Livrare gratuită de la 1 999 Kč
Livrare rapida
Magazin verificat
Mii de clienti


Livrare gratuită de la 1 999 Kč
Die Auswahl des Filaments ist nicht nur eine Frage der Farbe und des Preises. Dasselbe Modell kann sich aus PLA, PETG und ASA völlig unterschiedlich verhalten: Eines wird schön scharf, das zweite übersteht einen Sturz vom Tisch und das dritte hält einen Sommer auf dem Balkon aus. Die schnellste Faustregel lautet: PLA für einfaches und schönes Drucken, PETG für gewöhnliche Funktionsteile und ASA für Teile im Außenbereich oder bei thermischer Belastung.
Nachfolgend finden Sie einen praktischen Vergleich ohne unnötige Theorie. Betrachten Sie die Werte als Richtwerte, da die konkrete Marke, Zusätze, die Filamentfarbe und die Druckereinstellungen das Ergebnis beeinflussen können. Trotzdem helfen sie Ihnen, das Material auszuwählen, bevor Sie mehrere Druckstunden mit einem ungeeigneten Teil verlieren.
| Benötigt wird | Beste Wahl | Warum |
|---|---|---|
| Erste Drucke, Dekorationen, Figuren, Prototypen | PLA | Lässt sich am einfachsten drucken, behält seine Form und verzieht sich nur minimal. |
| Halterungen, Abdeckungen, Werkstattteile, stoßbelastete Teile | PETG | Ist zäher als PLA, verbindet sich besser zwischen den Schichten und hält höhere Temperaturen aus. |
| Halterungen für den Außenbereich, Autoteile außerhalb extremer Temperaturen, sonnenexponierte Abdeckungen | ASA | Bietet eine hohe Beständigkeit gegen UV-Strahlung, Witterung und Wärme. |
| Feine Details und scharfe Kanten | PLA | Läuft normalerweise weniger stark und zieht weniger Fäden als PETG. |
| Großes technisches Teil ohne geschlossenen Drucker | PETG | ASA verzieht sich bei größeren Teilen ohne Bauraum gerne. |
| Teil für direkte sommerliche Sonneneinstrahlung | ASA | PLA wird zu früh weich, PETG ist besser, aber ASA ist die sicherere Wahl. |
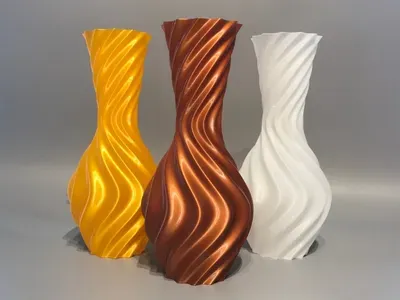
PLA ist das Material, das ich jedem Anfänger als erste Spule empfehlen würde. Es wird bei niedrigeren Temperaturen gedruckt, schrumpft nur wenig und haftet auf einem richtig vorbereiteten Druckbett normalerweise problemlos. Dadurch eignet es sich für Dekorationen, Figuren, Vasen, Schablonen, Prototypen, Organizer-Boxen, Tischhalterungen oder Teile, bei denen das Aussehen wichtiger ist als langfristige mechanische Belastbarkeit.
Typische Einstellungen liegen ungefähr bei 190-230 °C an der Düse und 50-60 °C am Druckbett. Bei modernen Druckern genügt oft ein Slicer-Profil und eine grundlegende Kontrolle der ersten Schicht. PLA eignet sich auch gut zur schnellen Überprüfung von Abmessungen: Sie drucken einen Prototyp, testen die Montage, passen das Modell an und drucken erst das endgültige Stück aus einem widerstandsfähigeren Material.
Die Schwächen von PLA sind Wärme und Sprödigkeit. Im Auto, hinter einem Fenster oder auf einer schwarzen Oberfläche in der Sonne kann sich ein Teil bereits bei Temperaturen verformen, die für Menschen keineswegs extrem sind. PLA bricht außerdem oft eher sauber, als dass es sich biegt. Bei einer Dekoration ist das kein Problem, bei einem Schnappverschluss, Scharnier oder einer stoßbelasteten Halterung jedoch schon.
Praktisches Beispiel: Eine Abdeckung für Elektronik im Innenraum, eine Kabelhalterung am Computer oder ein Designständer für eine Figur sind hervorragende PLA-Projekte. Eine Fahrradkamerahalterung, ein Autoclip oder eine Außenkonsole sind dagegen nicht geeignet.
PETG ist ein guter Kompromiss zwischen einfacher Verarbeitung und Widerstandsfähigkeit. Im Vergleich zu PLA ist es meist zäher, weniger spröde und hält Stöße besser aus. Außerdem ist es im üblichen Umfeld beständiger gegen Feuchtigkeit und Chemikalien. Deshalb wird es gerne für Halterungen, Abdeckungen, Gehäuse, Werkstattzubehör, Abstandselemente, Sensorhalterungen, Montagehilfen oder Ersatzteile aus Kunststoff im Haushalt verwendet.
Typische Einstellungen liegen häufig bei etwa 220-250 °C an der Düse und 70-90 °C am Druckbett. Einige Marken und Profile für hohe Druckgeschwindigkeiten können eine höhere Temperatur erfordern. PETG benötigt eine saubere und richtig ausgewählte Druckoberfläche. Auf glattem PEI kann es zu stark haften, weshalb gemäß den Empfehlungen des Druckbett-Herstellers häufig eine Trennschicht verwendet wird. Bei strukturierten Platten ist die Arbeit meist angenehmer, aber die erste Schicht bleibt entscheidend.
PETG kann Fäden ziehen. Wenn sich feine Härchen zwischen den Teilen des Modells befinden, sollten Sie vor allem die Trocknung des Filaments, die Düsentemperatur, den Retract und die Verfahrgeschwindigkeit prüfen. Feuchtes PETG erkennen Sie an Knackgeräuschen beim Drucken, einer schlechteren Oberfläche, Blasen und einer größeren Menge an Fäden. Es lohnt sich, die Spule in einem Beutel oder einer Box mit Silikagel zu lagern und sie vor dem Druck anspruchsvoller Teile zu trocknen.
Im Gegensatz zu PLA eignet sich PETG besser für Teile, die sich etwas durchbiegen. Gerade diese leichte Elastizität ist bei einrastenden Abdeckungen und Halterungen von Vorteil. Für sehr feine, scharfe Details ist es jedoch nicht ideal, da die Oberfläche glänzender und die Kanten weniger scharf als bei PLA sein können.
Praktisches Beispiel: Eine Werkzeughalterung in der Werkstatt, eine Sensorabdeckung am Aquarium, ein Abstandseinsatz, ein Elektronikgehäuse oder eine stabilere Montageschablone sind typische PETG-Projekte. Wenn das Teil monatelang in der Sonne im Freien bleiben soll, sollten Sie eher ASA in Betracht ziehen.
ASA ist ein technisches Material, das ABS ähnelt, aber eine bessere Beständigkeit gegen UV-Strahlung aufweist. Es ist sinnvoll, wenn PLA weich werden und PETG mit der Zeit unter der Sonne leiden würde. Es eignet sich für Halterungen im Außenbereich, Abdeckungen, Gartenteile, Komponenten für Photovoltaikanlagen, Dachabdeckungen, Teile für Modelle im Außenbereich oder technische Komponenten, die Wärme besser aushalten sollen.
Typische Einstellungen liegen ungefähr bei 250-270 °C an der Düse und 90-110 °C am Druckbett. Bei ASA ist eine stabile, warme Umgebung entscheidend. Kleine Teile gelingen manchmal auch auf einem offenen Drucker, größere Stücke reißen, lösen sich an den Ecken oder verziehen sich ohne Bauraum jedoch häufig. Ein geschlossener Drucker, ein Brim, eine geeignete Druckoberfläche und eine langsamere Kühlung erhöhen die Erfolgschancen deutlich.
ASA setzt beim Drucken Dämpfe frei und gehört daher nicht in einen kleinen, unbelüfteten Raum. Ideal ist ein geschlossener Drucker mit Filterung oder eine gute Belüftung nach Abschluss des Drucks. Gleichzeitig sollte kein Luftzug direkt über das Modell streichen, da dies das Risiko von Verformungen erhöht. Das ist ein häufiger Unterschied zu PLA: Bei ASA geht es nicht nur um die Düsentemperatur, sondern um das gesamte thermische Umfeld des Drucks.
Ein weiterer Vorteil von ASA ist die Oberflächenbearbeitung. Es kann geschliffen, geklebt und mit Aceton geglättet werden, sofern Sie wissen, was Sie tun, und sicher arbeiten. Für die Auswahl im gewöhnlichen Online-Shop ist jedoch die wichtigste Frage: Wird das Teil langfristig im Freien oder in der Nähe einer Wärmequelle eingesetzt? Wenn ja, ist ASA häufig die richtige Antwort.
Praktisches Beispiel: Eine Fassadenhalterung für einen Sensor, eine Außenabdeckung für eine Kamera, ein Adapter für Gartengeräte oder eine Abdeckung an einem sonnigen Ort sollte besser aus ASA als aus PLA gedruckt werden. Bei einer großen, flachen Abdeckung sollten Sie jedoch einen Bauraum und einen Haftungstest einplanen.
PLA ist am einfachsten. PETG lässt sich weiterhin gut beherrschen, erfordert aber eine bessere Kontrolle der ersten Schicht, der Feuchtigkeit und der Fadenbildung. ASA ist am anspruchsvollsten, vor allem wegen Schrumpfung, Verformung und des Bedarfs an stabiler Wärme.
Reihenfolge für Anfänger: PLA, PETG, ASA.
PLA ist am wenigsten beständig. Bei Teilen in warmen Innenräumen kann es noch ausreichen, im Auto oder in der Sonne riskieren Sie jedoch Verformungen. PETG ist deutlich besser und reicht für viele praktische Teile aus. ASA geht noch weiter und behält seine Form in Umgebungen besser, in denen PLA bereits weich würde.
Reihenfolge bei Wärme: ASA, PETG, PLA.
Für eine kurzfristige Verwendung im Freien kann PETG funktionieren, bei langfristiger Sonneneinstrahlung ist ASA jedoch besser. PLA sollten Sie im Außenbereich nur für Dinge verwenden, bei denen eine schnellere Alterung, Verformung oder ein Austausch des Teils kein Problem ist.
Reihenfolge für den Außenbereich: ASA, PETG, PLA.
PLA ist steif und formstabil, aber spröder. PETG ist zäher und oft besser für Teile geeignet, die sich etwas biegen oder Stöße absorbieren sollen. ASA eignet sich gut für technische Teile, insbesondere wenn zur mechanischen Belastung noch Wärme oder der Einsatz im Außenbereich hinzukommt.
Bei rein mechanischer Belastung sollten Sie jedoch die Ausrichtung der Schichten, die Anzahl der Außenwände, den Füllgrad und die Konstruktion des Modells nicht vergessen. Ein schlecht konstruiertes Teil aus ASA kann früher brechen als ein gut konstruiertes Teil aus PETG.
Wählen Sie PLA. Sie sparen Zeit, der Druck läuft ruhiger und die Oberfläche ist normalerweise schöner. Wenn Sie eine stabilere Variante möchten, ziehen Sie PLA+ oder zähes PLA in Betracht, verwenden Sie es aber weiterhin nicht für hohe Temperaturen.
Beginnen Sie mit PETG. Es ist praktischer als PLA, wenn das Teil gelegentlich Stöße abbekommt, eine Last tragen oder mit Feuchtigkeit in Kontakt kommen wird. PLA ist nur dann sinnvoll, wenn Sie maximal einfach drucken möchten und wissen, dass das Teil keiner Belastung ausgesetzt wird.
Seien Sie vorsichtig. Der Innenraum eines Autos kann sich in der Sonne sehr stark aufheizen. PLA ist nicht geeignet. PETG kann für weniger kritische Teile außerhalb direkter Hitze ausreichen, für eine bessere thermische Reserve sollten Sie jedoch ASA wählen. Bei Teilen, die die Sicherheit beeinflussen können, sollten Sie 3D-Druck ohne fachgerechte Konstruktion und Prüfung besser nicht einsetzen.
Wählen Sie ASA, wenn Ihr Drucker ASA zuverlässig verarbeiten kann. Andernfalls kann PETG eine vorübergehende oder weniger anspruchsvolle Wahl sein. Rechnen Sie jedoch mit einer geringeren Reserve bei Sonne und UV-Strahlung.
PETG ist meist ein besserer Ausgangspunkt als PLA, da es nicht so leicht bricht. Bei ASA hängt es von der Form, der Schichtrichtung und der Einsatzumgebung ab. Wenn Sie echte Flexibilität benötigen, sollten Sie eher nach TPU suchen, nicht nach PLA, PETG oder ASA.
Der erste Fehler besteht darin, alles nur deshalb aus PLA zu drucken, weil es sich schön drucken lässt. Auf dem Schreibtisch ist PLA hervorragend, im Freien und im Auto stößt es jedoch schnell an seine Grenzen.
Der zweite Fehler ist, ohne vorbereiteten Drucker direkt auf ASA umzusteigen. ASA ist nicht einfach ein stärkeres PLA. Es benötigt Wärme, Haftung, Belüftung und Geduld. Wenn Sie einen offenen Drucker haben und ein großes, flaches Teil drucken, kann PETG die realistischere Wahl sein.
Der dritte Fehler besteht darin, Feuchtigkeit zu ignorieren. PETG und ASA können Feuchtigkeit aufnehmen und anschließend schlechter drucken. Wenn ein neues Profil plötzlich Blasen, Fäden und eine raue Oberfläche erzeugt, sollten Sie das Problem nicht nur im Slicer suchen.
Der vierte Fehler ist, sich auf das Material statt auf die Konstruktion zu verlassen. Für ein stabiles Teil helfen oft zusätzliche Außenwände, abgerundete Ecken, eine größere Auflagefläche, die richtige Schichtrichtung und lokale Verstärkungen. Das Material ist nur ein Teil des Ergebnisses.
Beginnen Sie mit der Frage, wo das Teil eingesetzt wird. Innenraum und Optik bedeuten PLA. Gewöhnliche Funktion, Feuchtigkeit und Stöße bedeuten PETG. Sonne, Außenbereich und höhere Temperaturen bedeuten ASA.
Drucken Sie anschließend einen kleinen Test. Bei technischen Teilen lohnt es sich, nur den kritischen Bereich zu drucken: einen Clip, eine Öffnung, ein Gewinde, einen Verschluss oder eine Ecke einer großen Abdeckung. So überprüfen Sie die Abmessungen und das Materialverhalten in wenigen Dutzend Minuten statt nach einem achtstündigen Druck.
Zum Schluss passen Sie das Profil an das Material an. Bei PLA sollten Sie Kühlung und erste Schicht im Blick behalten. Bei PETG kümmern Sie sich um Feuchtigkeit, Fadenbildung und die Trennung vom Druckbett. Bei ASA sind Bauraum, Brim, möglichst wenig Luftzug und eine sichere Belüftung entscheidend.
PLA ist die beste Wahl, wenn Sie einfach drucken, eine schöne Oberfläche und ein schnelles Ergebnis möchten. PETG ist ein universelles Material für Funktionsteile, die mehr aushalten sollen als eine Dekoration. Wählen Sie ASA, wenn das Teil im Außenbereich, UV-Strahlung oder höheren Temperaturen ausgesetzt sein wird.
Wenn Sie unsicher sind, nehmen Sie PLA für den Prototyp, PETG für die erste funktionale Version und ASA für das endgültige Teil im Außenbereich. So verringern Sie das Risiko eines fehlgeschlagenen Drucks und verwenden gleichzeitig kein anspruchsvolleres Material, wenn Sie dessen Vorteile nicht benötigen.


