Spedizione gratuita da 1 999 Kč
Spedizione rapida
Negozio verificato
Migliaia di clienti


Spedizione gratuita da 1 999 Kč
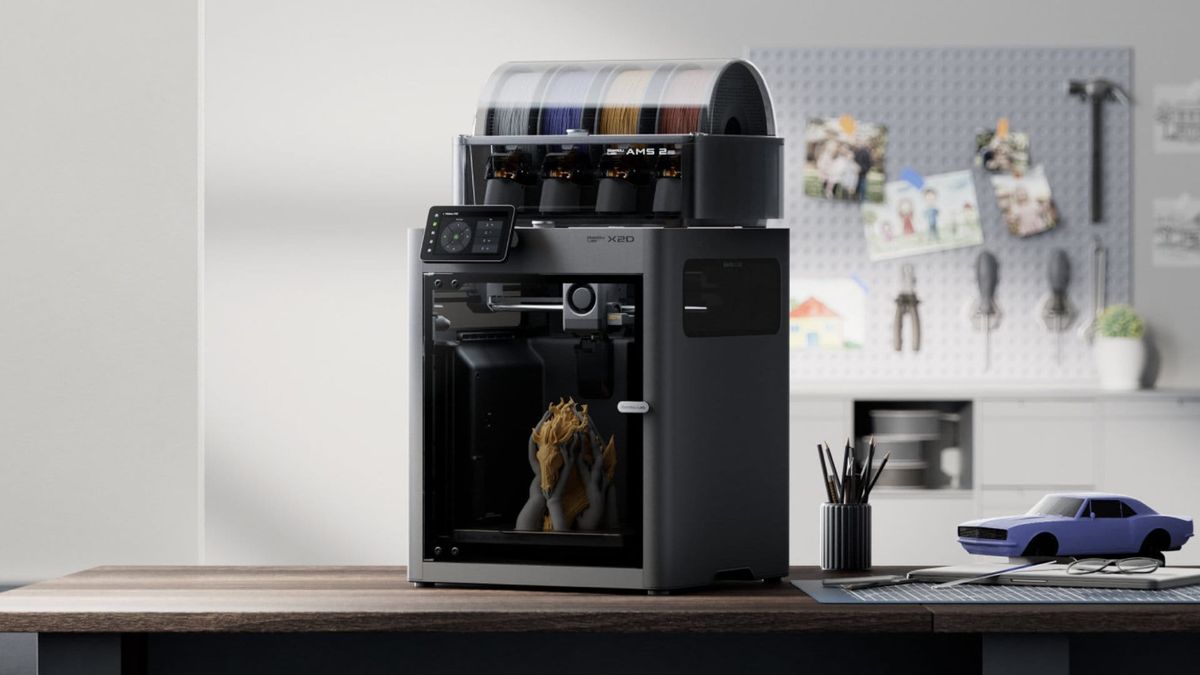
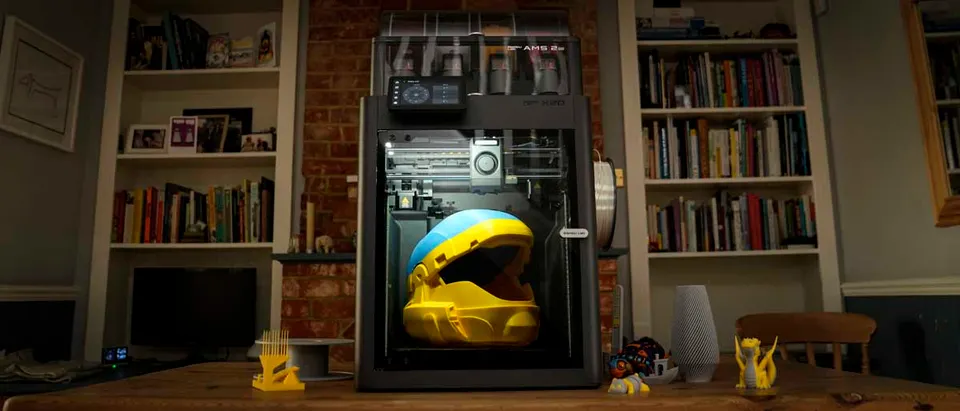
Lange galt der FDM-Druck mit zwei Düsen hauptsächlich als Lösung für teurere Workstations. Gewöhnliche private oder geschäftliche Anwender entschieden sich meist für eine Düse und ein System zum Wechseln der Filamente. Das funktioniert gut für Farben, hat bei Stützstrukturen aber einen entscheidenden Nachteil: Modell und Stützstruktur werden durch dieselbe Düse geführt. Bei jedem Materialwechsel muss der Hotend gereinigt, ein Purge-Tower erstellt oder Material als Abfall ausgestoßen werden.
Neue Geräte wie der Bambu Lab X2D und der größere Bambu Lab H2D machen den Druck mit zwei Düsen für Anwender attraktiver, die vor allem bessere Ergebnisse ohne eine labormäßige Einrichtung wünschen. Es handelt sich nicht nur um einen Marketingtrick. Eine zweite Düse ist besonders dort nützlich, wo Überhänge, technische Bauteile, geschlossene Hohlräume oder sichtbare Unterseiten gedruckt werden.
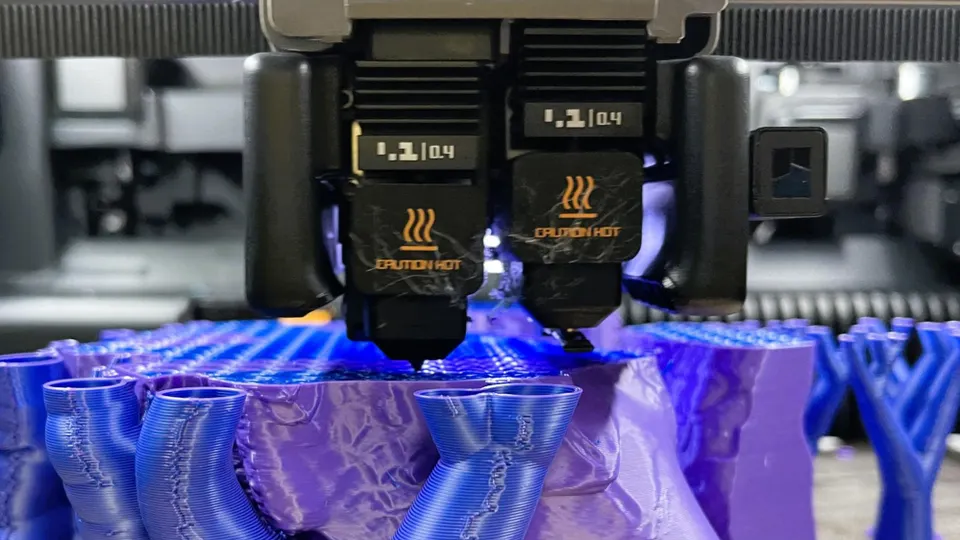
Bei einer Düse ist der größte Kompromiss meist der Abstand zwischen Stützstruktur und Modell. Wenn Sie einen größeren Abstand lassen, lässt sich die Stützstruktur leicht abbrechen, die Unterseite des Modells wird jedoch rauer. Wenn Sie den Abstand verringern, wird die Unterseite besser, aber die Stützstruktur kann so fest haften, dass Sie sie mit einer Zange, einem Messer oder durch Schleifen entfernen müssen.
Zwei Düsen ermöglichen es, das Modellmaterial vom Stützmaterial zu trennen. Das Modell wird beispielsweise aus PLA und die Kontaktschicht der Stützstrukturen aus PETG oder einem speziellen Stützfilament gedruckt. Da diese Materialien nicht so stark am jeweiligen Modellkunststoff haften, können Sie im Slicer einen kleineren oder sogar keinen Abstand an der Schnittstelle der Stützstruktur verwenden. Das Ergebnis ist eine deutlich sauberere Unterseite und weniger manuelle Nachbearbeitung.
Ein praktisches Beispiel: Sie drucken eine Halterung mit einer waagerechten Tasche für eine Mutter. Bei einer Düse wird der obere Bereich der Tasche oft faserig und muss nachbearbeitet werden. Mit einer separaten Stützschnittstelle kann die Fläche ebener und das Maß der Tasche präziser sein, sodass die Mutter ohne Nachschleifen hineinpasst.
Für den gewöhnlichen Einsatz ist die Kombination aus PLA und PETG besonders interessant. Wenn Sie ein Modell aus PLA drucken, kann PETG als Kontaktschicht der Stützstrukturen dienen. Wenn Sie aus PETG drucken, lässt sich entsprechend PLA verwenden. Der Grund ist einfach: Diese beiden Materialien haften bei richtiger Einstellung nicht so bereitwillig aneinander wie zwei Schichten desselben Kunststoffs.
Das bedeutet nicht, dass Sie die gesamten Stützstrukturen aus dem teureren oder langsameren Material drucken müssen. Oft reicht es, das zweite Material nur für die Schnittstelle der Stützstrukturen zu verwenden – also für einige obere Schichten, die das Modell berühren. Der Rest der Stützstrukturen kann aus demselben Material wie das Modell bestehen. Sie sparen Filament, verkürzen die Druckzeit und erhalten trotzdem einen saubereren Kontakt.
Bei dieser Methode müssen Sie die Temperaturen im Blick behalten. PLA mag keinen langen Aufenthalt in einer heißen Kammer, während PETG bei unzureichender Kühlung Fäden ziehen kann. Beginnen Sie mit einem fertigen Profil für den jeweiligen Drucker und das jeweilige Filament, ändern Sie nicht zehn Dinge auf einmal und führen Sie den ersten Test an einem kleinen Bauteil mit einem einzigen Überhang durch.
PVA-Stützstrukturen sind attraktiv, weil sie sich in Wasser auflösen lassen. Besonders sinnvoll sind sie bei Geometrien, an die Sie nach dem Druck physisch nicht an die Stützstrukturen herankommen: innere Kanäle, komplexe Hohlräume, organische Formen oder Modelle mit feinen Details, die beim Heraushebeln leicht beschädigt würden.
Gleichzeitig sollte man fairerweise sagen, dass PVA kein universelles Wundermittel ist. Es ist teurer, feuchtigkeitsempfindlich und erfordert eine sorgfältige Lagerung. Wenn es Feuchtigkeit aufnimmt, kann es Blasen bilden, die Düse verstopfen oder inkonsistent drucken. Für einen einfachen Überhang an einer Halterung ist eine PETG-Schnittstelle für PLA meist günstiger und schneller. Heben Sie sich PVA für Bauteile auf, bei denen das mechanische Entfernen der Stützstrukturen wirklich riskant wäre.
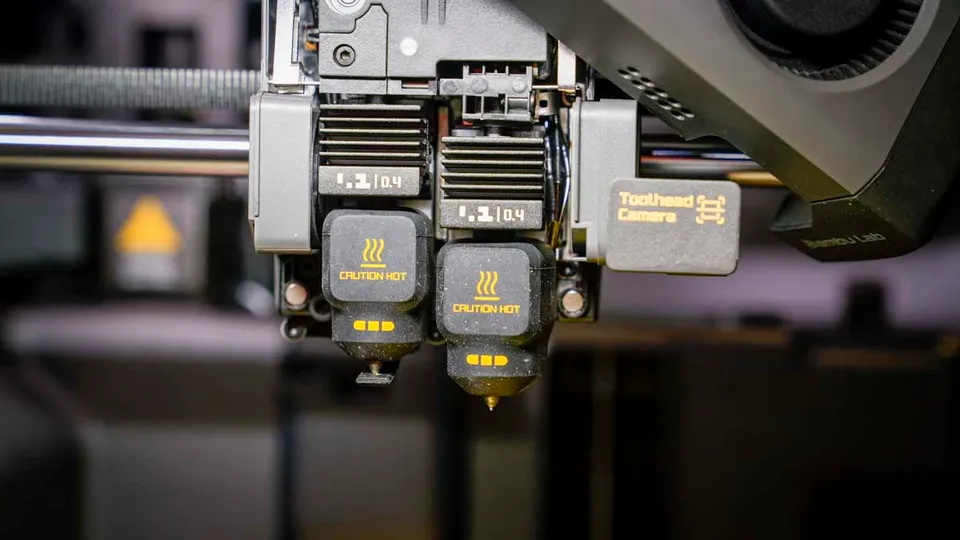
Systeme wie AMS und MMU kümmern sich hauptsächlich um die automatische Zuführung mehrerer Filamente zu einer Düse. Sie eignen sich hervorragend für farbige Modelle, Beschriftungen, Logos oder einfache Drucke mit mehreren Materialien. Ihre Schwäche zeigt sich beim häufigen Wechsel inkompatibler Materialien: Eine Düse muss nach jedem Wechsel gereinigt werden, andernfalls vermischen sich die Materialien.
Ein Drucker mit zwei Düsen hat bei Stützstrukturen einen natürlichen Vorteil. Jedes Material verfügt über ein eigenes Hotend oder einen eigenen Ausgang, wodurch der Reinigungsaufwand zwischen den Wechseln sinkt. Weniger Purge-Zyklen bedeuten weniger Abfall und kürzere Pausen. Beim Drucken von Stützstrukturen müssen außerdem nicht bei jeder Schicht die Reste des Modellmaterials aus einer gemeinsamen Düse gespült werden.
Das bedeutet jedoch nicht, dass zwei Düsen ein AMS immer ersetzen. Wenn Sie ein Modell mit vier PLA-Farben drucken möchten, ist ein Filamentwechsler weiterhin sehr praktisch. Die ideale Kombination ist oft beides: AMS für die Farbauswahl und ein Doppeldüsensystem zur Trennung von Modell- und Stützmaterial.
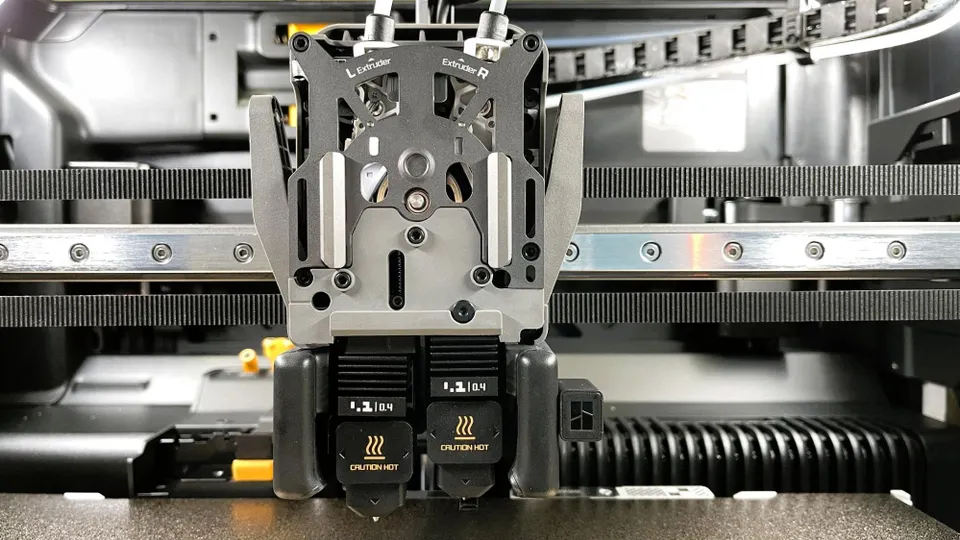
Der Bambu Lab X2D richtet sich an Anwender, die einen kompakteren geschlossenen Drucker mit Doppeldüsendruck und geringerem Einstiegsbudget wünschen. Die wichtigste linke Düse nutzt einen Direktantrieb, während die unterstützende rechte Düse über eine Bowden-Zuführung versorgt wird. Dadurch wird der Werkzeugkopf leichter, die unterstützende Düse ist jedoch langsamer. Für die Stützschnittstelle ist das meist kein Problem, da die Stützstruktur nicht den Hauptumfang des Modells ausmacht.
Der H2D ist eine größere und leistungsfähigere Plattform. Er bietet einen größeren Bauraum, eine höhere Hotend-Temperatur und eine beheizte Kammer für technische Materialien. Er ist sinnvoll, wenn größere Bauteile, eher serienmäßige Aufträge, Verbundwerkstoffe, ASA, ABS oder Nylon gedruckt werden. Wenn Sie jedoch hauptsächlich PLA, PETG und kleinere Funktionsteile drucken, kann der X2D den wichtigsten Vorteil von zwei Düsen bieten, ohne dass Sie ein unnötig großes Gerät benötigen.
Bei der Entscheidung geht es also nicht nur darum, welches Modell besser ist. Wichtig ist, wie oft Sie die zweite Düse tatsächlich verwenden werden. Für ein Unternehmen, das täglich Vorrichtungen mit Stützstrukturen druckt und den manuellen Arbeitsaufwand reduzieren möchte, kann sich ein Doppeldüsendrucker schnell amortisieren. Für Anwender, die stützstrukturarme Dekorationen drucken, ist der Nutzen geringer.
Konzentrieren Sie sich im Slicer vor allem auf das Material der Stützschnittstelle. Sie müssen nicht sofort die Dichte aller Stützstrukturen ändern oder die gesamten Stützstrukturen aus dem zweiten Material drucken. Beginnen Sie damit, als zweites Material nur die Stützschnittstelle auszuwählen. Sie sparen Zeit und Filament und können leichter erkennen, ob die Kombination funktioniert.
Die zweite wichtige Einstellung ist der Abstand zwischen Stützstruktur und Modell. Bei einem getrennten Stützmaterial können Sie näher an das Modell herangehen als bei demselben Material. Genau hier entsteht die sauberere Unterseite. Wenn sich die Stützstruktur weiterhin nur schwer entfernen lässt, erhöhen Sie den Abstand in kleinen Schritten. Wenn die Unterseite rau ist, versuchen Sie umgekehrt, den Abstand zu verringern.
Achten Sie außerdem auf das Trocknen der Filamente. PETG, PVA, Nylon und einige Stützmaterialien verschlechtern die Oberfläche deutlich, wenn sie feucht sind. Bei PVA sollten Sie eine Trockenbox praktisch als Pflichtausstattung betrachten. Bei PETG lohnt es sich, das Filament vor einem wichtigen Druck zu trocknen, auch wenn es auf den ersten Blick in Ordnung aussieht.
Zwei Düsen sind besonders bei Bauteilen sinnvoll, bei denen die Stützstrukturen über Qualität oder Arbeitsaufwand entscheiden. Typische Beispiele sind funktionale Abdeckungen, Halterungen, Vorrichtungen, Modelle mit einer ebenen sichtbaren Unterseite, komplexe technische Prototypen und Bauteile mit einer Kombination aus steifem und iblem Material.
Weniger sinnvoll sind sie bei einfachen Modellen ohne Überhänge, bei schnellen Prototypen, bei denen die Optik der Unterseite keine Rolle spielt, oder bei rein farbigen PLA-Drucken mit vielen Farben. Dort kann ein gut eingestelltes Einnosensystem mit Filamentwechsler praktischer sein.
Der beste Test ist einfach: Nehmen Sie ein Modell, bei dem Sie normalerweise zehn Minuten mit dem Entfernen der Stützstrukturen verbringen, und drucken Sie es mit einer getrennten Stützschnittstelle. Wenn sich die Stützstruktur von Hand lösen lässt und die Unterseite weder ein Messer noch Schleifpapier benötigt, ist die zweite Düse für Sie kein Luxus. Sie ist ein Werkzeug, das nach jedem Druck Zeit spart.
FDM-3D-Drucker mit zwei Düsen beseitigen nicht alle Kompromisse, verbessern den Umgang mit Stützstrukturen jedoch deutlich. Der größte Vorteil liegt nicht darin, dass der Drucker auf dem Papier zwei Materialien verarbeiten kann. Der Vorteil liegt in der saubereren Stützschnittstelle, weniger Abfall, schnelleren Materialwechseln und einem geringeren Risiko, das fertige Bauteil beim Entfernen der Stützstrukturen zu beschädigen.
Wenn Sie hauptsächlich einfache PLA-Modelle drucken, wird Ihnen eine Düse weiterhin ausreichen. Wenn Sie jedoch häufig mit Stützstrukturen, Unterseiten, technischen Formen oder der Kombination aus PLA, PETG und löslichen Materialien arbeiten, ist der Doppeldüsendruck eine der praktischsten Innovationen, die jetzt in erschwinglichere FDM-Drucker Einzug halten.


