Gratis verzending vanaf 1 999 Kč
Snelle verzending
Geverifieerde winkel
Duizenden klanten


Gratis verzending vanaf 1 999 Kč
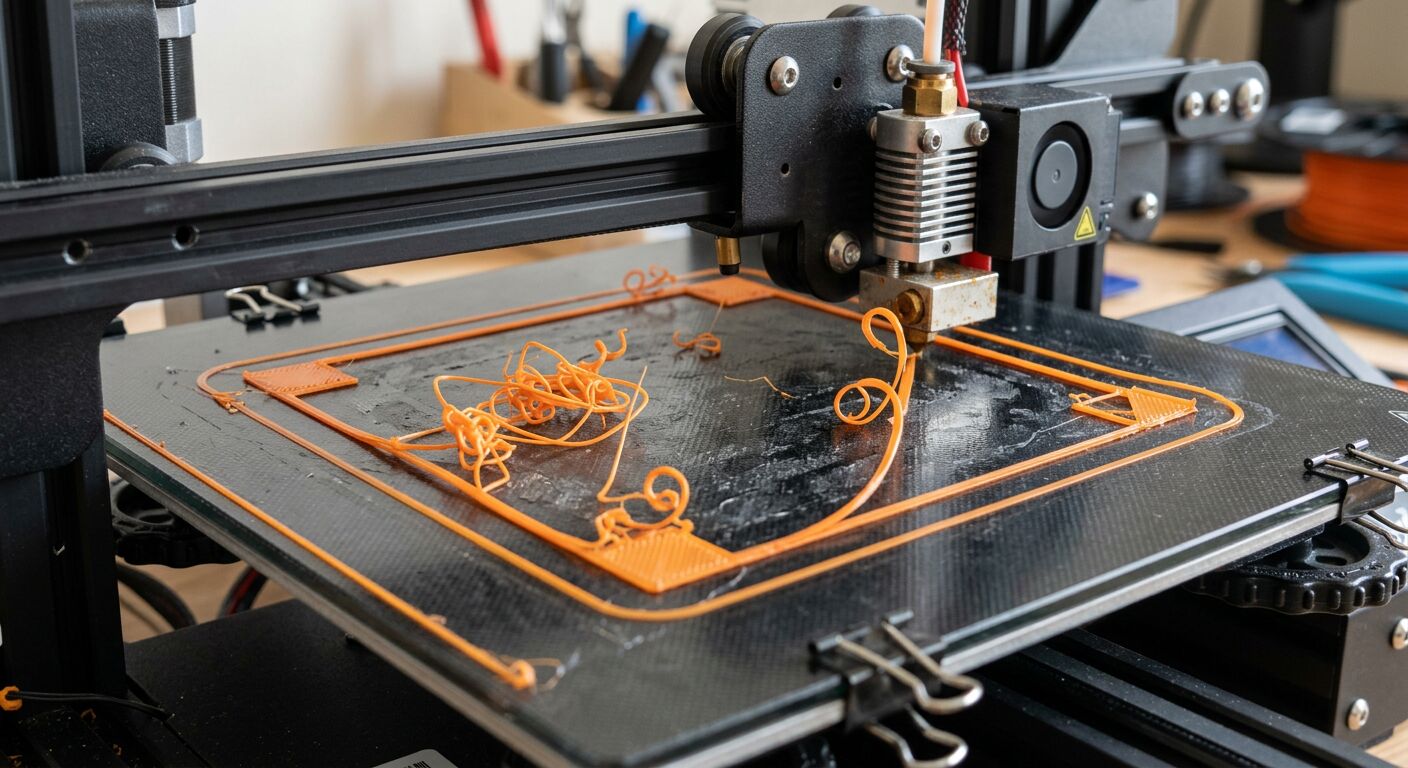
Jeder, der mit einem FDM-3D-Drucker druckt, stößt früher oder später auf dasselbe Szenario: Das Modell sieht im Slicer perfekt aus, der Drucker startet problemlos, aber das Ergebnis hat hochstehende Ecken, Fäden zwischen den Teilen, verschobene Schichten oder brüchige Wände. Die gute Nachricht ist, dass die meisten Fehler beim 3D-Druck recht eindeutige Ursachen haben und systematisch behoben werden können.
Die wichtigste Regel lautet: Ändern Sie nicht fünf Dinge gleichzeitig. Ändern Sie einen Wert, drucken Sie einen kurzen Test und notieren Sie sich das Ergebnis. Andernfalls wissen Sie nicht, was tatsächlich geholfen hat.
Bevor Sie mit der Feinabstimmung des Profils beginnen, beantworten Sie drei Fragen:
Wenn der Fehler bei der ersten Schicht beginnt, kümmern Sie sich zuerst um das Druckbett, die Z-Kalibrierung und die Haftung. Wenn er erst nach längerer Zeit auftritt, sind Temperatur, Luftströmung, Mechanik, eine verstopfte Düse oder die Filamentqualität verdächtig.
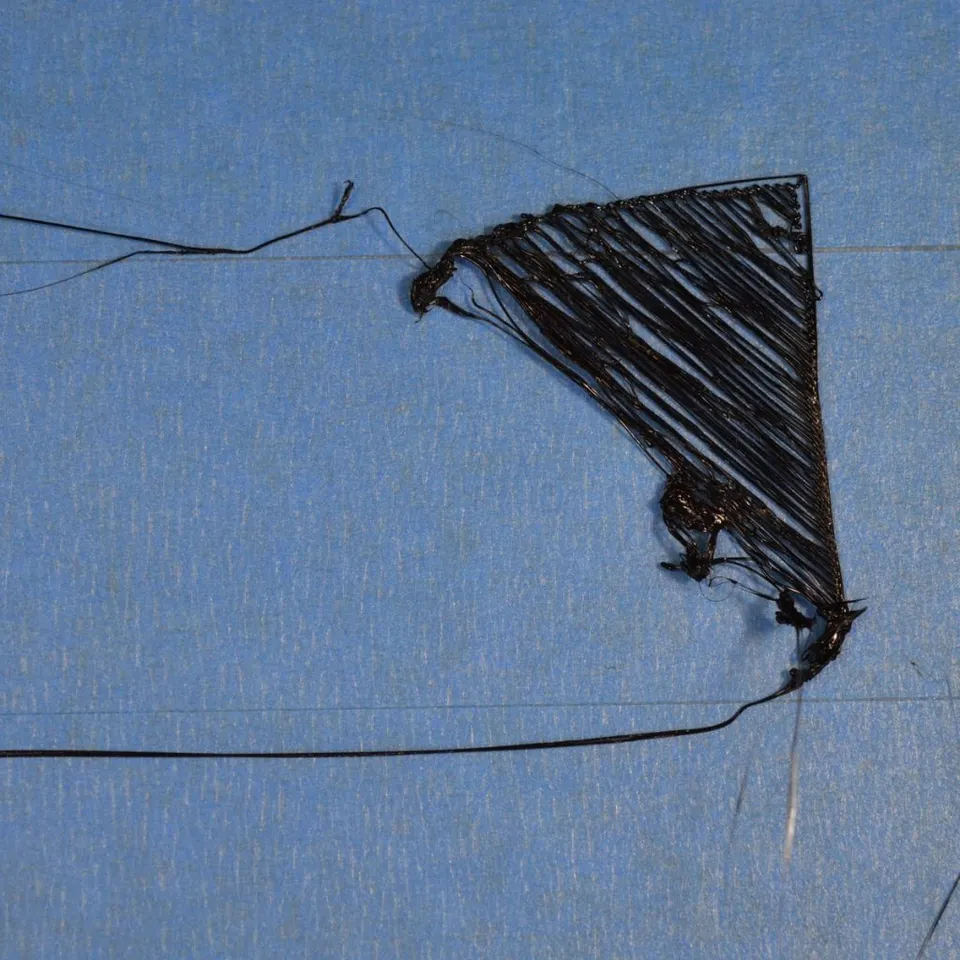
Eine misslungene erste Schicht ist die häufigste Ursache für einen fehlgeschlagenen Druck. Sie zeigt sich dadurch, dass die Linien nicht am Druckbett haften, hinter der Düse hergezogen werden, Lücken entstehen oder sich der Druck nach wenigen Minuten ablöst.
Reinigen Sie zunächst das Druckbett. Fingerfett reicht aus, damit PLA oder PETG deutlich schlechter haftet. Bei herkömmlichen PEI-Platten helfen warmes Wasser mit einem Tropfen Spülmittel, gründliches Abspülen und das Trocknen mit einem sauberen Tuch. Isopropylalkohol sollten Sie je nach Oberfläche und Herstellerempfehlung verwenden. Verwenden Sie aggressive Chemikalien nicht unüberlegt, da Sie damit manche Spezialoberflächen beschädigen könnten.
Überprüfen Sie anschließend die Höhe der ersten Schicht. Wenn die Düse zu hoch steht, sind die Linien rund und dazwischen bleiben Lücken. Wenn sie zu niedrig steht, wird das Material zur Seite gedrückt, die Oberfläche ist rau und der Extruder kann klicken. Eine korrekte erste Schicht ist leicht angedrückt, die einzelnen Linien verbinden sich, werden aber nicht von der Düse aufgerissen.
Es hilft auch, die erste Schicht zu verlangsamen. Stellen Sie bei problematischen Teilen die Geschwindigkeit der ersten Schicht auf etwa 15 bis 30 mm/s ein, fügen Sie einen Brim hinzu und überprüfen Sie die richtige Druckbetttemperatur für das jeweilige Material.
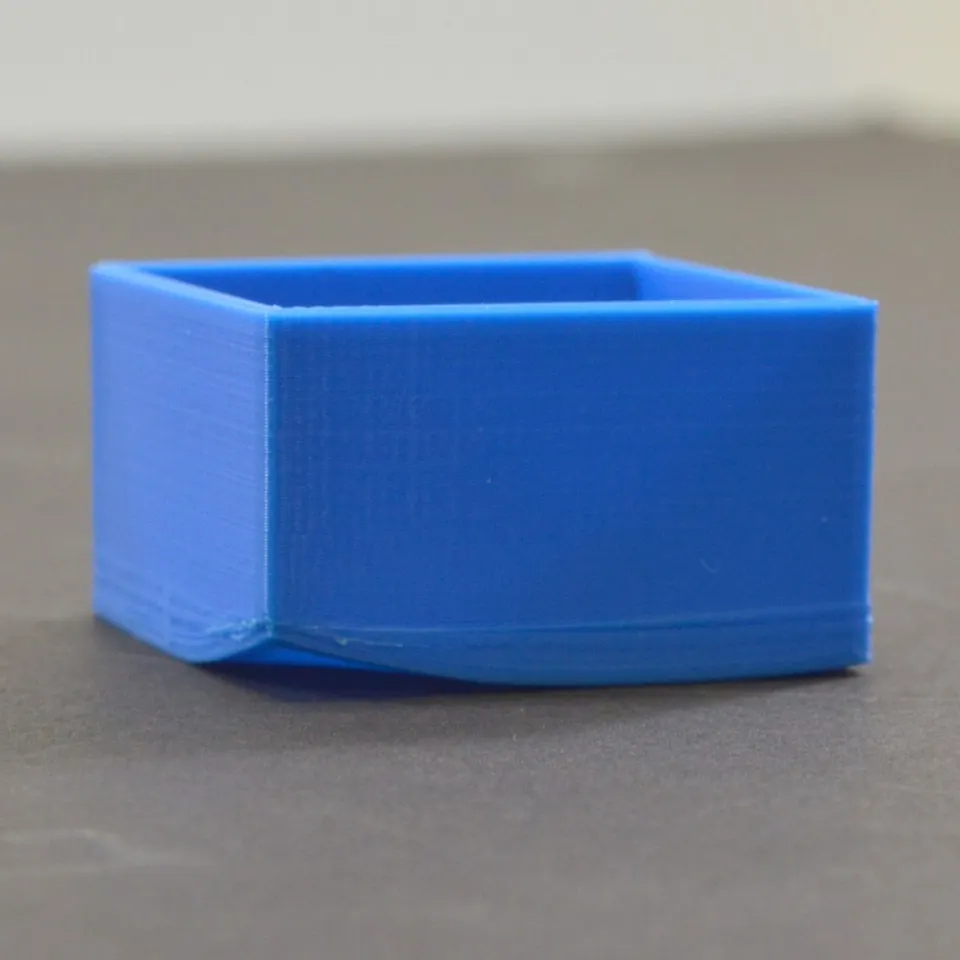
Warping entsteht dadurch, dass sich das Material beim Abkühlen zusammenzieht. Typischerweise heben sich die Ecken großer Flächen, das Teil verformt sich und im schlimmsten Fall löst es sich vollständig ab. Besonders häufig tritt dies bei ABS, ASA, Nylon und größeren PETG-Teilen auf, kann aber auch bei PLA vorkommen, wenn das Druckbett verschmutzt ist oder das Modell nur auf einer kleinen Fläche haftet.
Beginnen Sie mit der Haftung: sauberes Druckbett, korrekte erste Schicht, geeignete Druckbetttemperatur und Brim. Bei großen Teilen hilft ein breiterer Brim von 5 bis 10 mm. Wenn Sie ein schrumpfempfindliches Material drucken, vermeiden Sie Zugluft und starke Kühlung. Ein offenes Fenster, eine Klimaanlage oder ein Ventilator neben dem Drucker können auch einen ansonsten gut eingestellten Druck ruinieren.
Bei ABS und ASA ist oft ein geschlossener Bauraum mit höherer und stabiler Umgebungstemperatur erforderlich. Bei PLA kann ein zu warmer geschlossener Bauraum dagegen dazu führen, dass das Filament im Extruder weich wird. Daher müssen die Materialien unterschieden werden. Wenn sich das Teil wiederholt verzieht, versuchen Sie, die Ausrichtung des Modells zu ändern, es in kleinere Teile aufzuteilen oder ein Material mit geringerer Schrumpfung zu wählen.
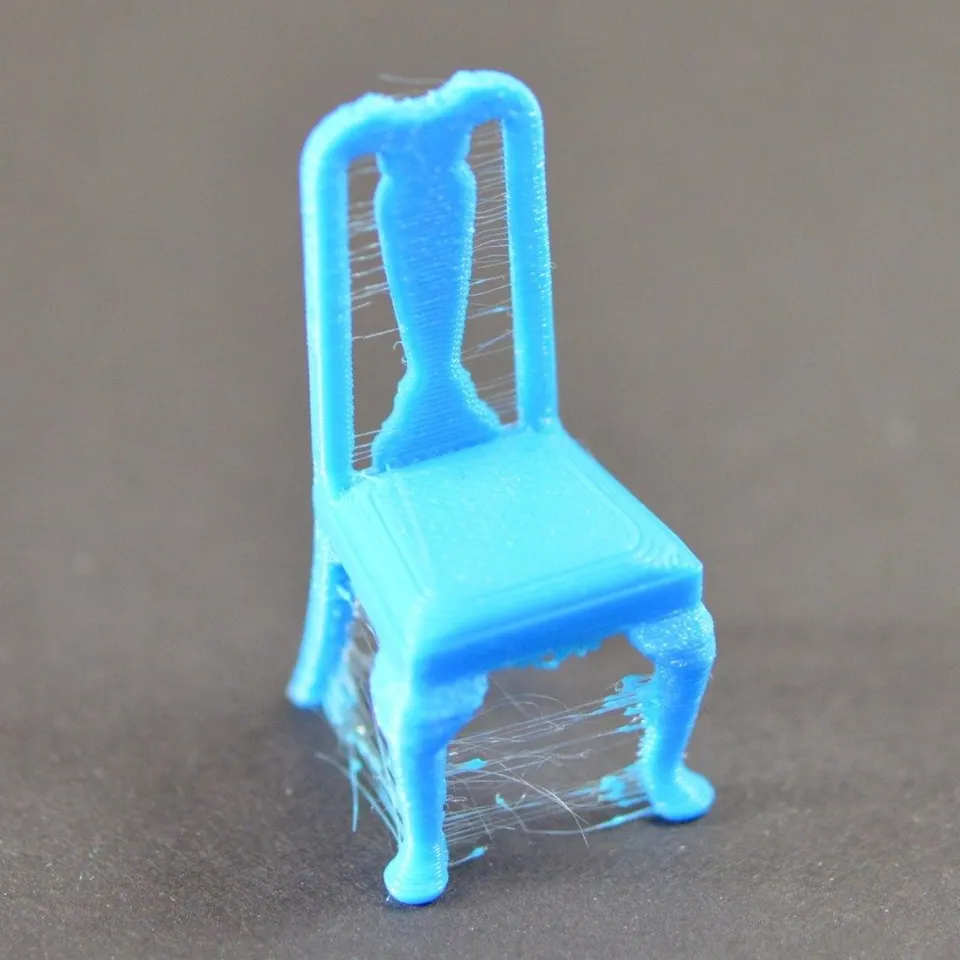
Stringing sieht wie feine Fäden zwischen Türmchen, Kanten oder getrennten Teilen des Drucks aus. Es entsteht, wenn beim Verfahren weiterhin Material aus der Düse austritt.
Senken Sie zunächst die Temperatur in kleinen Schritten, zum Beispiel um 5 °C. Eine zu hohe Temperatur verbessert den Materialfluss, erhöht aber gleichzeitig das Austreten aus der Düse. Stimmen Sie anschließend die Retraktion ab. Bei einem Direct-Drive-Extruder sind die Retraktionswege in der Regel kürzer, bei einem Bowden-System länger. Übertreiben Sie es nicht: Eine zu lange oder zu schnelle Retraktion kann zu Filamentabrieb, Verstopfungen oder unregelmäßiger Extrusion führen.
Feuchtes Filament hat einen großen Einfluss. PETG, TPU und Nylon können schneller Feuchtigkeit aufnehmen, als man denkt. Wenn der Druck knistert, zischt, die Oberfläche rau ist und gleichzeitig starkes Stringing auftritt, trocknen Sie das Filament. Die Aufbewahrung in einer geschlossenen Box mit Silikagel ist eine günstige Vorbeugung.
Im Slicer hilft es außerdem, die Verfahrbewegungen so einzustellen, dass die Düse nicht unnötig über sichtbare Konturen fährt, das Wischen während der Retraktion zu aktivieren und zu überprüfen, ob die Düse außen nicht mit altem Material bedeckt ist.
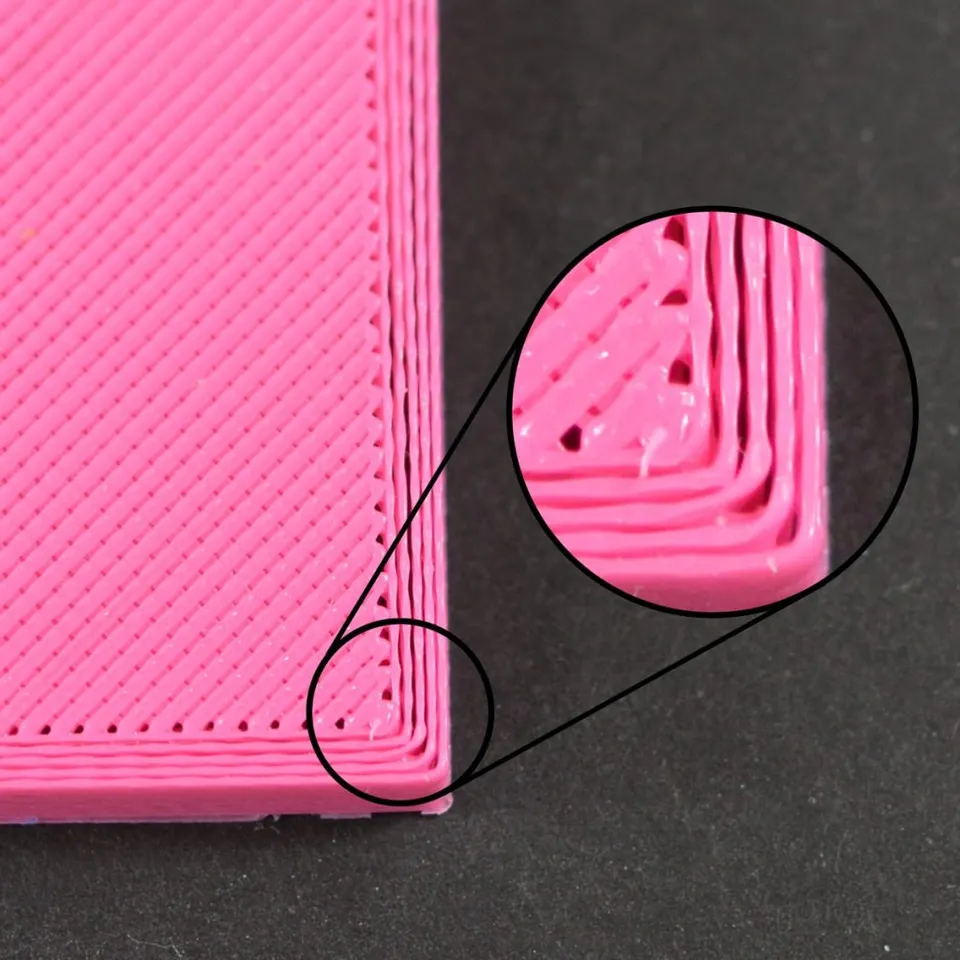
Unterextrusion bedeutet, dass der Drucker weniger Kunststoff extrudiert als vorgesehen. Sie erkennen sie an Lücken zwischen den Perimetern, einer dünnen oberen Schicht, unterbrochenen Linien, brüchigen Wänden oder einem klickenden Extruder.
Gehen Sie vom Einfachen zum Komplexen vor. Überprüfen Sie, ob sich die Spule frei abwickelt und das Filament nicht überkreuzt ist. Sehen Sie sich das Antriebsrad des Extruders an und prüfen Sie, ob es nicht mit Filamentstaub verschmutzt ist. Stellen Sie sicher, dass das Filament ohne Widerstand durch die Führung läuft und der PTFE-Schlauch nicht beschädigt ist.
Ein weiterer verdächtiger Bereich ist die Düse. Eine teilweise verstopfte Düse kann eine Weile normal drucken und anschließend dünne oder unterbrochene Linien erzeugen. Eine Reinigung, ein Cold Pull oder der Austausch der Düse können helfen. Wenn Sie abrasive Materialien wie Filamente mit Kohlefaser oder Glow-Effekt drucken, kann sich eine herkömmliche Messingdüse schnell abnutzen.
Überprüfen Sie auch den Slicer. Eine zu niedrige Temperatur, eine zu hohe Geschwindigkeit, eine zu große Schichthöhe oder ein unrealistischer Volumenstrom für den jeweiligen Hotend führen dazu, dass der Drucker das Material nicht schnell genug schmelzen kann. Bei einer herkömmlichen 0,4-mm-Düse sollten Sie Extrusionsbreite und Schichthöhe in einem angemessenen Rahmen halten. Wenn Sie schneller drucken möchten, erhöhen Sie die Temperatur vorsichtig und beobachten Sie die Oberflächenqualität.
Überextrusion ist das umgekehrte Problem: Es ist zu viel Material vorhanden. Die Oberfläche ist rau, die Ecken sind aufgedickt, die oberen Schichten weisen Rillen auf und die erste Schicht kann sich seitlich ausbreiten. Typisch ist der Elefantenfuß, also eine verbreiterte untere Kante des Modells.
Überprüfen Sie zunächst, ob die erste Schicht nicht zu stark angedrückt wird. Häufig senken Anwender die Z-Höhe, damit der Druck besser haftet, erzeugen dadurch aber deformierte Untermaße. Kontrollieren Sie anschließend den Volumenstrom im Slicer. Bei einem neuen Filament lohnt es sich, einen einfachen Volumenstromtest zu drucken und den Flow Multiplier in kleinen Schritten anzupassen.
Der Elefantenfuß lässt sich durch eine niedrigere Druckbetttemperatur nach den ersten Schichten, die richtige Kühlung und die Elefantenfuß-Kompensation im Slicer reduzieren. Bei technischen Teilen, die ineinandergeschoben werden sollen, dürfen Sie die Toleranzen nicht vergessen. FDM-Druck ist keine spanende Bearbeitung, und ein zu enges Modell wird auch auf einem gut eingestellten Drucker klemmen.
Eine Schichtverschiebung sieht dramatisch aus: Ein Teil des Modells wird ab einer bestimmten Höhe seitlich versetzt gedruckt. Ursache sind meist ein mechanisches Problem, ein Zusammenstoß der Düse mit dem Druck, eine zu hohe Geschwindigkeit oder falsch gespannte Riemen.
Finden Sie zunächst heraus, in welcher Achse die Verschiebung aufgetreten ist. Wenn sich das Modell nach links oder rechts verschoben hat, suchen Sie das Problem an der X-Achse. Bei einer Verschiebung nach vorne oder hinten überprüfen Sie die Y-Achse. Kontrollieren Sie die Riemen, die Befestigung der Riemenscheiben auf den Wellen, die freie Bewegung der Achse und mögliche scheuernde Kabel. Druckkopf und Druckbett müssen sich über den gesamten Weg gleichmäßig bewegen.
Eine häufige Ursache ist auch eine Kollision der Düse mit dem Druck. Wenn sich die Ecken des Modells heben oder sich die Stützstrukturen verziehen, stößt die Düse beim Verfahren dagegen und der Motor überspringt Schritte. In diesem Fall reicht es nicht aus, die Riemen zu spannen. Sie müssen Warping, Kühlung, Z-Hop oder die Stützstrukturen beheben.
Wenn Sie sehr schnell drucken, reduzieren Sie die Beschleunigungen und Geschwindigkeiten für das problematische Material. Der Drucker kann bei einem einfachen Test hohe Geschwindigkeiten bewältigen, ein komplexes Modell mit abrupten Richtungswechseln ist jedoch anspruchsvoller.
Wenn die Schichten schlecht miteinander verbunden sind, ist das Modell brüchig und bricht entlang horizontaler Linien. Meist ist die Düsentemperatur zu niedrig, die Kühlung zu stark oder es herrscht Zugluft in der Umgebung des Druckers.
Erhöhen Sie die Düsentemperatur in kleinen Schritten und beobachten Sie, ob sich die Festigkeit verbessert. Bei Materialien wie ABS, ASA oder Nylon reduzieren Sie die Lüfterleistung und verwenden Sie einen geschlossenen Bauraum. Bei PLA benötigen Sie dagegen Kühlung, aber nicht immer 100 %. Kleine Teile und Überhänge benötigen mehr Kühlung, während die Festigkeit großer technischer Teile oft von einer etwas höheren Temperatur und weniger Kühlung profitiert.
Auch die Ausrichtung des Modells ist wichtig. Ein FDM-Druck ist zwischen den Schichten normalerweise am schwächsten. Wenn das Teil eine Belastung tragen soll, richten Sie es so aus, dass die Belastung nicht direkt gegen die Schichtverbindungen wirkt.
Kleine Pickel auf der Oberfläche können am Anfang und Ende eines Perimeters, durch feuchtes Filament, eine falsche Retraktion, eine zu hohe Temperatur oder einen instabilen Materialfluss entstehen. Eine sichtbare Naht ist nicht unbedingt ein Fehler, lässt sich aber besser verstecken.
Stellen Sie im Slicer die Position der Naht auf eine Ecke oder die Rückseite des Modells. Bei runden Modellen können Sie eine zufällige Naht ausprobieren, wenn es besser ist, kleine Markierungen zu verteilen, als eine einzige auffällige Linie zu haben. Auch eine korrekt eingestellte Retraktion, Pressure Advance oder Linear Advance kann helfen, sofern der Drucker dies unterstützt.
Wenn die Pickel von Knistergeräuschen und matten Flecken begleitet werden, kümmern Sie sich um feuchtes Filament. Wenn sie hauptsächlich nach längeren Verfahrbewegungen auftreten, überprüfen Sie Retraktion und Temperatur. Wenn Material um das Gewinde der Düse oder des Heatbreaks austritt, stoppen Sie den Druck und überprüfen Sie das Hotend, da austretender Kunststoff den gesamten Druckkopf beschädigen kann.
Brücken hängen durch, wenn das Material nicht ausreichend unterstützt wird, zu heiß ist oder nicht schnell genug gekühlt wird. Überhänge verformen sich dagegen, wenn der Winkel für das jeweilige Material und die Kühlung zu steil ist.
Versuchen Sie, die Temperatur zu senken, die Kühlung zu erhöhen und Brücken langsamer zu drucken. Bei langen Brücken hilft es, die Ausrichtung des Modells zu ändern oder Stützstrukturen hinzuzufügen. Bei Überhängen ist es oft besser, das Modell bereits im Slicer zu drehen, als eine unmögliche Geometrie durch Einstellungen retten zu wollen.
Stützstrukturen sind kein Grund zur Scham. Wichtig ist, den richtigen Abstand zwischen Stütze und Modell einzustellen. Ein zu kleiner Abstand führt dazu, dass sich die Stützen nicht entfernen lassen. Ein zu großer Abstand verschlechtert die Unterseite des Modells.
Wenn der Drucker weiterläuft, aber kein Material aus der Düse kommt, kann eine Verstopfung, ein Problem mit dem Filamenttransport oder Heat Creep die Ursache sein. Heat Creep tritt auf, wenn die Wärme zu weit in den kalten Bereich des Hotends vordringt und das Filament früher als vorgesehen weich wird.
Überprüfen Sie den Hotend-Lüfter, die Temperatur, die Retraktion und den Filamentweg. Zu viele Retraktionen bei einem kleinen Detail können das Material wiederholt erhitzen und verformen. Bei PLA in einem zu warmen Gehäuse verschlimmert sich das Problem.
Versuchen Sie bei einer Verstopfung nicht, kaltes Filament gewaltsam durchzudrücken. Erhitzen Sie das Hotend auf die richtige Temperatur, versuchen Sie eine manuelle Extrusion, reinigen Sie die Düse mit einer Nadel passenden Durchmessers oder führen Sie einen Cold Pull durch. Wenn das Problem wiederkehrt, tauschen Sie die Düse aus und überprüfen Sie, ob Sie eine ungeeignete Temperatur oder ein zu minderwertiges Filament verwenden.
Wenn Sie nicht wissen, wo Sie anfangen sollen, verwenden Sie diese Reihenfolge:
Speichern Sie für jedes Filament ein Profil. Notieren Sie Marke, Material, Farbe, Düse, Temperatur, Druckbett, Kühlung und was funktioniert hat. Dasselbe PETG von zwei Herstellern kann sich unterschiedlich verhalten, und schwarzes Filament lässt sich möglicherweise besser drucken als transparentes.
Vor einem längeren Druck lohnt sich eine kurze Kontrolle:
Die meisten Probleme beim 3D-Druck sind kein Zufall. Sie entstehen durch eine Kombination aus Haftung, Temperatur, Volumenstrom, Kühlung, Mechanik und Filament. Wenn Sie die einzelnen Ursachen nacheinander überprüfen, anstatt die Einstellungen zufällig zu ändern, sparen Sie Material, Zeit und Nerven.


