Cos'è il metodo di stampa 3D DLMS / DMLS?
Nella letteratura tecnica e nella pratica si incontrano le abbreviazioni DMLS, SLM o il nome generico PBF (Powder Bed Fusion). In ceco a volte si scrive erroneamente DLMS, ma il nome corretto della tecnologia è:
- DMLS – Direct Metal Laser Sintering – sinterizzazione laser diretta della polvere metallica
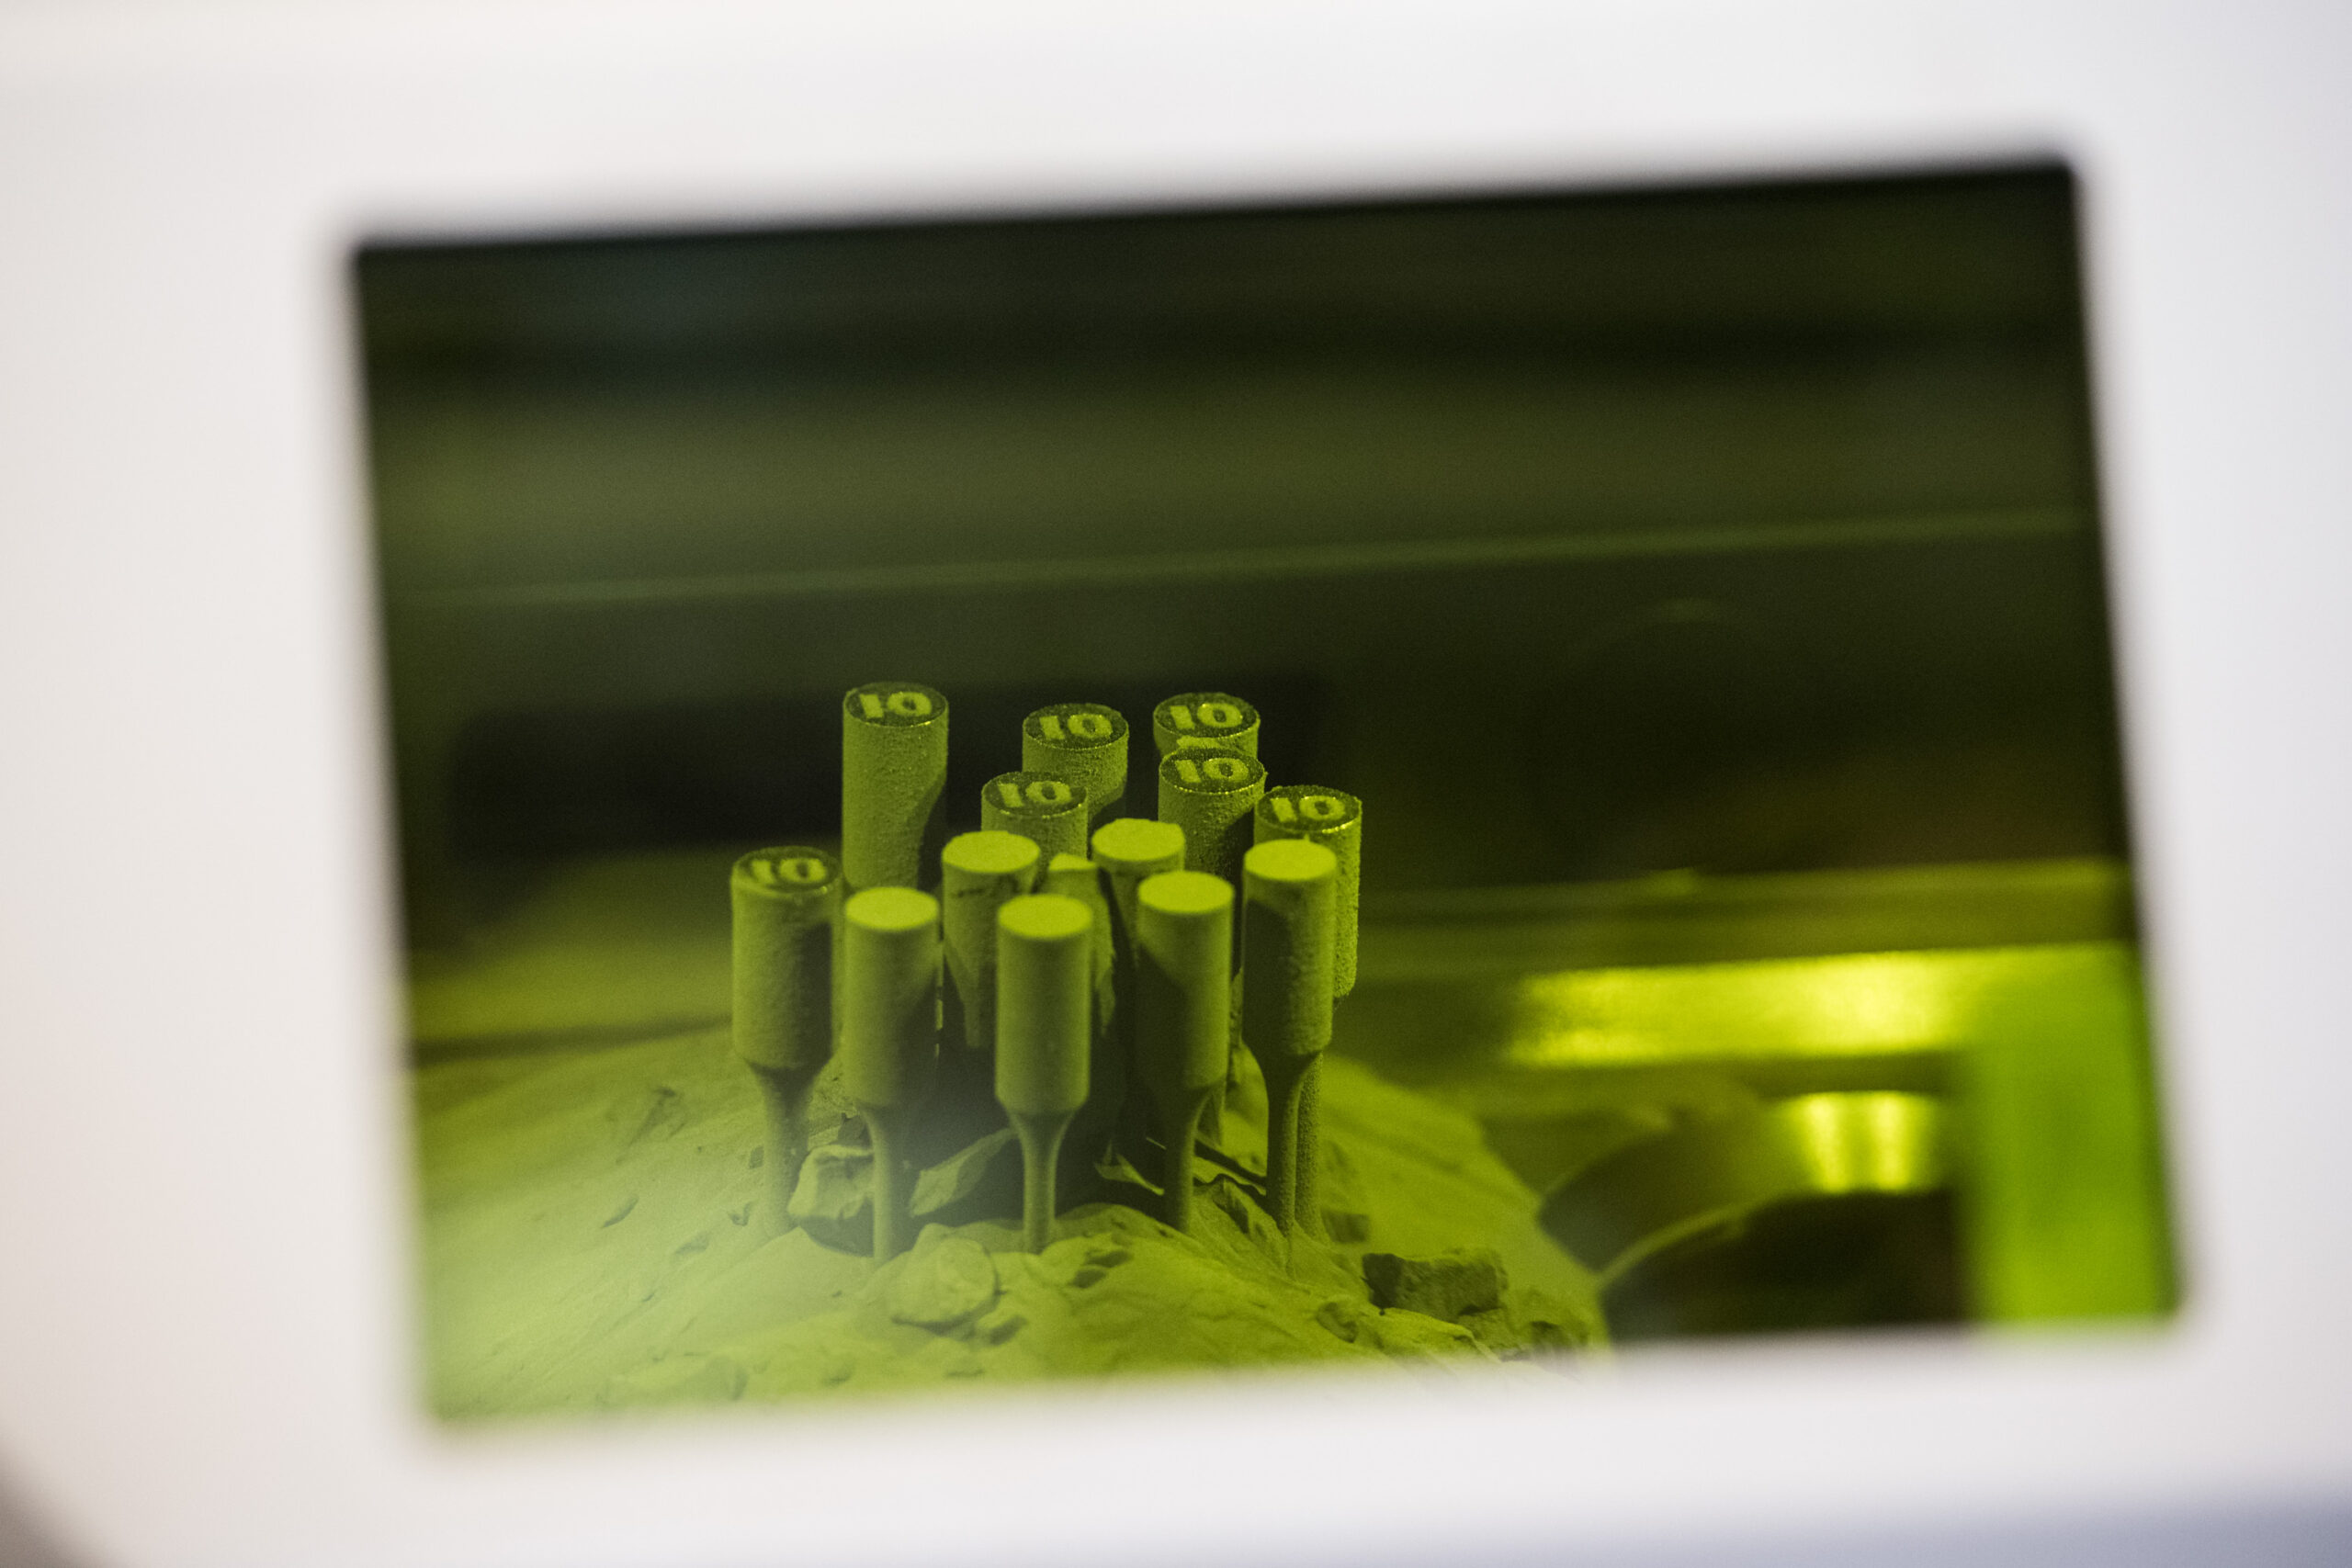
DMLS è un metodo di stampa 3D dei metalli a partire da polvere mediante laser. Un potente laser colpisce un sottile strato di polvere metallica all'interno di una camera chiusa e fonde (o meglio, sinterizza) selettivamente la polvere in base ai dati del modello 3D. Strato dopo strato nasce così un componente metallico pienamente funzionale con elevata densità e resistenza meccanica.
Secondo la classificazione ASTM, il DMLS rientra nella famiglia powder bed fusion (PBF) – tecnologie che comprendono anche Selective Laser Melting (SLM) ed Electron Beam Melting (EBM). Nella pratica, DMLS e SLM sono molto simili: differiscono soprattutto per ragioni storiche e in base ai produttori delle macchine.(en.wikipedia.org)
Come funziona il DMLS passo dopo passo
Il processo DMLS inizia con la digitalizzazione e termina con un componente interamente metallico pronto per la lavorazione o il montaggio.
1. Preparazione del modello 3D
- Progettazione del componente in CAD (SolidWorks, Fusion 360, Inventor ecc.).
- Esportazione nel formato STL / 3MF.
- Importazione nel software della stampante, impostazione dell'orientamento, dei supporti e dei parametri di processo.
- Suddivisione del modello in strati sottili (in genere 20–60 μm).(en.wikipedia.org)
2. Preparazione della macchina e della polvere
- Nel serbatoio viene versata la polvere metallica (acciaio inossidabile, titanio, alluminio, Inconel, cobalto-cromo ecc.).(us.arrk.com)
- La camera di costruzione viene riempita con un gas inerte (argon o azoto) e il contenuto di ossigeno viene ridotto a un livello molto basso, per evitare che la polvere si ossidi alle alte temperature.(sinterit.com)
3. Applicazione dello strato di polvere
- Il recoater (lama o rullo) distribuisce uniformemente sulla piattaforma di costruzione un sottile strato di polvere (dell'ordine di alcune decine di micrometri).
- La piattaforma è controllata con precisione in altezza lungo l'asse Z.
4. Sinterizzazione / fusione laser
- Un potente laser a fibra scansiona la superficie dello strato seguendo la forma della sezione del componente.
- Nel punto colpito dal laser avvengono la fusione e l'unione delle particelle di polvere in un metallo compatto.
- Le aree non colpite rimangono polvere sfusa, che in seguito funge da materiale di supporto e può essere riciclata.(element.com)
5. Ripetizione degli strati
- Dopo il completamento di uno strato, la piattaforma si abbassa dello spessore dello strato (ad es. 40 μm).
- Viene applicato un nuovo strato di polvere e il processo di sinterizzazione laser si ripete.
- In questo modo il componente viene “costruito” dal basso verso l'alto, finché l'intero modello è completato.
6. Raffreddamento e rimozione del componente
- Al termine della stampa, la camera viene lasciata raffreddare, per ridurre al minimo le tensioni interne.
- La polvere in eccesso viene aspirata e filtrata per un utilizzo successivo.
- Il componente è ancora fissato alla piattaforma di costruzione e di solito contiene supporti.
7. Post-processing
Seguono diversi passaggi che nel DMLS fanno normalmente parte del processo:
- Trattamento termico / “stress relief” – riduzione delle tensioni interne.
- Rimozione dei supporti (taglio, fresatura, rettifica).
- Eventualmente HIP (Hot Isostatic Pressing) per ottenere una densità quasi del 100% ed eliminare i microdifetti.
- Lavorazione finale: lavorazione CNC, rettifica, lucidatura, trattamenti superficiali.
Quali materiali si possono stampare con il DMLS?
Uno dei maggiori vantaggi del DMLS è l'ampia gamma di materiali metallici utilizzabili. Tipicamente si tratta di:
- Acciai inossidabili – ad esempio 316L per l'industria chimica, alimentare e generale.
- Leghe di titanio (Ti6Al4V) – settore aerospaziale, impianti, attrezzature sportive.
- Leghe di alluminio (ad es. AlSi10Mg) – strutture leggere nel settore automobilistico e aerospaziale.
- Superleghe a base di nichel (Inconel) – componenti resistenti alle alte temperature e alla corrosione per il settore energetico, le turbine e l'aerospaziale.
- Cobalto-cromo – odontoiatria, impianti medicali.
- Acciai speciali per la costruzione di utensili (raffreddamento conformale degli stampi, utensili per stampaggio).(us.arrk.com)
Grazie a materiali spesso identici alle leghe utilizzate nella produzione in serie, i componenti DMLS possono essere impiegati pienamente in esercizio, non solo come prototipi.
Vantaggi del DMLS rispetto alla lavorazione tradizionale
1. Libertà geometrica e ottimizzazione topologica
Grazie alla stampa a strati è possibile progettare forme molto complesse, che con fresatura, tornitura o fusione sarebbero:
- estremamente costose,
- o del tutto irrealizzabili.
Tra queste rientrano:
- canali interni (ad es. raffreddamento conformale degli stampi),
- strutture reticolari per ridurre il peso,
- forme organiche ottenute tramite ottimizzazione topologica.
2. Consolidamento dei componenti e riduzione del peso
Il DMLS consente di unire più componenti in un unico insieme, con conseguente:
- riduzione dei tempi di montaggio,
- riduzione del numero di giunzioni e dei potenziali punti di guasto,
- significativa riduzione del peso – ad esempio, nei componenti aeronautici spesso del 20–25 %.(businessresearchinsights.com)
3. Tempi di consegna più brevi e scorte ridotte
Per la produzione di pezzi singoli e piccole serie, il DMLS può essere notevolmente più rapido rispetto alla realizzazione di utensili, stampi e alla produzione tradizionale. È particolarmente utile per:
- prototipi e verifica della funzionalità,
- ricambi su richiesta,
- componenti personalizzati (ad es. impianti specifici per il paziente).
4. Elevata densità e proprietà meccaniche
I moderni sistemi DMLS sono in grado di raggiungere una densità molto elevata dei componenti stampati; con parametri adeguati e il successivo trattamento HIP, i risultati si avvicinano o equivalgono a quelli dei componenti ottenuti da semilavorati prodotti con metodi tradizionali. Ciò è fondamentale per i settori aerospaziale e medicale.(sinterit.com)
Limiti e svantaggi del DMLS
Il DMLS non è tuttavia un sostituto universale di tutte le tecnologie. Presenta diversi limiti significativi:
1. Elevati costi di acquisto e di esercizio
- Le stampanti DMLS sono molto più costose delle macchine FDM/FFF o a resina – spesso nell'ordine di centinaia di migliaia di euro.
- Le polveri metalliche sono costose e richiedono una conservazione e una manipolazione accurate.
- Il funzionamento richiede personale qualificato e rigide norme di sicurezza (polveri, gas inerti, alte temperature).
Per questo il DMLS viene utilizzato soprattutto dove il valore aggiunto supera i costi – ovvero nei settori aerospaziale, medicale, energetico e industriale high-end.
2. Necessità di supporti e orientamento del componente
- La maggior parte delle sporgenze inferiori a circa 45° richiede supporti, che mantengono il metallo fuso in posizione e ne dissipano il calore.
- Un orientamento errato del componente può causare deformazioni, cricche o una scarsa qualità superficiale.
- I supporti devono essere rimossi dopo la stampa, spesso mediante lavorazione meccanica.
Nel DMLS sono pertanto fondamentali le conoscenze di progettazione per la produzione additiva (DfAM) .(en.wikipedia.org)
3. Superficie più ruvida e post-processing necessario
- La superficie dei componenti stampati è solitamente più ruvida rispetto a quella dei componenti lavorati (a causa delle dimensioni della polvere di 50–100 μm e dello spessore degli strati).(en.wikipedia.org)
- Per superfici di appoggio e funzionali precise è necessaria la lavorazione CNC.
4. Volume di costruzione limitato
- La maggior parte delle stampanti DMLS ha una camera di costruzione dell'ordine di centinaia di millimetri (ad es. 250 × 250 × 300 mm, 300 × 300 × 400 mm).
- I componenti più grandi devono essere segmentati e successivamente assemblati – mediante saldatura, viti o incollaggio.
DMLS vs. SLM: qual è la differenza?
I termini DMLS e SLM (Selective Laser Melting) vengono spesso utilizzati quasi come sinonimi.
- Storicamente, DMLS è un nome commerciale dell'azienda EOS, originariamente riferito alla sinterizzazione delle polveri metalliche (in particolare delle leghe).
- SLM indica la fusione completa della polvere metallica in una struttura omogenea.
Nella pratica, oggi la maggior parte delle apparecchiature industriali indicate come DMLS fonde completamente la polvere, quindi la differenza riguarda soprattutto i dettagli:
- DMLS viene indicato più spesso per le leghe, dove la “sinterizzazione” controllata aiuta a gestire temperature di fusione diverse.
- SLM viene spesso utilizzato per i metalli puri (ad es. titanio, alluminio), nei quali è desiderabile una fusione completa con la massima densità possibile.
Per il progettista e l'utilizzatore sono più importanti la macchina specifica, le impostazioni del processo e il successivo trattamento termico, piuttosto che la differenza terminologica tra queste abbreviazioni.(sinterit.com)
Applicazioni tipiche del DMLS nella pratica
1. Industria aeronautica e spaziale
Oggi il DMLS è una delle tecnologie chiave per il settore aeronautico e spaziale:
- nervature strutturali, supporti e staffe leggeri e resistenti.
- Componenti per motori a razzo e sistemi di alimentazione.
- Componenti di turbine e parti di motori ad alta temperatura.
Gli studi di mercato mostrano che il settore aerospaziale e della difesa rappresenta circa il 35–40 % della quota del mercato dei servizi DMLS, soprattutto per la richiesta di riduzione del peso e alte prestazioni.(businessresearchinsights.com)
2. Sanità e odontoiatria
In medicina, il DMLS consente di realizzare:
- impianti specifici per il paziente (anche, impianti spinali, sostituti cranici),
- protesi dentali e ponti in cobalto-cromo,
- strutture leggere in titanio che favoriscono l'osteointegrazione (strutture reticolari).
Grazie alla combinazione di biocompatibilità, elevata resistenza e possibilità di personalizzazione, la stampa 3D dei metalli sta diventando una componente standard dell'ortopedia e dell'odontoiatria moderne.(thebusinessresearchcompany.com)
3. Settore automobilistico e motorsport
Nel settore automobilistico il DMLS viene utilizzato finora soprattutto nei programmi di sviluppo e di competizione:
- supporti, staffe e parti del telaio alleggeriti,
- componenti complessi di motori e scarichi, ottimizzati per il flusso,
- utensili e stampi a iniezione con raffreddamento conformale, che riducono i cicli di produzione.
Nella produzione in serie il prezzo continua ad avere un ruolo importante, ma con la progressiva riduzione dei costi delle tecnologie per metalli si prevede una maggiore diffusione nei modelli comuni.
Il DMLS consente di produrre stampi a iniezione e utensili con canali interni che seguono la geometria del pezzo stampato. Il risultato è:
- raffreddamento più rapido e uniforme,
- ciclo di produzione più breve per i componenti in plastica,
- migliore qualità della superficie.
Questo impiego è tipico, ad esempio, per la produzione di stampi per il settore automobilistico, l'elettronica di consumo o gli imballaggi.
Tendenze e futuro del DMLS (2025+)
Crescita del mercato della stampa 3D dei metalli
Il mercato della stampa 3D dei metalli, incluso il DMLS, sta crescendo molto rapidamente:
- Le stime parlano di una crescita del mercato globale del metal additive manufacturing da pochi miliardi di dollari nel 2024 a oltre 30–40 miliardi di USD intorno al 2034–2035.(thebusinessresearchcompany.com)
- Secondo alcune analisi, i soli servizi DMLS cresceranno a un ritmo di oltre il 20 % annuo.
I principali motori sono il settore aerospaziale, sanitario, automobilistico ed energetico.
Sistemi multilaser e macchine più grandi
Le nuove generazioni di macchine DMLS utilizzano più laser in un'unica camera, accelerando notevolmente la stampa. Cresce anche la quota dei sistemi di grande formato con un volume di costruzione superiore a 300 mm in ogni asse, che consentono di stampare componenti più grandi in un unico passaggio.(businessresearchinsights.com)
Strumenti software e sistemi di monitoraggio migliori
Si stanno diffondendo strumenti per:
- l'ottimizzazione topologica (riduzione del peso mantenendo la resistenza),
- la simulazione delle deformazioni e delle tensioni durante la stampa,
- il monitoraggio in tempo reale del bagno di fusione e dello strato, che aiuta a rilevare i difetti già durante la costruzione.
In questo modo il DMLS diventa un processo produttivo ripetibile e controllato, adatto alla produzione in serie e non solo alla prototipazione.
Sostenibilità e riciclo delle polveri
Nel processo DMLS le polveri vengono in gran parte riciclate – il materiale in eccesso può essere riutilizzato dopo setacciatura e controllo. Cresce l'attenzione anche verso:
- il consumo energetico delle macchine,
- l'utilizzo di metalli riciclati sotto forma di polvere,
- la tracciabilità del materiale durante l'intero ciclo di vita.
Principi fondamentali di progettazione per il DMLS
Se state valutando la produzione di un componente con il metodo DMLS, è utile conoscere alcune regole pratiche di progettazione:
- Considerate l'orientamento del componente – cercate di ridurre al minimo le grandi superfici con un angolo < 45° rispetto al letto di polvere, che richiederebbero supporti massicci.
- Lasciate del sovrametallo per la lavorazione – per superfici di appoggio precise, zone filettate o sedi dei cuscinetti, prevedete un sovrametallo di 0,1–0,5 mm per la successiva lavorazione CNC.(en.wikipedia.org)
- Evitate cavità chiuse riempite di polvere – dove non sarebbe possibile far fuoriuscire o aspirare la polvere in eccesso; in alternativa, progettate aperture di servizio.
- Ottimizzate gli spessori delle pareti – pareti troppo sottili possono essere soggette a deformazioni, mentre volumi troppo massicci provocano accumulo di tensioni.
- Utilizzate strutture reticolari – dove non è necessario un materiale pieno, riducono il peso e fanno risparmiare polvere e tempo di stampa.
Per i primi progetti conviene consultare il progetto con un fornitore di servizi DMLS – spesso dispone di proprie raccomandazioni e linee guida di progettazione in base alle macchine e ai materiali specifici.
Riepilogo: quando conviene il DMLS?
DMLS (DLMS) è un metodo avanzato di stampa 3D dei metalli che consente di creare componenti metallici leggeri, resistenti e molto complessi direttamente dalla polvere, senza la necessità di stampi e di lavorazioni meccaniche estese.
È particolarmente indicato quando:
- si necessita di prestazioni massime (aerospaziale, motorsport, energia),
- si devono realizzare componenti personalizzati o specifici per il paziente (impianti, odontoiatria),
- si desidera utilizzare l'ottimizzazione topologica e il raffreddamento conformale,
- si producono piccole serie o prototipi ad alto valore aggiunto.
Al contrario, per grandi serie di componenti semplici in acciai comuni o alluminio, saranno ancora economicamente più vantaggiosi la lavorazione tradizionale, la fusione o lo stampaggio.
Per gli utenti della stampa 3D, il DMLS rappresenta una tappa importante: dimostra che la produzione additiva non riguarda più da tempo soltanto modelli in plastica, ma sempre più componenti metallici reali e sottoposti a carico, che entrano nella produzione in serie.