Spedizione gratuita da 1 999 Kč
Spedizione rapida
Negozio verificato
Migliaia di clienti


Spedizione gratuita da 1 999 Kč
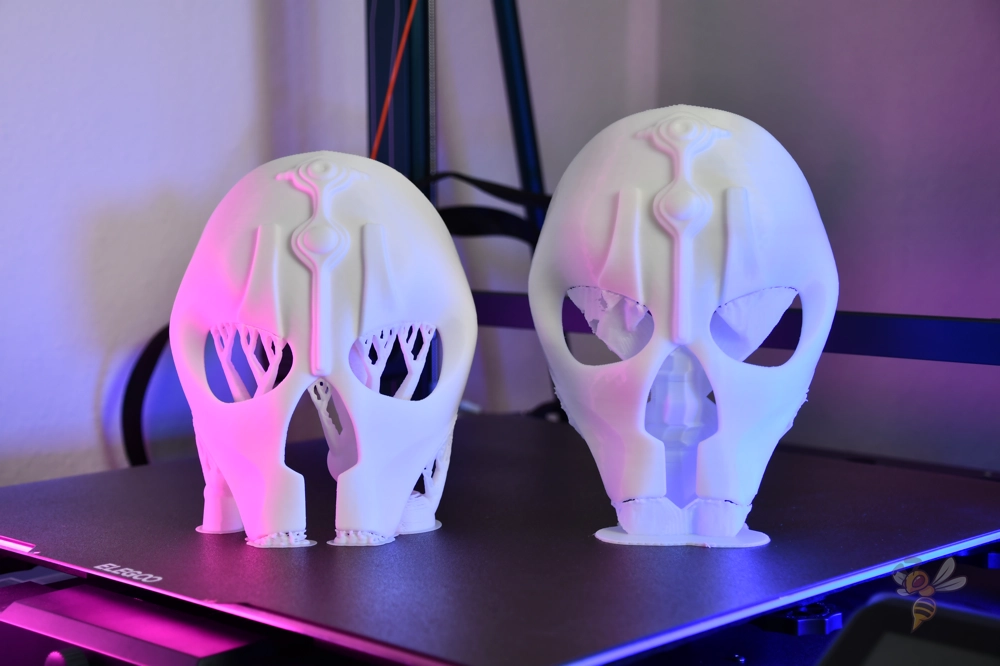
I supporti sono strutture temporanee che sostengono le parti del modello sotto le quali, altrimenti, durante la stampa non ci sarebbe alcun materiale. Senza di essi, alcuni sporgenze si incurverebbero, i filamenti cadrebbero nel vuoto e i dettagli finirebbero come un groviglio di plastica. Allo stesso tempo, ogni supporto allunga la stampa, consuma filamento e, dopo la rimozione, può lasciare segni sulla superficie.
L'obiettivo, quindi, non è attivare sempre i supporti. L'obiettivo è usarne solo la quantità realmente necessaria per il modello e configurarli in modo che mantengano la forma durante la stampa, ma possano essere rimossi facilmente e in modo pulito dopo il raffreddamento.
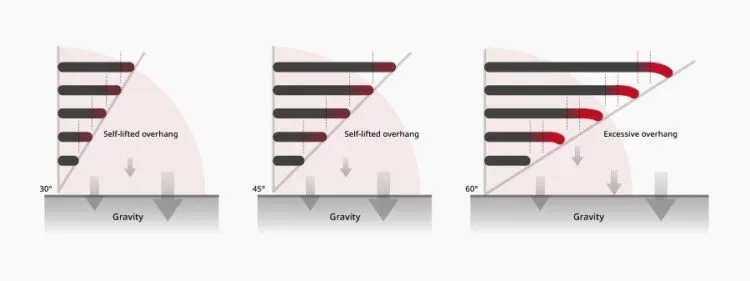
Una stampante FDM deposita il materiale strato dopo strato. Il nuovo strato deve poggiare almeno parzialmente su quello sottostante. Quando il modello contiene una parte che inizia nel vuoto, una sporgenza lunga o un dettaglio con una piccola superficie di contatto, lo slicer propone un supporto.
Situazioni tipiche in cui i supporti sono utili:
Il valore di 45 gradi è un punto di partenza sicuro. Una stampante ben calibrata con PLA, uno strato più basso e un raffreddamento efficace riesce spesso a gestire anche 55 o 60 gradi. PETG, ABS, ASA o i materiali flessibili sono generalmente più impegnativi e spesso richiedono impostazioni più prudenti.
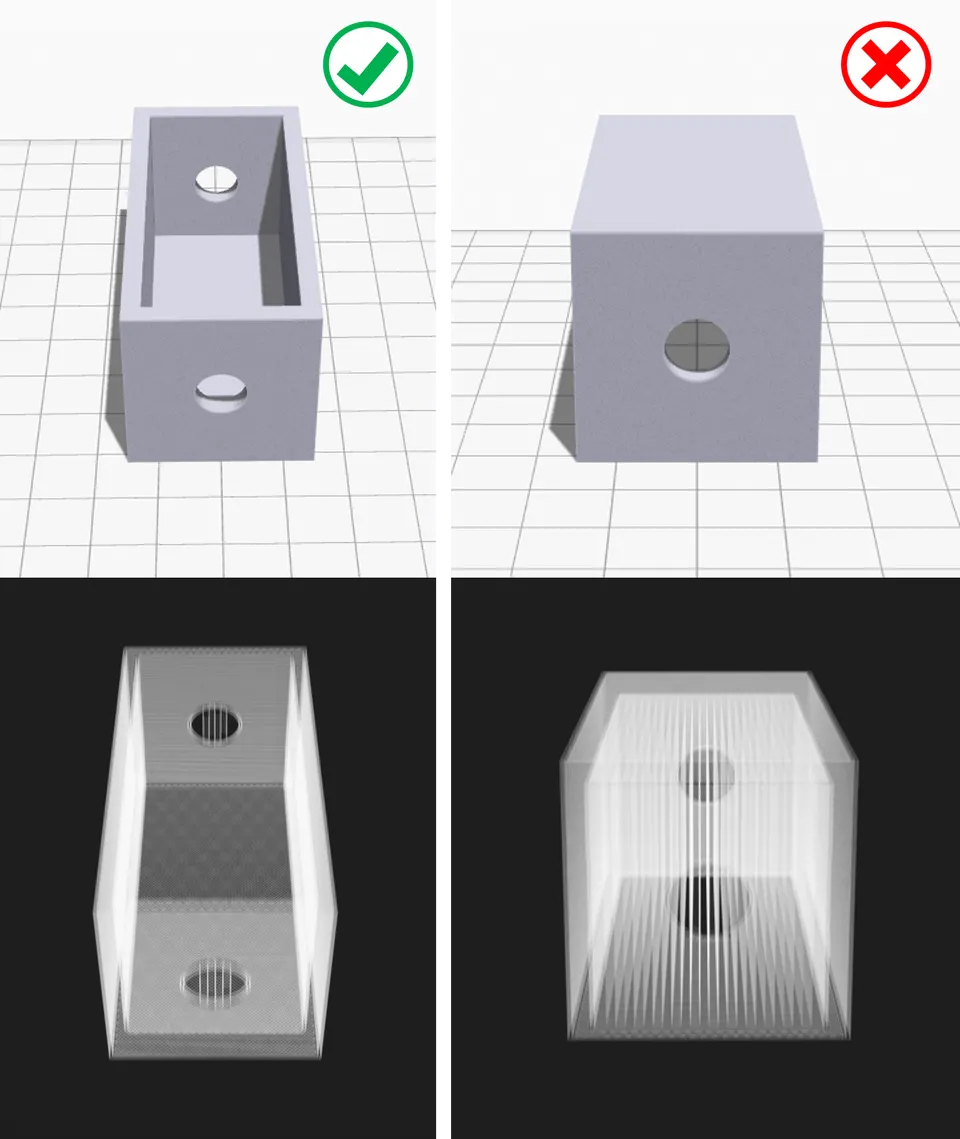
Il supporto migliore è quello che non devi stampare. Prima dello slicing, osserva il modello e prova a trovare un orientamento in cui le superfici più importanti e visibili siano rivolte verso l'alto o lateralmente e le sporgenze problematiche siano ridotte.
Procedura pratica:
Questo passaggio può far risparmiare decine di minuti di stampa e molto lavoro di levigatura successivo.
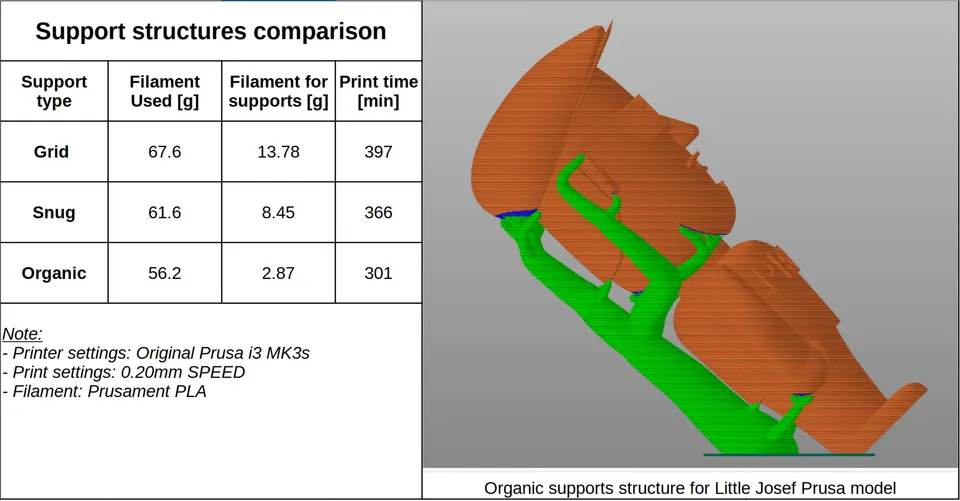
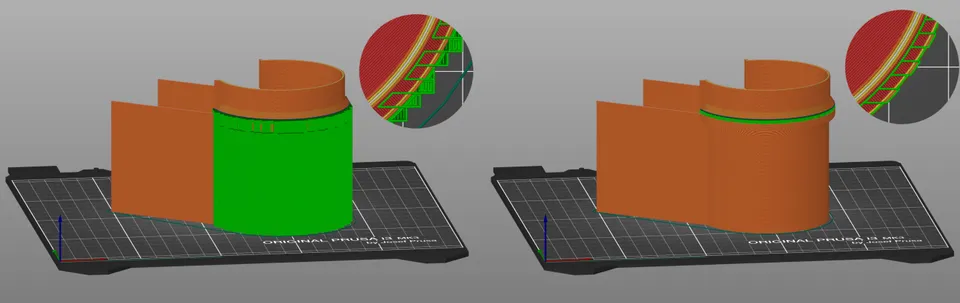
Negli slicer sono disponibili diversi stili di supporto. I nomi cambiano, ma il principio è simile.
Supporti classici formano una griglia regolare o colonne sotto la sporgenza. Sono stabili e adatti a superfici piane più grandi, parti tecniche e situazioni in cui il supporto deve sostenere un peso maggiore. Lo svantaggio è il maggiore contatto con il modello e la maggiore frequenza di segni dopo la rimozione.
Supporti ad albero o organici crescono come rami e toccano il modello solo nei punti necessari. Sono ottimi per statuine, sculture, decorazioni e forme organiche. Di solito consumano meno materiale e sono più facili da rimuovere, ma per sporgenze molto pesanti è necessario verificarne la stabilità.
Supporti solo dal piano di stampa iniziano solo sulla superficie di stampa. Questa soluzione è delicata con il modello, perché i supporti non iniziano su una parte già stampata. Tuttavia, non sempre riescono a raggiungere tutte le sporgenze.
Supporti ovunque possono crescere anche dal modello già stampato. Salvano le geometrie complesse, ma lasciano più segni e sono più difficili da pulire.
Supporti dipinti manualmente, enforcer e blocker sono la scelta migliore quando l'automatismo aggiunge troppo materiale inutilmente. Puoi forzare il supporto solo sotto il punto critico oppure vietarlo dove sarebbe difficile da rimuovere.
Ogni stampante, ugello e marca di filamento si comporta in modo leggermente diverso. Considera i valori seguenti come un punto di partenza pratico per un ugello da 0,4 mm, un'altezza dello strato di 0,2 mm e PLA standard.
| Impostazione | Inizio consigliato | Cosa modificare se il risultato non è buono |
|---|---|---|
| Angolo della sporgenza | 50 gradi | Riduci a 45 gradi per maggiore sicurezza, aumenta a 55-60 gradi per usare meno supporti |
| Posizionamento dei supporti | Dal piano di stampa, se sufficiente | Passa a ovunque solo per geometrie davvero complesse |
| Densità dei supporti | 10-15% | Aumentala per sporgenze pesanti, riducila per facilitarne la rimozione |
| Interfaccia del supporto | Attivata, 2-4 strati | Più strati migliorano la superficie inferiore, ma possono rendere più difficile la rimozione |
| Distanza Z superiore | Circa 1 altezza dello strato | Aumentala se il supporto si salda al modello, riducila se la sporgenza cede |
| Distanza XY | 0,35-0,6 mm | Aumentala se il supporto aderisce alle pareti, riducila per i dettagli piccoli |
| Schema del supporto | Rectilinear, zig-zag o stile ad albero | Gli schemi più solidi sostengono meglio, ma di solito si spezzano con più difficoltà |
I valori più importanti sono la distanza Z, l'interfaccia del supporto e la densità. Se il supporto si stacca male, non iniziare a cambiare casualmente tutte le opzioni. Prima aumenta la distanza Z superiore o la distanza XY, poi riduci la densità e solo dopo cambia l'intero tipo di supporto.
PLA è il materiale più facile da gestire. Si raffredda bene, gestisce discrete sporgenze e i supporti di solito si spezzano in modo pulito. Con il PLA spesso funziona una distanza Z iniziale di circa uno strato.
PETG è tenace e tende ad aderire ai supporti. Usa una distanza maggiore, una densità inferiore e, se il modello lo consente, preferisci supporti organici o ad albero. Un'interfaccia troppo densa può comportarsi come una superficie saldata al PETG.
ABS e ASA richiedono una temperatura stabile e un raffreddamento meno aggressivo. I supporti devono essere abbastanza robusti da non staccarsi durante il ritiro. Considera che la superficie sopra il supporto può risultare più ruvida rispetto a quella del PLA.
TPU e altri materiali flessibili sono problematici per i supporti. I supporti si piegano invece di spezzarsi e la pulizia è lenta. Per le parti flessibili conviene riorientare il modello o modificare la struttura in modo da ridurre al minimo i supporti.
Materiali solubili o separatori sono utili nella stampa multimateriale. L'interfaccia del supporto può essere realizzata con un materiale che non si unisce al modello principale o che si dissolve. Il risultato è più pulito, ma la stampa dura più a lungo, richiede più cambi di materiale e produce più scarti durante la pulizia dell'ugello.
Dopo lo slicing, non guardare solo la stima del tempo. Apri l'anteprima degli strati e passa lentamente in rassegna i punti critici.
Controlla soprattutto:
Per un modello complesso conviene stampare un piccolo estratto o una versione di prova ridotta. Risparmierai filamento e nervi.
Non avere fretta di rimuoverli. Lascia raffreddare la stampa. La plastica calda è più morbida, si deforma più facilmente e i piccoli dettagli possono piegarsi.
Procedura consigliata:
Quando lavori con un coltello, taglia sempre allontanandoti dalla mano e dal dettaglio che vuoi conservare. I pezzi di supporto possono saltare via quando si spezzano, quindi con materiali duri e fragili sono consigliati gli occhiali protettivi.
I supporti sono saldati al modello. Aumenta la distanza Z superiore, aumenta la distanza XY, riduci la densità dei supporti o diminuisci il numero di strati dell'interfaccia. Controlla anche la temperatura di stampa e il flusso, perché l'estrusione eccessiva del materiale del supporto peggiora il problema.
Il lato inferiore della sporgenza è brutto e incurvato. Riduci la distanza Z, attiva o rinforza l'interfaccia del supporto, diminuisci l'altezza dello strato e migliora il raffreddamento. Per i ponti lunghi aiutano una velocità inferiore e un bridge flow impostato correttamente.
I supporti si spezzano durante la stampa. Aumenta la densità, aggiungi un brim, usa uno schema più solido o passa ai supporti classici. Con i supporti ad albero riduci gli angoli aggressivi dei rami e controlla che abbiano un contatto sufficiente con il piano di stampa.
I supporti lasciano segni sulla superficie a vista. Ruota il modello, usa supporti solo dal piano di stampa o disattiva manualmente il contatto nei punti visibili. Per i modelli decorativi spesso è utile lo stile organico.
Lo slicer genera troppi supporti inutilmente. Aumenta l'angolo della sporgenza, attiva i supporti solo dal piano di stampa, usa i blocker oppure dipingi manualmente i supporti solo nei punti critici.
Statuina con mento, braccia e capelli. Inizia con supporti organici dal piano di stampa. Aggiungi manualmente un supporto sotto il mento e alle estremità delle mani. Mantieni la parte a vista del volto libera dal contatto con i supporti, se la geometria lo consente.
Supporto tecnico con braccio orizzontale. Se la resistenza è più importante dell'aspetto, usa supporti classici con interfaccia. Imposta la densità intorno al 15-20% e dopo la stampa prevedi una leggera pulizia della superficie inferiore.
Scatola con fori e alloggiamento interno. Prova innanzitutto a cambiare l'orientamento. I supporti all'interno di una scatola piccola sono spesso difficili da estrarre. Se sono necessari, usa blocker nei punti che dopo la stampa non saranno raggiungibili con gli strumenti.
Ponte lungo tra due pareti. Un ponte corto spesso può essere stampato senza supporto. Per un ponte più lungo, è preferibile aggiungere un supporto stretto al centro, trasformando un ponte lungo in due più corti.
I supporti non sono il segno di un modello progettato male. Sono uno strumento che permette di stampare forme che altrimenti una stampante FDM non riuscirebbe a realizzare. I risultati migliori nascono però dalla combinazione di un corretto orientamento del modello, una quantità ragionevole di supporti, una distanza ben configurata e il controllo dell'anteprima degli strati.
Inizia con una regola semplice: usa i supporti solo dove la plastica non ha un sostegno sotto di sé e pensa sempre a come li rimuoverai dopo la stampa. Più risolvi correttamente il problema nello slicer, meno lavoro dovrai fare sul pezzo finito.


