Spedizione gratuita da 1 999 Kč
Spedizione rapida
Negozio verificato
Migliaia di clienti


Spedizione gratuita da 1 999 Kč
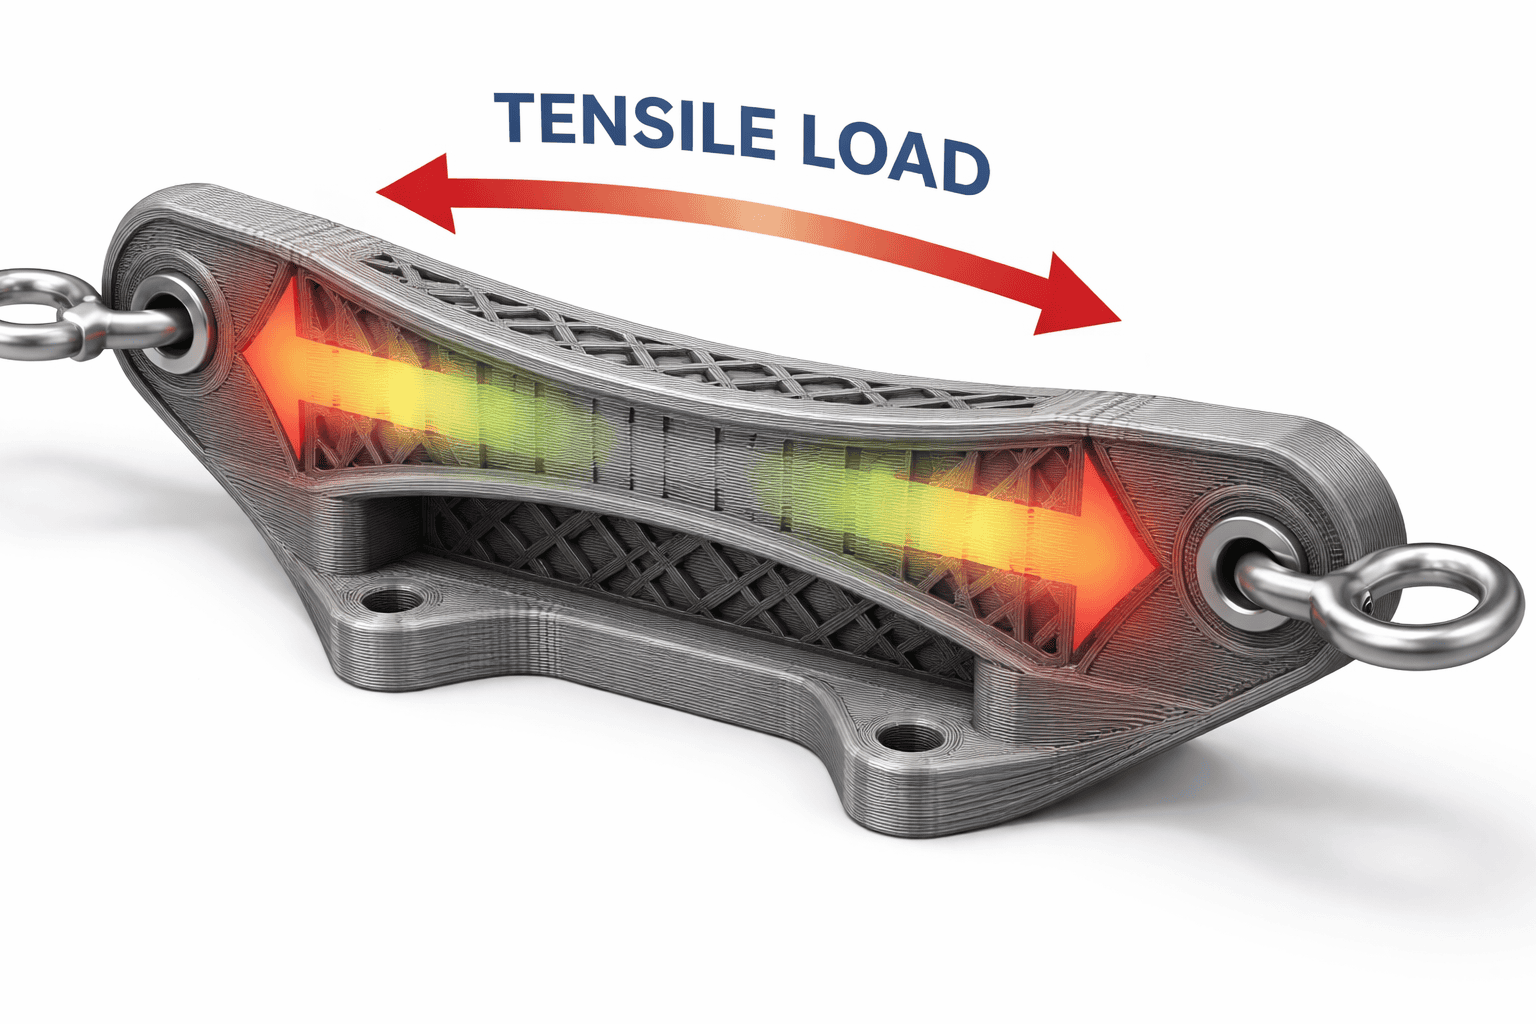
La resistenza di una stampa FDM non dipende da una singola impostazione magica dello slicer. È il risultato della combinazione di materiale, direzione del carico, orientamento del modello, numero di pareti, riempimento, altezza dello strato e qualità dell’adesione tra gli strati. Per questo due pezzi realizzati con lo stesso filamento possono comportarsi in modo completamente diverso: uno resiste all’uso quotidiano, l’altro si rompe dopo il primo serraggio di una vite.
Nella stampa FDM è fondamentale capire che il pezzo stampato non è altrettanto resistente in tutte le direzioni. Sul piano degli strati, l’ugello deposita una traccia continua di plastica, mentre nella direzione Z il pezzo resiste soprattutto grazie all’adesione dei singoli strati tra loro. Quando il pezzo viene sollecitato in modo tale da separare gli strati, di solito cede molto prima rispetto a un carico applicato nella direzione degli strati.
Di seguito trovate una procedura pratica per impostare stampe FDM resistenti per supporti, coperture, impugnature, pezzi di ricambio, attrezzature da officina e prototipi.
Se volete iniziare senza lunghi test, utilizzate questo profilo di partenza per un normale pezzo funzionale in PETG o PLA di qualità:
| Impostazione | Raccomandazione |
|---|---|
| Materiale | PETG per la tenacità, PLA per rigidità e precisione, ASA/ABS per temperature più elevate |
| Orientamento | Fate in modo che la trazione e la flessione principali seguano la direzione degli strati, non attraversino gli strati |
| Pareti | 3-5 perimetri con un ugello da 0,4 mm |
| Strati superiori e inferiori | 5-7 strati in base all’altezza dello strato e alle dimensioni del pezzo |
| Riempimento | 20-35 % per la maggior parte dei pezzi funzionali, 40-60 % per i pezzi fortemente sollecitati |
| Schema del riempimento | Gyroid per carichi universali, grid o triangles per pezzi tecnici più rigidi |
| Altezza dello strato | 0,16-0,24 mm con un ugello da 0,4 mm |
| Temperatura | Preferibilmente nella parte alta dell’intervallo consigliato per il filamento, dopo aver verificato l’assenza di colature |
| Raffreddamento | Meno ventola per PETG, ASA, ABS e nylon; per il PLA, un compromesso ragionevole |
Consideratelo un punto di partenza, non un dogma. Per un pezzo critico, stampate un breve test con lo stesso orientamento e provate a romperlo con la mano, a caricarlo con una vite o a misurarne la flessione. Un piccolo test spesso fa risparmiare ore di stampa e anche il pezzo finale danneggiato.
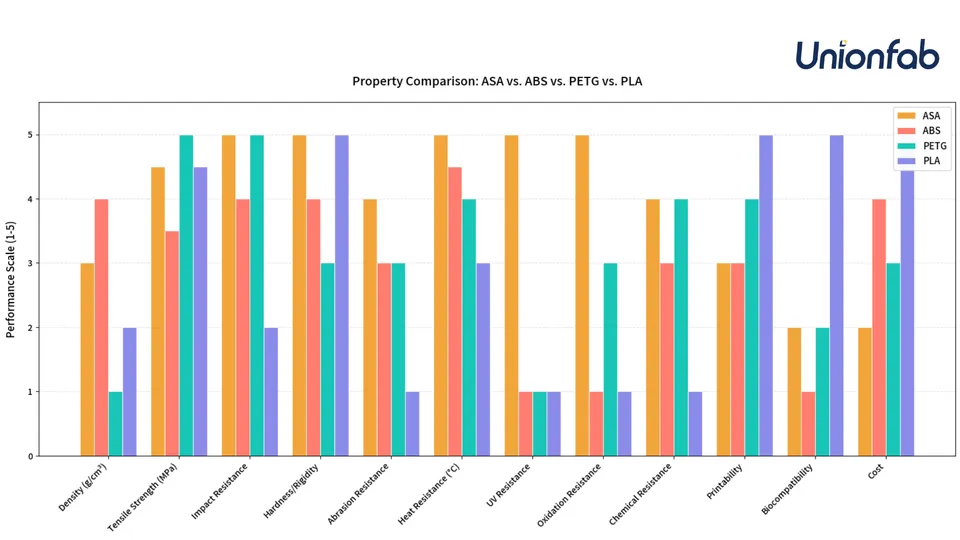
Il PLA ha un’elevata rigidità e spesso un’ottima resistenza alla trazione. È eccellente per pezzi precisi, dime, supporti a temperatura ambiente e prototipi. I suoi punti deboli sono la fragilità e la bassa resistenza alla temperatura. Un supporto in auto, una copertura vicino a un motore o un pezzo esposto al sole possono deformarsi se realizzati in PLA, anche se a temperatura ambiente erano molto resistenti.
Il PETG è generalmente una scelta migliore per i pezzi pratici che devono sopportare urti, sollecitazioni elastiche o l’ambiente esterno. Non è rigido quanto il PLA, ma si rompe meno facilmente in modo fragile e offre spesso una buona adesione tra gli strati. Esempi tipici sono un’impugnatura, una clip, una copertura per macchinari, un distanziale o un pezzo che occasionalmente cade a terra.
ABS e ASA sono indicati quando contano maggiormente la resistenza alle temperature elevate e la tenacità. L’ASA è inoltre più adatto all’esterno grazie alla migliore resistenza ai raggi UV. Tuttavia, considerate la necessità di una stampante più chiusa, della corretta temperatura della camera o almeno della riduzione delle correnti d’aria. Un pezzo in ABS stampato male, con crepe tra gli strati, non sarà più resistente solo perché il materiale appare migliore in tabella.
Nylon, policarbonato e filamenti compositi possono essere molto resistenti, ma sono più impegnativi. Il nylon deve essere asciutto, altrimenti perde qualità superficiale e proprietà meccaniche. I materiali con fibra di carbonio sono generalmente rigidi e dimensionalmente stabili, ma non sono automaticamente più tenaci in ogni direzione. Con i filamenti abrasivi utilizzate un ugello temprato.
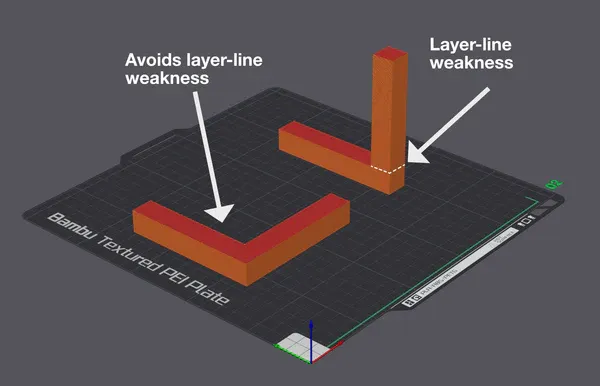
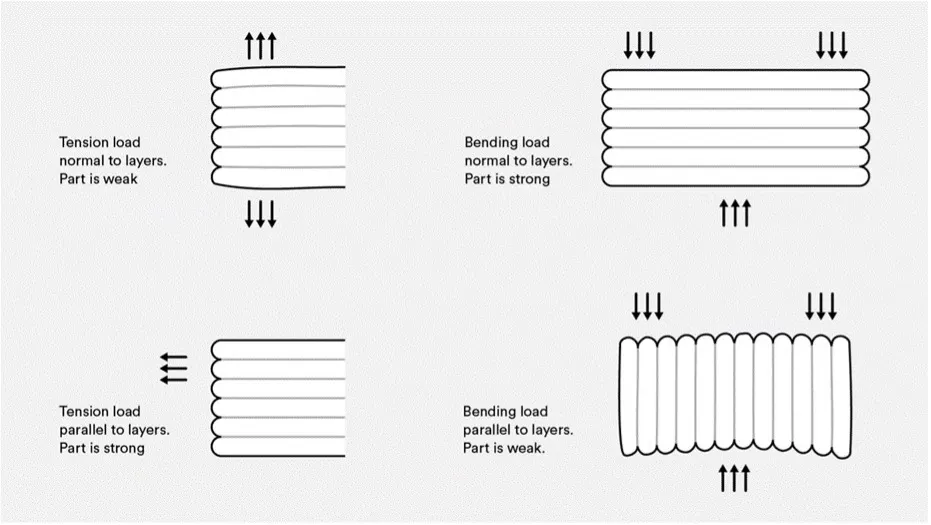
L’orientamento è spesso più importante del riempimento. Prima dello slicing, ponetevi una domanda semplice: dove cercherà di rompersi il pezzo?
Immaginate un gancio per appendere un cavo. Se lo stampate in posizione verticale, gli strati saranno disposti come fette orizzontali attraverso il collo del gancio. Il carico tenderà quindi a separare gli strati e il gancio potrebbe rompersi esattamente lungo uno strato. Se posizionate lo stesso gancio in modo che la direzione della trazione segua le linee estruse, sfrutterete la resistenza della traccia continua di plastica.
In una staffa a forma di L si presenta un problema simile nell’angolo. Se l’angolo tende ad aprirsi attraverso gli strati sotto carico, aumenta il rischio di delaminazione. Possono aiutare la rotazione del pezzo, un raggio maggiore nell’angolo, nervature, più pareti oppure la divisione del modello in due parti da avvitare dopo la stampa con un orientamento più favorevole.
Per i fori delle viti, valutate se la vite tende a separare gli strati. Per avvitamenti ripetuti sono adatti inserti filettati termosaldabili, un diametro maggiore della parete intorno al foro e una quantità sufficiente di materiale tra il foro e il bordo del pezzo.
I principianti spesso aumentano il riempimento dal 20 % all’80 % aspettandosi un pezzo molto più resistente. In realtà, in molte forme l’involucro esterno sopporta gran parte della flessione e degli urti. Per questo aggiungere perimetri è spesso più efficace di un riempimento estremo.
Con un ugello da 0,4 mm, 2 pareti corrispondono a circa 0,8 mm di plastica lungo il perimetro. Tre pareti danno già circa 1,2 mm, quattro circa 1,6 mm e cinque circa 2,0 mm. In un supporto che si flette, spesso percepirete una differenza maggiore tra 2 e 4 pareti che tra il 20 % e il 40 % di riempimento.
Regola pratica:
Non dimenticate gli strati superiori e inferiori. Una parte superiore sottile sopra un riempimento rado può cedere, creparsi o risultare morbida. Con un’altezza dello strato di 0,2 mm, 5-7 strati superiori sono una buona base per i pezzi funzionali.
Il riempimento sostiene gli strati superiori, collega le pareti e aiuta a distribuire il carico all’interno del pezzo. Tuttavia, non è sempre efficace stampare un blocco di plastica quasi pieno. Un riempimento maggiore aumenta il peso, il tempo di stampa, il consumo di materiale e, con alcuni materiali, anche le tensioni interne.
Come riferimento:
| Utilizzo | Riempimento |
|---|---|
| Modelli visivi, copri, pezzi leggeri | 5-15 % |
| Supporti comuni, scatole, attrezzature | 15-30 % |
| Pezzi funzionali sollecitati | 30-45 % |
| Pezzi soggetti a forti carichi localizzati | 45-60 % o rinforzo locale |
| Casi speciali | 80-100 %, solo se sapete perché |
Un riempimento completo non è automaticamente la scelta migliore. In un pezzo grande può causare tensioni, deformazioni e tempi di stampa lunghi. Spesso è meglio aggiungere pareti, cambiare orientamento, aumentare la sezione critica o utilizzare un modificatore locale del riempimento solo intorno a una vite, a un perno o al punto d’impatto.
Gyroid è un’eccellente scelta universale. Distribuisce il carico in più direzioni, non presenta intersezioni rigide di linee su un singolo strato e funziona bene per i pezzi dei quali non sapete esattamente da dove arriverà la forza. È adatto per coperture, supporti, pezzi ergonomici e stampe funzionali generiche.
Grid e triangles offrono una struttura interna più rigida e possono funzionare bene a flessione nei pezzi tecnici. Lo svantaggio può essere l’accumulo di materiale nelle intersezioni e un maggiore rischio che l’ugello sfreghi, se la stampante o il filamento non sono regolati correttamente.
Cubic e adaptive cubic sono adatti ai pezzi voluminosi più grandi, nei quali desiderate un supporto resistente senza consumi superflui. Adaptive cubic permette di risparmiare materiale all’interno dei modelli grandi e di densificare la struttura vicino alle pareti.
Rectilinear è rapido e semplice. È sufficiente per i prototipi e i pezzi comuni, ma per i componenti sollecitati si ricorre generalmente a gyroid, grid, triangles o a una struttura rinforzata localmente.
L’altezza dello strato influisce sui dettagli, sulla durata della stampa e sull’adesione tra gli strati. Uno strato più basso significa una superficie più fine e spesso un contatto migliore tra le tracce, ma la stampa richiede più tempo e la differenza di resistenza non è infinita. Uno strato troppo alto può peggiorare la compressione del materiale nello strato precedente e ridurre la coesione.
Con un ugello da 0,4 mm è pratico mantenersi indicativamente nell’intervallo 0,16-0,24 mm. Per pezzi funzionali precisi e dall’aspetto curato, provate 0,16 o 0,20 mm. Per supporti più grandi, nei quali una superficie più ruvida non è un problema, 0,24 mm può essere un compromesso ragionevole. Se salite a 0,28 mm o oltre, verificate la resistenza con un test e controllate la qualità degli strati.
La larghezza di estrusione è spesso sottovalutata. Una linea leggermente più larga del diametro dell’ugello può migliorare l’adesione tra le tracce adiacenti. Con un ugello da 0,4 mm, una larghezza di 0,42-0,48 mm è comune; per i pezzi resistenti, dopo la calibrazione, si può provare anche qualcosa in più. Per pezzi grandi e robusti può essere ancora più efficace un ugello più grande, ad esempio da 0,6 mm. Le tracce più spesse creano pareti più robuste in meno tempo.
La resistenza tra gli strati dipende da quanto bene la nuova traccia di plastica si unisce a quella precedente. Una temperatura troppo bassa, una velocità troppo elevata o un raffreddamento eccessivo possono fare sì che gli strati sembrino corretti, ma si separino sotto carico.
Per i pezzi funzionali, in genere stampate nella parte alta dell’intervallo di temperatura consigliato per il filamento. Ciò non significa stampare alla temperatura più alta possibile a ogni costo. L’obiettivo è una migliore adesione tra gli strati senza eccessivo stringing, deformazioni, colature e perdita di dettagli.
Impostate il raffreddamento in base al materiale. Il PLA ha bisogno della ventola, ma per i pezzi strutturali non è sempre necessario raffreddare al massimo. Il PETG spesso tollera meno ventola, mentre ASA e ABS generalmente richiedono un raffreddamento limitato e un ambiente caldo stabile. Nylon, PC e altri materiali tecnici richiedono ancora di più un filamento asciutto e condizioni stabili.
Riconoscete il filamento umido da scoppiettii, bolle, superficie pelosa, strati più deboli ed estrusione instabile. Con PETG e nylon, asciugare il filamento prima della stampa è uno dei migliori investimenti per ottenere resistenza.
Un pezzo resistente nasce già nel CAD. Gli angoli interni acuti concentrano le tensioni e si rompono prima. Aggiungete raccordi, nervature, sezioni più grandi nel collo e materiale sufficiente intorno ai fori. Se il pezzo deve sostenere una vite, non posizionate il foro troppo vicino al bordo. Se il pezzo deve flettersi, progettate la parte elastica più lunga e uniforme, non come una linguetta sottile e appuntita.
Nei supporti grandi è spesso meglio aggiungere nervature invece di aumentare il volume complessivo del riempimento. Una nervatura proprio nel punto in cui si verifica la flessione aggiunge resistenza in modo mirato e senza peso superfluo. Nei pezzi sottoposti a sollecitazioni ripetute aiutano anche l’aumento dei raccordi e l’eliminazione delle intaccature, dalle quali potrebbe iniziare una crepa.
Per le filettature utilizzate inserti filettati, viti passanti con dado o una filettatura in plastica più grande, in base al carico. Una piccola vite autofilettante in una parete sottile può funzionare per una copertura, ma non per un pezzo che viene smontato frequentemente.
Scegliete PETG, 4 pareti, 25-35 % gyroid, altezza dello strato di 0,2 mm e un orientamento tale che la flessione non separi gli strati. Circondate i fori per le viti con una parete sufficiente e aggiungete un raccordo nel punto di transizione del braccio verso la base.
Utilizzate PLA, PETG o ASA in base alla temperatura dell’ambiente. Sono sufficienti 2-3 pareti e un riempimento del 10-20 %, perché la copertura generalmente non sostiene carichi elevati. La resistenza migliora soprattutto grazie ai pilastri per le viti, ai raccordi e a uno spessore sufficiente intorno alle filettature.
Iniziate con PETG, ASA, nylon o PC in base alla temperatura e alle sostanze chimiche presenti nell’ambiente. Impostate 5-6 pareti, 35-50 % di riempimento e un ugello più grande se un dettaglio più ruvido non è un problema. Rinforzate con la geometria i punti critici intorno a perni, viti e bordi, non solo con il riempimento.
Il PLA sarà preciso, ma può rompersi in modo fragile. PETG o nylon generalmente sopportano meglio la flessione. Orientate il pezzo in modo che gli strati non attraversino il punto più sottile come le pagine di un libro. Aggiungete un raccordo alla radice della leva ed evitate una tacca affilata.
Per una stampa FDM resistente, non cercate una singola percentuale universale di riempimento. Prima occupatevi dell'orientamento e della direzione degli strati, poi del materiale, delle pareti e della geometria. Il riempimento è importante, ma per molti componenti non è il principale elemento portante. Una base ragionevole per un componente funzionale è costituita da 3-5 pareti, 20-40 % di riempimento appropriato, orientamento corretto, buona adesione tra gli strati e un materiale scelto in base all'utilizzo effettivo.
Quando un componente deve davvero resistere a qualcosa, considerate la stampa FDM come un processo di progettazione, non solo come il riempimento di un modello con plastica. La stampa più resistente è quella in cui forma, materiale e direzione degli strati lavorano insieme.


