Spedizione gratuita da 1 999 Kč
Spedizione rapida
Negozio verificato
Migliaia di clienti


Spedizione gratuita da 1 999 Kč
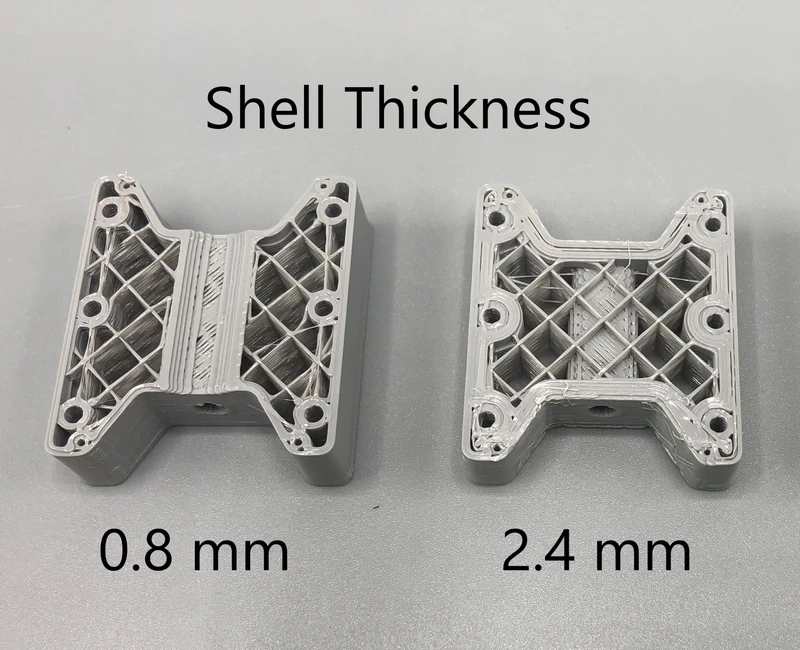
Il perimetro è uno dei valori più importanti nello slicer quando si desidera una stampa 3D più resistente. Tuttavia, i principianti spesso lo trascurano e aumentano per prima cosa il riempimento. Nei normali lavori di stampa FDM, però, la resistenza dipende in gran parte proprio dalle pareti del modello. I perimetri formano il guscio esterno, mantengono la forma del pezzo, proteggono il riempimento e, in caso di flessione o urto, sopportano gran parte del carico.
La buona notizia è che impostare i perimetri non è complicato. Basta capire che cosa si modifica esattamente nello slicer, come il valore è legato all'ugello e quando conviene aggiungere una parete invece di aumentare la percentuale di riempimento.
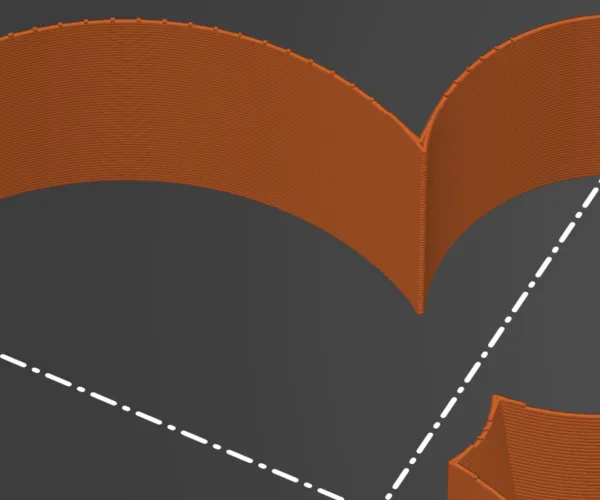
Il perimetro è un percorso di estrusione chiuso lungo il bordo di un layer. Quando lo slicer suddivide il modello in layer, crea prima i contorni esterni e interni. Queste linee sono disposte una accanto all'altra e insieme formano la parete del modello.
Nei diversi slicer si possono trovare nomi differenti:
Il principio è lo stesso. Se si impostano 2 perimetri, lo slicer stamperà lungo il bordo due linee di materiale adiacenti. Se si impostano 4 perimetri, la parete sarà significativamente più spessa e all'interno rimarrà meno spazio per il riempimento.
Con un ugello comune da 0,4 mm, la larghezza di estrusione è generalmente di circa 0,4-0,45 mm. Tre perimetri creano quindi una parete di circa 1,2-1,35 mm. Il valore preciso dipende dal profilo della stampante, dal materiale e dall'impostazione della larghezza della linea.
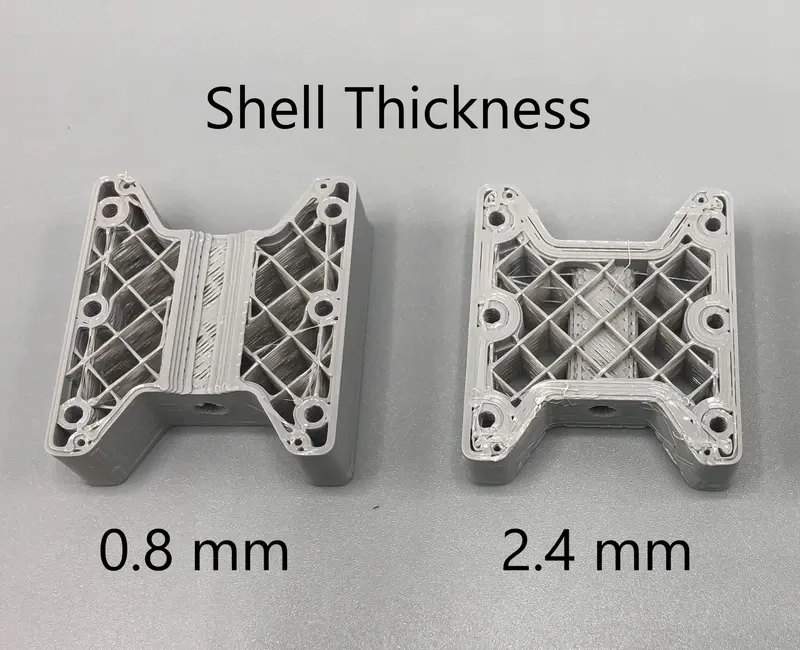
Immaginate un tubo cavo. Anche se non è pieno, può essere molto resistente, perché il materiale si trova lontano dal centro e resiste bene alla flessione. Molti pezzi stampati in 3D funzionano in modo analogo. Durante la flessione, la torsione o un urto, lavorano soprattutto gli strati esterni del modello. Il riempimento interno aiuta, ma un riempimento molto denso spesso non offre un miglioramento paragonabile a quello di una parete più resistente.
Per questo un pezzo con 4 perimetri e il 25% di riempimento può essere più pratico di uno con 2 perimetri e il 60% di riempimento. Avrà bordi più resistenti, filettature migliori, angoli più robusti e spesso anche tempi di stampa più ragionevoli. Inoltre si spreca meno materiale all'interno del modello, dove altra plastica potrebbe non apportare un miglioramento proporzionato.
I perimetri sono particolarmente utili quando il pezzo:
Il riempimento è la struttura interna del modello. Supporta gli strati superiori, riduce le deformazioni e aumenta la resistenza alla compressione. I perimetri, invece, sono un guscio continuo lungo il bordo. Le due impostazioni collaborano, ma non risolvono lo stesso problema.
Quando la stampa si rompe in corrispondenza di un angolo o di un foro per una vite, spesso non basta aumentare il riempimento dal 20 al 50%. È generalmente meglio aggiungere un perimetro, aumentare il raggio nel modello, ruotare il pezzo sul piano di stampa in modo che gli strati non siano sottoposti a delaminazione e solo dopo perfezionare il riempimento.
Al contrario, in un pezzo grande e massiccio che viene schiacciato o sostiene una pressione su tutta la superficie, la densità del riempimento può avere un ruolo maggiore. L'impostazione pratica dipende quindi sempre dalla direzione del carico.
Non esiste un numero universale, ma con un ugello comune da 0,4 mm si può iniziare così:
| Utilizzo del modello | Inizio consigliato | Nota |
|---|---|---|
| Decorazioni, statuette, prototipi estetici | 2 perimetri | Stampa rapida, basso consumo, la resistenza non è l'obiettivo principale. |
| Pezzi pratici comuni | 3 perimetri | Una buona base per supporti, scatole, coperture e pezzi per la casa. |
| Supporti sottoposti a carichi, pezzi di montaggio, filettature | Da 4 a 5 perimetri | Bordi migliori, fori più resistenti e maggiore resistenza alla flessione. |
| Pezzi per viti, inserti e uso ripetuto | Da 5 a 6 perimetri nelle aree critiche | Se lo slicer lo consente, utilizzate un rinforzo locale solo dove è necessario. |
| Vasi e decorazioni a parete sottile | 1 perimetro o modalità vaso | Adatto all'estetica, non ai carichi meccanici. |
Per un supporto da parete in PETG inizierei in genere con 4 perimetri, il 25-35% di riempimento e angoli più arrotondati. Per una scatola in PLA destinata all'elettronica, spesso sono sufficienti 3 perimetri e il 15-20% di riempimento. Per una piccola statuetta o un test dimensionale, di solito 2 perimetri sono sufficienti.
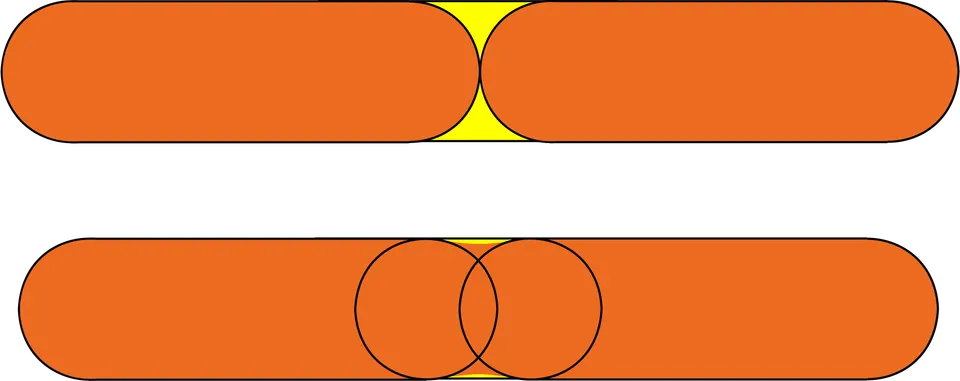
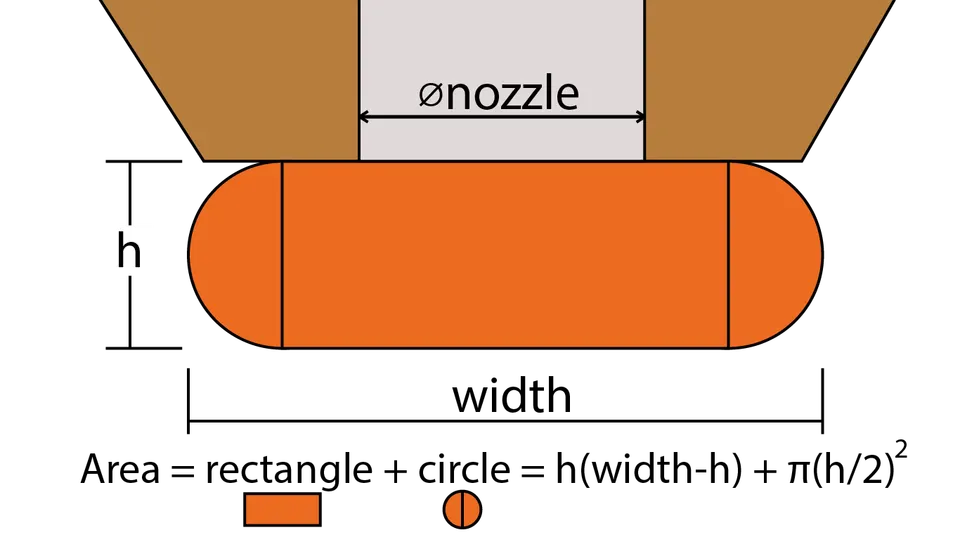
Il numero di perimetri da solo non è sufficiente. È importante anche la larghezza di estrusione. Un ugello da 0,4 mm e 3 perimetri producono una parete diversa rispetto a un ugello da 0,6 mm e 3 perimetri. Con un ugello più grande, lo stesso numero di perimetri può essere significativamente più resistente, perché ogni linea è più larga.
Il calcolo approssimativo è semplice:
spessore della parete = numero di perimetri × larghezza della linea
Se si stampa con una larghezza della linea di 0,45 mm e si impostano 4 perimetri, la parete avrà uno spessore di circa 1,8 mm. Se il modello contiene una parete spessa appena 1 mm, quattro perimetri non ci entreranno fisicamente. Lo slicer utilizzerà quindi meno linee, modificherà la larghezza di estrusione o creerà un compromesso in base al proprio algoritmo.
Per i pezzi funzionali è quindi opportuno pensare ai perimetri già durante la progettazione del modello. Se si desiderano 4 linee con una larghezza di 0,45 mm, è consigliabile progettare una parete di almeno circa 1,8 mm. Per 5 linee, calcolate circa 2,25 mm.
Aggiungere un perimetro è sensato quando si rompono bordi, fori, ganci, pareti sottili o angoli. Aiuta anche quando il motivo del riempimento è visibile sulla superficie, quando il pezzo si deforma attorno al foro per la vite o quando è necessaria una migliore impermeabilità.
Aumentare il riempimento è sensato quando il pezzo si schiaccia, le superfici superiori cedono, il modello è grande e cavo o quando è necessaria una maggiore resistenza alla compressione. Per la maggior parte dei pezzi comuni è ragionevole impostare prima 3-4 perimetri e aumentare poi il riempimento solo se necessario.
Un errore frequente è stampare tutto con il 100% di riempimento. Una stampa del genere è lunga, costosa, può deformarsi maggiormente e non è automaticamente la più affidabile. Inoltre, un pezzo pieno tollera peggio sovraestrusioni, un raffreddamento insufficiente o le tensioni interne del materiale.
I perimetri non sono una soluzione miracolosa se il pezzo è orientato male. Una stampa FDM è generalmente più debole tra gli strati, perché questi aderiscono tra loro ma non sono costituiti da un unico pezzo di materiale. Se si stampa un supporto in modo che il carico apra gli strati, può rompersi anche con un numero elevato di perimetri.
Per un gancio, una staffa o una leva, chiedetevi sempre: la forza tenderà a separare gli strati o agirà principalmente lungo le linee? Quando possibile, ruotate il modello in modo che la trazione e la flessione principali seguano il più possibile filamenti continui di materiale. Aggiungete raccordi agli angoli appuntiti, perché è proprio lì che spesso inizia una crepa.
Iniziate individuando i punti in cui il modello sarà sottoposto a carico. In un supporto, di solito sono le zone vicine alle viti e il passaggio tra la base e il braccio. In una scatola sono le cerniere, gli agganci e gli angoli. In un ingranaggio o in una leva, le aree critiche sono intorno all'asse e ai denti.
Impostate quindi lo slicer come segue:
Il rinforzo locale è spesso la soluzione migliore. Invece di stampare l'intero pezzo con 6 perimetri, potete aggiungere materiale solo intorno ai fori, alle basi e ai ganci. Alcuni slicer supportano i modificatori, che consentono di impostare un numero diverso di pareti o di riempimento solo in un'area selezionata.
Il perimetro è la linea lungo il bordo da cui nasce la parete di una stampa 3D. Più perimetri significano un guscio più spesso, bordi più resistenti e spesso un rapporto migliore tra resistenza, peso e tempo di stampa. Per i pezzi comuni, iniziate con 3 perimetri; per i pezzi funzionali e sottoposti a carichi, utilizzate 4-5 perimetri e aumentate il riempimento in base al carico specifico.
Il risultato migliore, però, non nasce da un unico numero nello slicer. La resistenza del modello dipende dalla combinazione di perimetri, riempimento, materiale, temperatura, stratificazione, orientamento sul piano di stampa e progettazione stessa del pezzo. Se desiderate una stampa più resistente, non riempite il modello alla cieca di plastica. Prima rinforzate le pareti e i punti critici, poi perfezionate il resto.


