Spedizione gratuita da 1 999 Kč
Spedizione rapida
Negozio verificato
Migliaia di clienti


Spedizione gratuita da 1 999 Kč
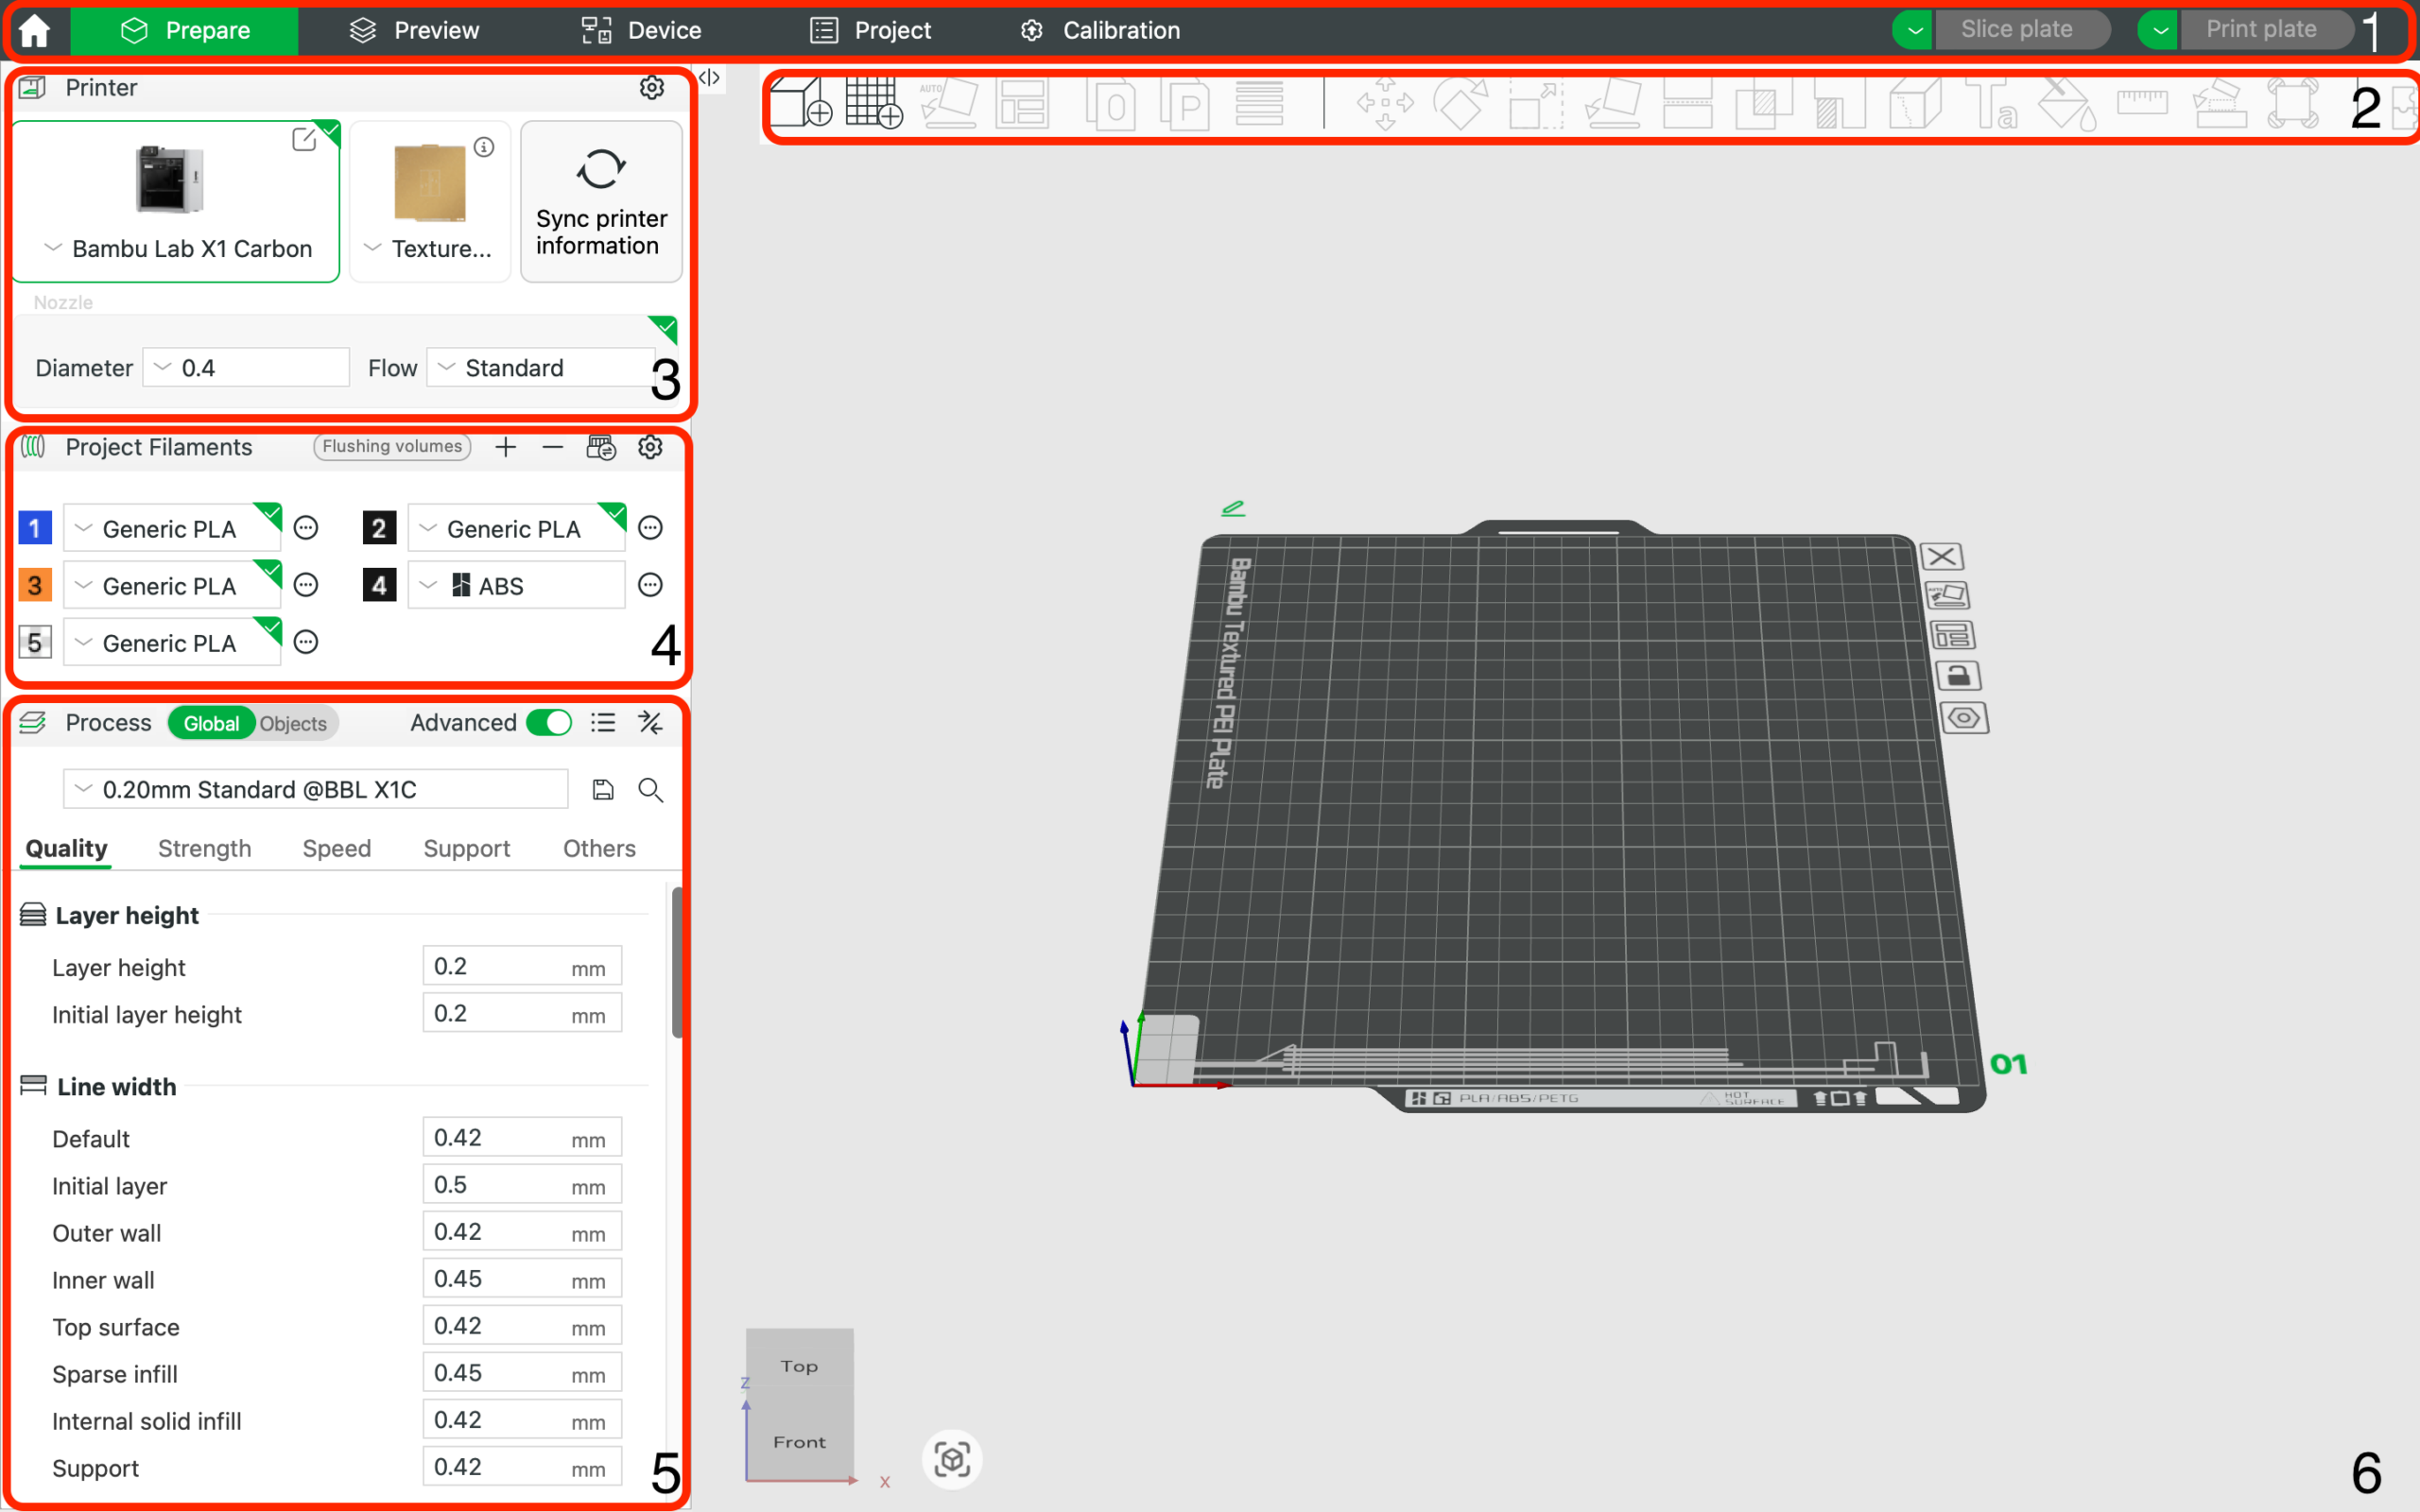
Bambu Studio è uno slicer in cui si decide la maggior parte degli aspetti che vedrete poi nella stampa: strati, velocità, temperature, raffreddamento, supporti, flusso del filamento, giunzione, riempimento e stampa multicolore. Le stampanti Bambu Lab automatizzano molte operazioni, ma un buon risultato non dipende ancora soltanto dal pulsante „Slice“.
La differenza maggiore di solito la fanno il profilo corretto della stampante, del piano e del filamento, seguiti dalla calibrazione del flusso e da una gestione ragionevole della velocità. Quando imparate cosa modificare in Bambu Studio e cosa invece lasciare invariato, otterrete pareti più pulite, dimensioni più precise, meno stringing e un primo strato più affidabile.
Questa guida è una procedura pratica per gli utenti comuni delle stampanti Bambu Lab. È adatta alle serie A, P e X, e la maggior parte dei principi vale anche per le altre stampanti supportate da Bambu Studio.
Prima di procedere alla messa a punto, controllate tre cose:
Se stampate con un ugello da 0,4 mm, ma nello slicer avete un profilo per 0,2 mm o 0,6 mm, la calibrazione non vi aiuterà. Allo stesso modo, un profilo per PLA non sarà ideale per PETG, ASA o TPU. Bambu Studio utilizza una combinazione di profilo della stampante, del processo e del filamento. Ognuno influisce su aspetti diversi:
Una buona pratica consiste nel partire dal profilo predefinito e salvare una copia personalizzata solo quando sapete perché state modificando un determinato valore. Non sovrascrivete i profili predefiniti in modo caotico. È meglio avere, ad esempio, „PLA 3D tisk CZ – lesklé“ o „PETG černé – pevnost“ e capire dal nome a cosa serve il profilo.
Quando aprite una nuova bobina, procedete in modo semplice:
In questo modo risparmierete molti tentativi casuali. Se iniziate a modificare contemporaneamente temperatura, velocità, flusso e retrazione, non saprete quale modifica abbia davvero aiutato.
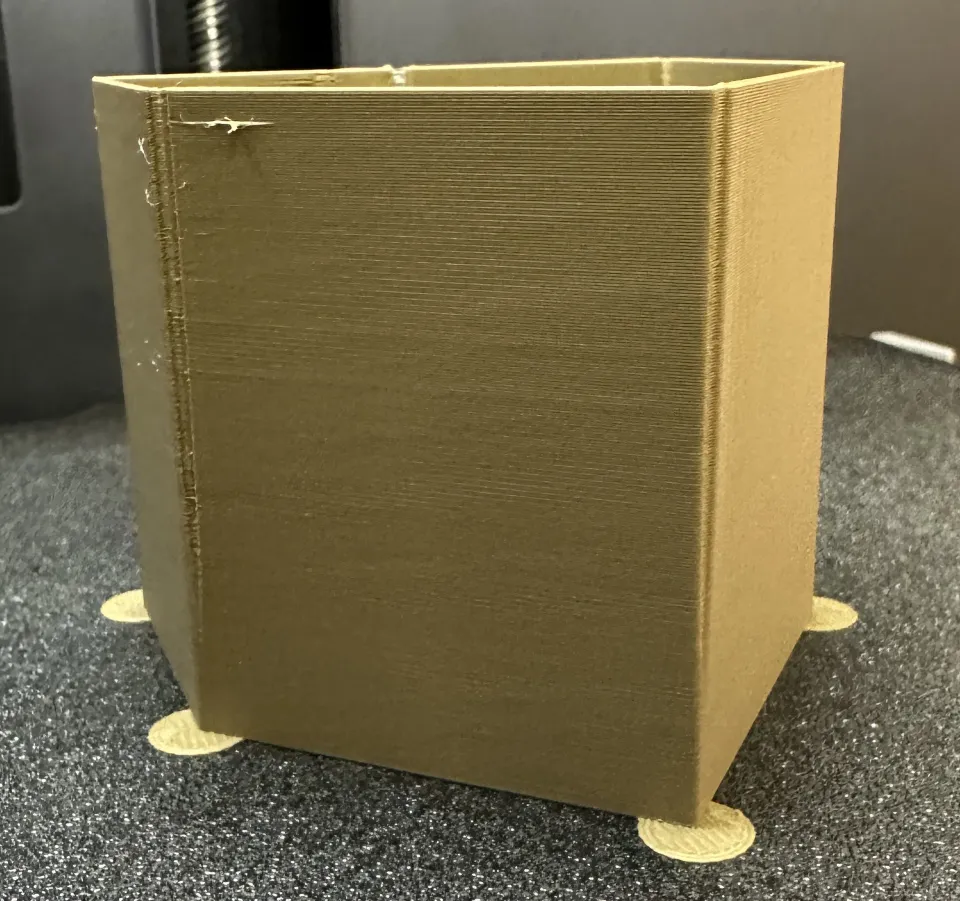
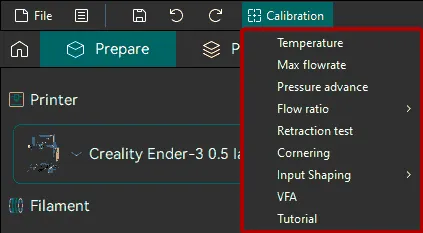
Flow Dynamics è una calibrazione che imposta il modo in cui lo slicer compensa la pressione del filamento fuso nell'ugello. Spesso viene indicata come pressure advance o fattore K. In pratica serve soprattutto a evitare che la stampante spinga troppo materiale negli angoli e, allo stesso tempo, che l'inizio delle linee venga sottoestruso.
Sintomi tipici di Flow Dynamics configurato in modo errato:
Avviate la calibrazione in Bambu Studio tramite gli strumenti di calibrazione. Con alcune stampanti e combinazioni di firmware possono essere disponibili sia una variante automatica sia una manuale. Se la stampante supporta la calibrazione automatica, è un buon punto di partenza. La calibrazione manuale è utile quando volete salvare il risultato nel profilo del filamento e utilizzarlo più volte.
Flow Dynamics è utile soprattutto quando cambiate filamento, marca, colore, ugello, temperatura di stampa o flusso volumetrico massimo. Con la stessa bobina non è necessario ripeterla prima di ogni stampa, se i risultati sono stabili.
Esempio pratico: stampate PLA con un profilo veloce e gli angoli dei piccoli pezzi tecnici sono leggermente gonfi. Non iniziate dimezzando la velocità. Controllate prima Flow Dynamics, perché il problema potrebbe riguardare la compensazione della pressione e non la meccanica della stampante.
Flow Rate risolve un problema diverso da Flow Dynamics. Mentre Flow Dynamics regola il comportamento durante l'avvio e la frenata dell'estrusione, Flow Rate determina la quantità totale di materiale estruso. Nel profilo del filamento si manifesta come rapporto di flusso.
Potete riconoscere un Flow Rate errato da questi segnali:
Con un nuovo filamento consiglio di eseguire prima Flow Dynamics e solo dopo Flow Rate. Il motivo è semplice: se la stampante si comporta male durante le variazioni di pressione nell'ugello, anche la valutazione visiva del flusso può risultare falsata.
Quando valutate manualmente Flow Rate, non osservate solo il centro più bello del cubo. Guardate la superficie superiore illuminata lateralmente. L'impostazione ideale presenta linee unite, ma non sovrapposte. Se la superficie sembra arata, il flusso è troppo alto. Se vedete piccoli spazi tra le linee, è troppo basso.
La temperatura dell'ugello influisce su lucentezza, resistenza degli strati, stringing, sporgenze e velocità massima. Il profilo predefinito è generalmente un buon punto di partenza, ma esistono differenze tra le marche di filamento. Anche due colori dello stesso PLA possono comportarsi in modo leggermente diverso.
Utilizzate piccoli incrementi, in genere 5 °C. Se il PLA presenta stringing, provate a scendere. Se gli strati sono fragili o i perimetri si uniscono male, provate a salire. Con il PETG è spesso importante trovare un compromesso tra resistenza e formazione di filamenti. Con ASA e ABS controllate soprattutto la stabilità dell'ambiente, della camera e la limitazione delle correnti d'aria.
Indicazioni per i materiali comuni:
| Materiale | Cosa mettere a punto per primo | Problema tipico |
|---|---|---|
| PLA | Flow Dynamics, Flow Rate, raffreddamento | stringing, sbavature lucide, sporgenze più deboli |
| PETG | temperatura, flusso, raffreddamento | filamenti, supporto incollato, superficie superiore ruvida |
| TPU | velocità, flusso, essiccazione | estrusione irregolare, stringing |
| ASA/ABS | temperatura, camera, raffreddamento | deformazione degli angoli, crepe tra gli strati |
| PA/nylon | essiccazione, temperatura, flusso | bolle, strati deboli, superficie instabile |
Non dimenticate che il filamento umido può simulare una configurazione errata dello slicer. Se sentite crepitii, vedete bolle oppure la superficie è opaca e porosa, asciugate prima il filamento.
Le stampanti Bambu sono veloci, ma ogni filamento ha un limite alla quantità di materiale che può essere fusa ed estrusa in tempo. In Bambu Studio questo viene gestito tramite il valore del flusso volumetrico massimo. Se il limite è troppo alto, lo slicer consentirà velocità che l'hotend o il filamento specifico non riescono a sostenere.
Sintomi di un flusso volumetrico eccessivo:
Se state cercando resistenza, non considerate solo il tempo di stampa. Una stampa veloce può avere un bell'aspetto, ma il pezzo sarà più debole perché gli strati si uniranno peggio. Per i pezzi tecnici spesso è utile ridurre il flusso volumetrico massimo o usare un profilo di processo più conservativo.
Esempio pratico: un supporto in PETG ha una bella superficie, ma si rompe nel punto sottoposto a carico. Invece di aumentare il riempimento dal 25 % al 60 %, provate prima a ridurre le velocità, aumentare la temperatura di 5-10 °C e verificare che il filamento non sia umido.
Il primo strato determina se la stampa arriverà alla fine. Bambu Studio consente di selezionare il tipo di piano e, in base a questo, regola le temperature e il comportamento del primo strato. Verificate sempre che il piano selezionato nel progetto corrisponda a quello fisicamente presente nella stampante.
Quando il primo strato non aderisce:
Quando il primo strato è eccessivamente schiacciato, il bordo inferiore del pezzo tende a essere più largo. Per i componenti tecnici precisi può aiutare la compensazione del primo strato o una lieve modifica al progetto del modello. Non risolvete il problema staccando il modello con troppa forza dal piano, perché potreste danneggiarne la superficie.
La combinazione più comune è un ugello da 0,4 mm e un'altezza dello strato di 0,2 mm. È veloce e universale. Per i modelli più dettagliati potete usare 0,16 mm o 0,12 mm. Per i grandi pezzi funzionali, invece, sono sensati 0,24 mm o 0,28 mm, se il profilo e la geometria lo consentono.
Uno strato più basso non significa automaticamente un pezzo migliore. Otterrete una superficie più fine lungo l'asse Z, ma la stampa durerà più a lungo e talvolta verranno evidenziati altri difetti, come il surriscaldamento dei piccoli dettagli. Uno strato più alto riduce i tempi di stampa, ma richiede un flusso maggiore di materiale e può peggiorare le sporgenze.
Per una scelta pratica:
Bambu Studio offre diversi tipi di supporto, compresi i supporti ad albero. Prima di attivare i supporti per l'intero modello, provate a ruotarlo. Spesso basta cambiare l'orientamento di 45 o 90 gradi per far quasi scomparire i supporti.
Per i supporti controllate soprattutto:
Se avete un AMS, è molto allettante usare PETG come strato separatore per il PLA o viceversa. Funziona bene perché i materiali aderiscono meno tra loro. Tuttavia, considerate i tempi di stampa più lunghi e il maggiore consumo dovuto agli spurghi. Per un singolo piccolo punto di contatto del supporto spesso non conviene. Per un modello complesso con un'ampia area di contatto, invece, sì.
Se il supporto è difficile da rimuovere, non aumentate subito drasticamente la distanza. Una distanza eccessiva peggiorerà la superficie inferiore del modello. Modificate i valori gradualmente e stampate una piccola sezione della parte problematica.
Una giunzione visibile è una caratteristica comune della stampa FDM. Bambu Studio consente di influire sulla posizione della giunzione. Per i modelli decorativi nascondetela sul retro o in un angolo. Sui pezzi cilindrici può essere preferibile distribuirla casualmente, ma solo se non vi danno fastidio i piccoli punti lungo la circonferenza.
Per pareti più pulite aiutano:
La superficie superiore si mette a punto soprattutto tramite il flusso, il numero di strati superiori e il pattern del riempimento. Se la superficie superiore presenta buchi, aggiungete strati superiori o aumentate la densità del riempimento sottostante. Se è ruvida e sovrapposta, controllate Flow Rate.
I pezzi funzionali generalmente hanno bisogno di più pareti, non soltanto di più riempimento. Invece di 2 pareti e un riempimento al 50 %, provate 4 pareti e un riempimento dal 25 al 35 %. Spesso otterrete un pezzo più resistente e pulito senza un aumento inutile dei tempi.
Con l'AMS è fondamentale assegnare correttamente i filamenti e non sottovalutare gli spurghi. Bambu Studio gestisce la stampa multimateriale in modo molto pratico, ma non si può aggirare la fisica. Quando passate dal nero al bianco, serve molto più spurgo rispetto al passaggio tra colori simili.
Consigli pratici:
Le versioni più recenti di Bambu Studio aggiungono anche funzioni per la miscelazione e la gestione delle transizioni cromatiche. Consideratele strumenti avanzati. Per un lavoro importante stampate sempre prima un piccolo campione, perché l'anteprima del colore potrebbe non corrispondere esattamente al risultato ottenuto con uno specifico filamento e una determinata geometria.
Asciugate prima il filamento, soprattutto PETG, TPU e nylon. Poi riducete la temperatura di 5 °C e controllate che il flusso non sia inutilmente elevato. Con i filamenti molto lucidi può essere utile una stampa leggermente più lenta.
Avviate la calibrazione di Flow Dynamics. Se il problema persiste, riducete la velocità della parete esterna o l'accelerazione. Nei piccoli pezzi tecnici, un angolo pulito è più importante di un tempo di stampa record.
Controllate Flow Rate. Una superficie superiore sovrapposta indica troppo materiale, mentre gli spazi indicano poco materiale o un numero insufficiente di strati superiori. Può aiutare anche una velocità inferiore dello strato superiore.
Aumentate la temperatura, riducete la velocità, controllate il flusso volumetrico e asciugate il filamento. Per i pezzi che devono essere resistenti, usate più pareti e un orientamento corretto del modello.
Pulite il piano, verificate la selezione della superficie di stampa in Bambu Studio e avviate il livellamento. Se gli angoli si staccano, aggiungete un brim e limitate le correnti d'aria.
Dopo alcune settimane di utilizzo potreste avere molti profili personalizzati in Bambu Studio. Se non li nominate in modo sensato, perderete rapidamente l'orientamento. Consiglio un formato semplice:
Materiál - značka/barva - účel - tryska
Ad esempio:
PLA - černé matné - detail - 0.4PETG - transparentní - pevnost - 0.4ASA - venkovní díly - 0.4TPU 95A - pomalu - 0.4Quando cambiate solo il processo, chiamatelo in base al risultato: 0.20 rychlý prototyp, 0.16 hladký povrch, 0.24 pevný díl.test2 final opravdu final, che tra un mese nessuno capirà.
Per la normale stampa in PLA con un ugello da 0,4 mm, iniziate così:
Con il PETG date maggiore importanza all'asciugatura, a un raffreddamento più prudente e a una piastra pulita. Con ASA e ABS occupatevi dell'ambiente intorno alla stampante, non solo dello slicer. Con il TPU rallentate e non cercate di stampare alla velocità del PLA.
Bambu Studio è in grado di fare molte cose automaticamente, ma i risultati migliori si ottengono quando sapete quale impostazione risolve ogni problema. Per un nuovo filamento create un semplice rituale: profilo corretto, primo strato, Flow Dynamics, Flow Rate, poi temperatura e velocità.
Se la stampa non riesce, non cambiate dieci valori contemporaneamente. Individuate il sintomo, modificate una sola cosa e stampate un piccolo test. È proprio questo approccio calmo a fare la differenza tra una regolazione casuale e una stampa ripetibile.


