Free shipping from 1 999 Kč
Fast shipping
Verified store
Thousands of customers


Free shipping from 1 999 Kč
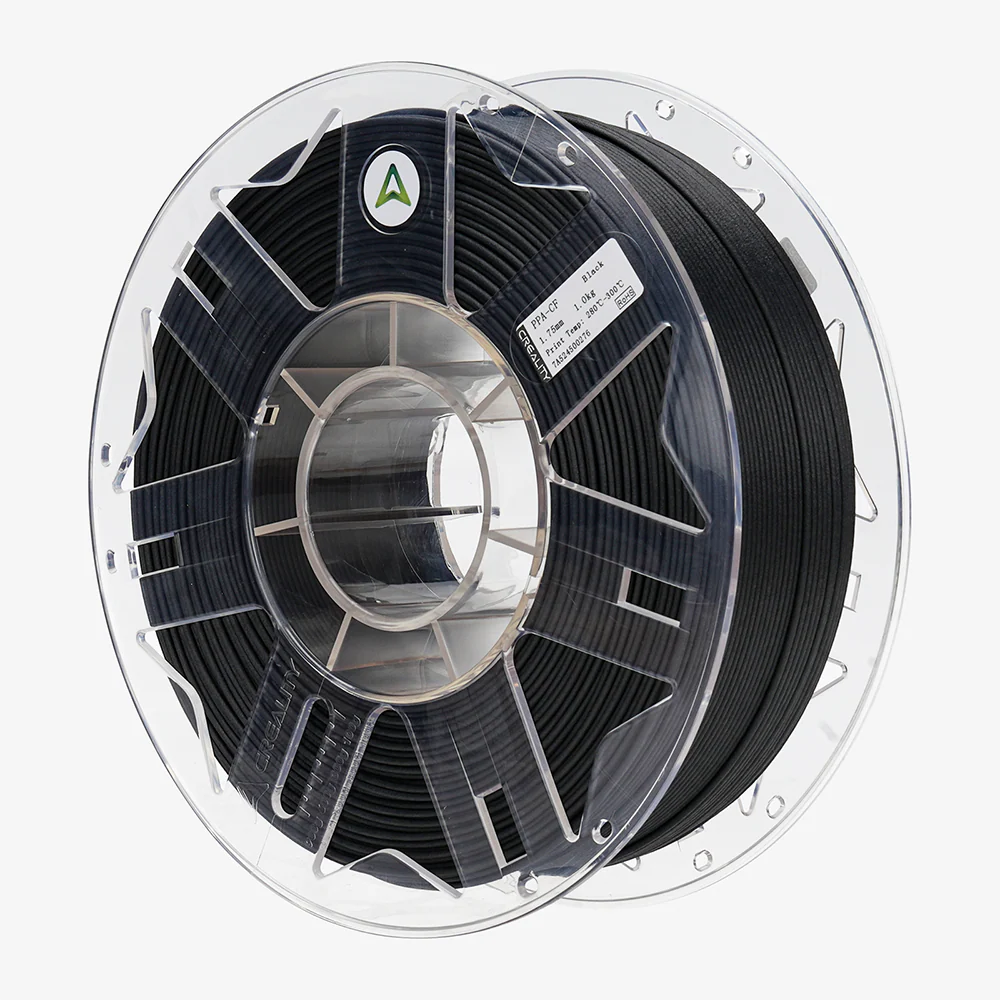
I poliammidi caricati con carbonio sono tra i materiali a cui si ricorre quando PLA, PETG e ASA non sono più sufficienti. Offrono elevata rigidità, una migliore stabilità dimensionale rispetto al nylon puro, buona resistenza al calore e una superficie opaca dall'aspetto professionale. Tuttavia, non sono una soluzione universale. Richiedono filamento asciutto, ugello resistente all'usura, piano di stampa adeguato e, per i componenti più grandi, spesso anche una camera riscaldata o almeno chiusa.
Le tre sigle più comuni sono PA6-CF, PAHT-CF e PPA-CF. Tutte indicano un poliammide con aggiunta di fibre di carbonio tagliate, ma ciascuna è destinata a esigenze leggermente diverse. Il PA6-CF è un nylon tecnico resistente e rigido, il PAHT-CF è una variante più pratica per componenti esposti a calore e umidità, mentre il PPA-CF è la scelta più performante per componenti strutturali impegnativi.
CF significa carbon fiber, cioè fibra di carbonio. Nei filamenti non si tratta di una fibra lunga e continua come nei compositi aeronautici, ma di fibre finemente tagliate e disperse nella plastica. Il loro compito è rinforzare il materiale, aumentarne la rigidità e limitare il ritiro durante la stampa.
Le fibre di carbonio offrono solitamente i seguenti vantaggi:
Presentano però anche degli svantaggi. Le fibre di carbonio sono abrasive e quindi usurano rapidamente gli ugelli in ottone. Inoltre riducono l'allungamento del materiale. I componenti sono rigidi e resistenti, ma in caso di progettazione o orientamento degli strati errati possono rompersi prima di un nylon non caricato più flessibile.
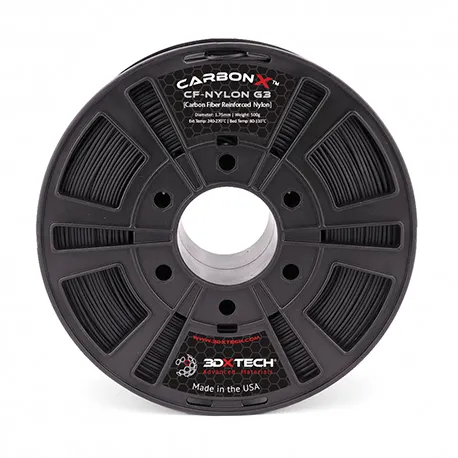
Il PA6-CF è nylon 6 rinforzato con fibra di carbonio. È apprezzato per supporti, staffe, dime, carter, componenti per macchinari e prototipi funzionali, dove sono importanti resistenza e rigidità. A secco offre spesso ottime proprietà meccaniche e un'elevata resistenza termica.
Utilizzi tipici:
Il principale punto debole del PA6-CF è l'umidità. Il PA6 appartiene ai poliammidi che assorbono l'acqua molto facilmente. Il filamento umido scoppietta durante la stampa, produce bolle, la superficie diventa pelosa e la resistenza del componente diminuisce. Nei componenti di precisione, inoltre, l'umidità assorbita può modificare le dimensioni dopo la stampa.
Per ottenere buoni risultati dal PA6-CF, considerate l'asciugatura un passaggio obbligatorio. Non è sufficiente che il filamento sia nuovo e confezionato sottovuoto. Con i nylon tecnici è normale asciugare anche una bobina nuova, stampare direttamente da una dry box e richiudere il materiale con gel di silice dopo la stampa.
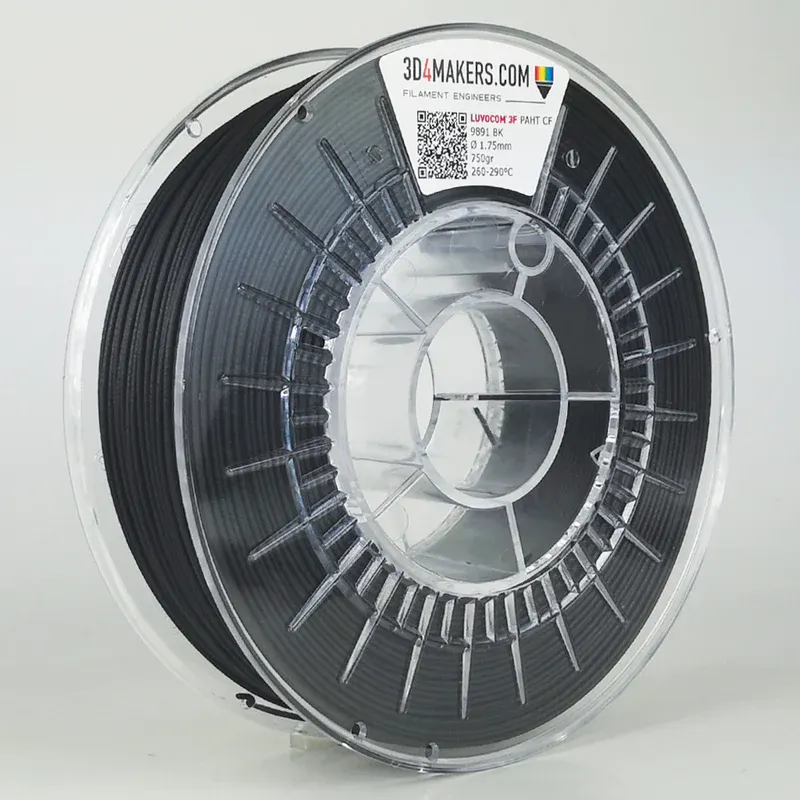
PAHT-CF significa poliammide ad alta temperatura con fibra di carbonio. In pratica, spesso si tratta di una miscela di poliammidi progettata per resistere a temperature più elevate, offrire una buona stabilità dimensionale ed essere meno sensibile all'acqua rispetto al PA6 classico.
Il PAHT-CF è una buona scelta quando serve un componente che funzioni in condizioni operative reali, ma non si vogliono affrontare i materiali PPA più costosi e impegnativi. È adatto per dime da officina, componenti in prossimità di motori ed elettronica, supporti, carter, morsetti o piccole serie di componenti funzionali.
Rispetto al PA6-CF, il PAHT-CF è spesso più adatto nelle seguenti situazioni:
Anche il PAHT-CF richiede asciugatura, un ugello resistente e una buona impostazione del primo strato. Non è un materiale adatto a una stampante economica aperta senza modifiche. Rispetto al PA6-CF, tuttavia, può essere più tollerante nell'uso quotidiano e, con alcune miscele, mantiene meglio le proprie caratteristiche anche dopo aver assorbito umidità.
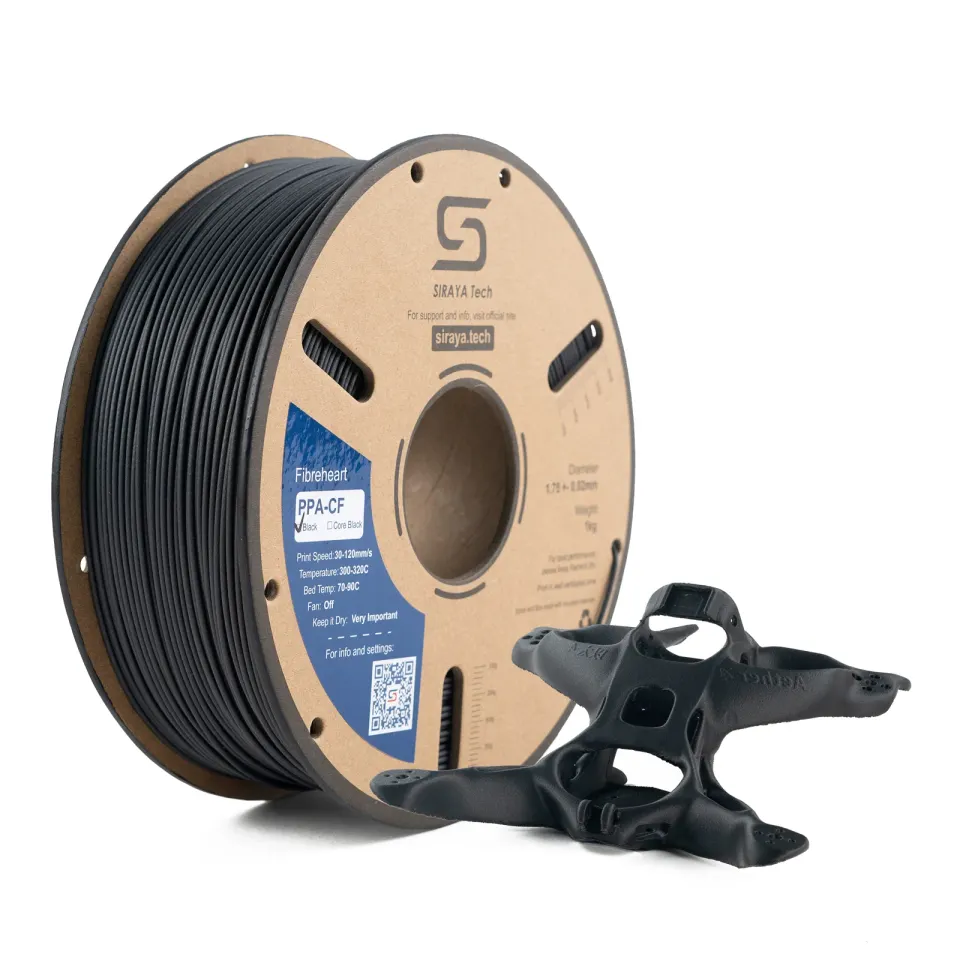
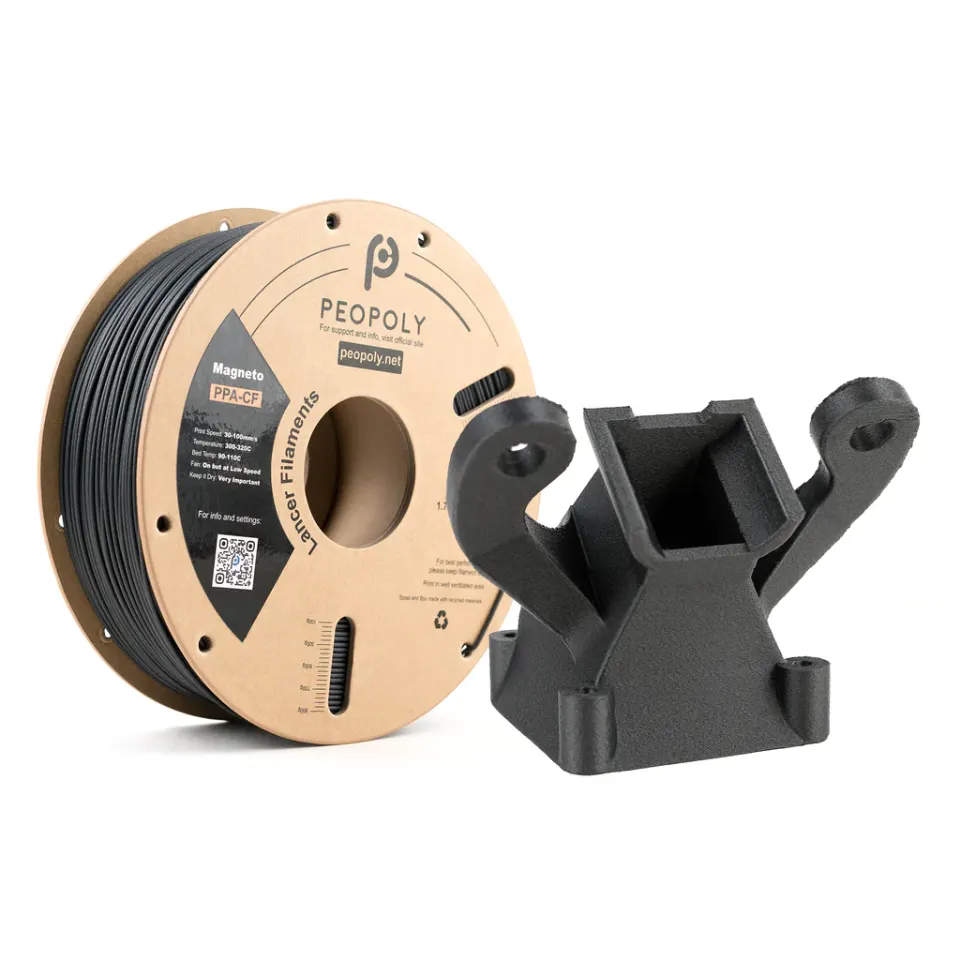
Il PPA-CF è un poliftalamide rinforzato con carbonio. Il PPA appartiene ai poliammidi più performanti e viene utilizzato quando servono maggiore resistenza, rigidità, resistenza chimica e stabilità termica. In pratica, è un materiale destinato a componenti che devono avvicinarsi all'uso industriale.
Il PPA-CF è indicato per:
Rispetto a PA6-CF e PAHT-CF, il PPA-CF può offrire maggiore resistenza a trazione, un modulo elastico più elevato e una migliore riserva termica. Allo stesso tempo, però, è più impegnativo per la stampante. Richiede un'elevata temperatura dell'ugello, un'elevata temperatura del piano, una camera stabile e un'asciugatura accurata. Per i componenti più grandi conviene prevedere alcune stampe di prova, perché geometria, orientamento e ricottura influenzano fortemente il risultato.
| Materiale | Punto di forza | Punto debole | Quando sceglierlo |
|---|---|---|---|
| PA6-CF | Rigidità e resistenza molto elevate | Elevata sensibilità all'umidità | Componenti sottoposti a sollecitazioni meccaniche, dime, staffe |
| PAHT-CF | Migliore stabilità al calore e all'umidità | Richiede comunque asciugatura e stampa in camera chiusa | Componenti funzionali per l'uso quotidiano, carter, morsetti, piccole serie |
| PPA-CF | Massime prestazioni e riserva termica | Costo più elevato e maggiori requisiti per la stampante | Componenti strutturali, automotive, applicazioni industriali |
Se scegliete il vostro primo nylon caricato con carbonio, il PAHT-CF è spesso la scelta iniziale più ragionevole. Scegliete il PA6-CF quando desiderate un'elevata resistenza e avete sotto controllo l'asciugatura. Optate per il PPA-CF solo quando avete realmente bisogno delle sue prestazioni superiori e disponete di una stampante in grado di gestire una stampa stabile ad alta temperatura.
Per tutti e tre i materiali valgono alcuni requisiti comuni.
Utilizzate un ugello temprato, in acciaio inox, in rubino, in tungsteno o un altro ugello resistente all'abrasione. Un ugello in ottone si usura molto rapidamente durante la stampa di filamenti caricati con carbonio. Questo porta a una minore precisione, a una traccia più larga, alla fuoriuscita di materiale e infine a dimensioni imprevedibili.
Per i componenti tecnici spesso conviene utilizzare un ugello da 0,6 mm. Lascia passare meglio il materiale caricato, riduce il rischio di intasamento e consente perimetri più resistenti. L'ugello da 0,4 mm è utilizzabile, ma deve essere di buona qualità e pulito.
Considerate temperature di circa 260-310 °C in base al filamento specifico. Il PAHT-CF viene spesso stampato nell'intervallo di circa 260-290 °C, il PA6-CF intorno a 280-300 °C e il PPA-CF circa a 280-310 °C. Seguite sempre il profilo del marchio specifico, perché le miscele differiscono.
I poliammidi hanno spesso requisiti specifici per l'adesione. Funzionano bene superfici speciali per nylon, Garolite, un piano tecnico adeguato o PEI con uno strato separatore, secondo le raccomandazioni del produttore. L'adesivo non serve soltanto a migliorare l'adesione: spesso funge anche da strato separatore, evitando di danneggiare la superficie quando si rimuove il componente.
Una camera chiusa aumenta notevolmente la probabilità di ottenere un componente piano, senza crepe e deformazioni. Con componenti più piccoli a volte è possibile riuscire anche senza riscaldamento attivo, ma per le parti tecniche più grandi una temperatura ambiente stabile è fondamentale. Per il PPA-CF e i componenti PA più grandi, la camera è praticamente indispensabile.
La dry box non è un accessorio per comodità, ma parte integrante del processo. Asciugate il materiale prima della stampa, stampate direttamente dalla box e conservatelo chiuso dopo la stampa. L'obiettivo è mantenere bassa l'umidità relativa del filamento, idealmente sotto il 20 %.
Regolate sempre il profilo specifico in base al marchio del filamento e alla stampante, ma per il primo test potete seguire questi principi:
Per i componenti tecnici spesso ha più senso utilizzare 4-6 perimetri e il 30-50% di infill invece di 2 perimetri e il 100% di infill. La resistenza nell'uso reale dipende generalmente dall'orientamento degli strati, dai perimetri e dalla geometria, non solo dalla percentuale di riempimento.
Nei poliammidi caricati con carbonio, la differenza tra la resistenza nel piano degli strati e quella tra gli strati è molto importante. I componenti sono solitamente più resistenti nella direzione delle fibre e dei perimetri. Quando progettate un supporto, un gancio o una leva, orientate il modello in modo che la principale sollecitazione di trazione non attraversi gli strati.
Esempio pratico: una staffa sottoposta a flessione non dovrebbe essere orientata in modo che la forza tenti di separare gli strati. È preferibile un orientamento in cui la trazione principale venga assorbita da perimetri continui. Se la geometria non lo consente, aggiungete raccordi, nervature, una sezione maggiore o un collegamento meccanico con una vite.
Il filamento caricato con carbonio non sostituisce una progettazione errata. Un materiale resistente può aiutare, ma spigoli interni vivi, colli sottili e trazioni attraverso gli strati rimarranno punti deboli.
La ricottura può aumentare la stabilità termica e talvolta anche le proprietà meccaniche. Per il PA6-CF si utilizzano spesso temperature intorno a 80-100 °C, per il PAHT-CF circa 80-130 °C e per il PPA-CF anche intervalli superiori, in base alle raccomandazioni del produttore. La durata è generalmente di alcune ore.
La ricottura può però modificare le dimensioni, causare deformazioni o accentuare le tensioni interne. Per questo non conviene iniziare direttamente dal componente finale. Stampate prima un campione di prova con spessore e forma simili, misuratelo prima e dopo la ricottura e solo in seguito impostate le compensazioni.
L'errore più comune è stampare filamento umido. Lo si riconosce dagli scoppiettii nell'ugello, dalle bolle, dall'estrusione irregolare, dalla superficie pelosa e dagli strati più deboli. La soluzione è semplice: asciugare il filamento e stampare da una dry box.
Il secondo errore frequente è utilizzare un ugello in ottone. Con pochi grammi di materiale potrebbe non accadere nulla di grave, ma durante una stampa prolungata il foro si allarga e il profilo non è più corretto. Per i filamenti caricati con carbonio utilizzate fin dall'inizio un ugello resistente all'abrasione.
Il terzo errore è un raffreddamento eccessivo. La ventola aiuta con gli sbalzi, ma nei nylon può peggiorare l'adesione tra gli strati e aumentare le deformazioni. Iniziate con un raffreddamento ridotto o assente e aumentatelo solo quanto richiesto dalla geometria.
Il quarto errore è un orientamento errato del modello. Il materiale può avere eccellenti valori di targa, ma se il componente è sottoposto a sollecitazioni attraverso gli strati il risultato sarà deludente. Nei componenti strutturali pianificate l'orientamento già durante la modellazione.
Scegliete il PA6-CF se desiderate un componente molto rigido e resistente, disponete di un essiccatore e di una dry box e siete in grado di controllare l'umidità. È adatto per dime, supporti tecnici e componenti meccanici che non lavoreranno a lungo in un ambiente umido senza aver verificato la stabilità dimensionale.
Scegliete il PAHT-CF se avete bisogno di un componente operativo affidabile, con buona resistenza termica e un comportamento più pratico nei confronti dell'umidità. Per la maggior parte degli utenti avanzati è la variante più versatile di questa triade.
Scegliete il PPA-CF se avete bisogno delle massime prestazioni, di elevata rigidità e di una maggiore resistenza chimica e termica, e siete pronti ad affrontare una stampa più impegnativa. È indicato per componenti in cui il costo del materiale non è il parametro principale e per i quali vale la pena ottimizzare il processo.
PPA-CF, PA6-CF e PAHT-CF sono materiali per una stampa 3D realmente funzionale. Permettono di realizzare supporti resistenti, dime, carter e componenti strutturali destinati all'uso reale, non soltanto alla vetrina o al banco di prova. La chiave del successo, però, non è soltanto acquistare una bobina costosa. Sono fondamentali l'asciugatura, l'ugello corretto, una temperatura stabile, un piano adeguato e una progettazione del componente basata sulla direzione dei carichi.
Se siete agli inizi, scegliete il PAHT-CF come materiale equilibrato. Se desiderate la massima resistenza possibile dal nylon e sapete gestire l'umidità, optate per il PA6-CF. Se dovete affrontare un uso industriale davvero impegnativo, il PPA-CF offre la maggiore riserva di prestazioni, ma penalizza maggiormente un processo di stampa non ottimizzato.


