Spedizione gratuita da 1 999 Kč
Spedizione rapida
Negozio verificato
Migliaia di clienti


Spedizione gratuita da 1 999 Kč
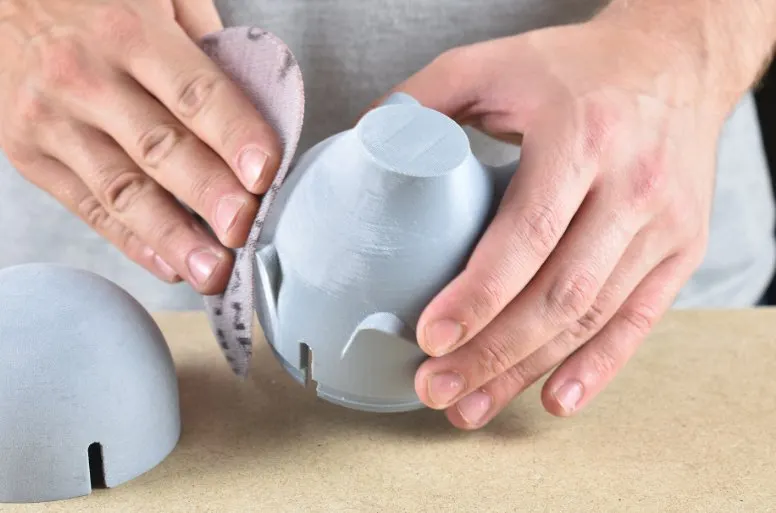
Una stampa, dopo essere stata rimossa dal piano, non è ancora necessariamente un prodotto finito. Per un supporto funzionale spesso basta rimuovere i supporti e rifinire i bordi, ma per decorazioni, accessori cosplay, involucri per dispositivi elettronici o modelli da regalo, il postprocessing è decisivo. Grazie a esso scompaiono gli strati visibili, le giunzioni tra le parti e i piccoli difetti di stampa. Il risultato può quindi assomigliare a una plastica stampata a iniezione, a un prototipo verniciato o a un modello realizzato a mano.
La buona notizia è che non avete bisogno di una verniciatura professionale. Dovete sapere quale materiale state lavorando, quanto liscia volete la superficie e in quale ordine eseguire i singoli passaggi. L'errore più comune è iniziare con una carta abrasiva troppo fine, applicare troppo stucco, avere fretta con la vernice o usare un solvente su un materiale per il quale non è adatto.
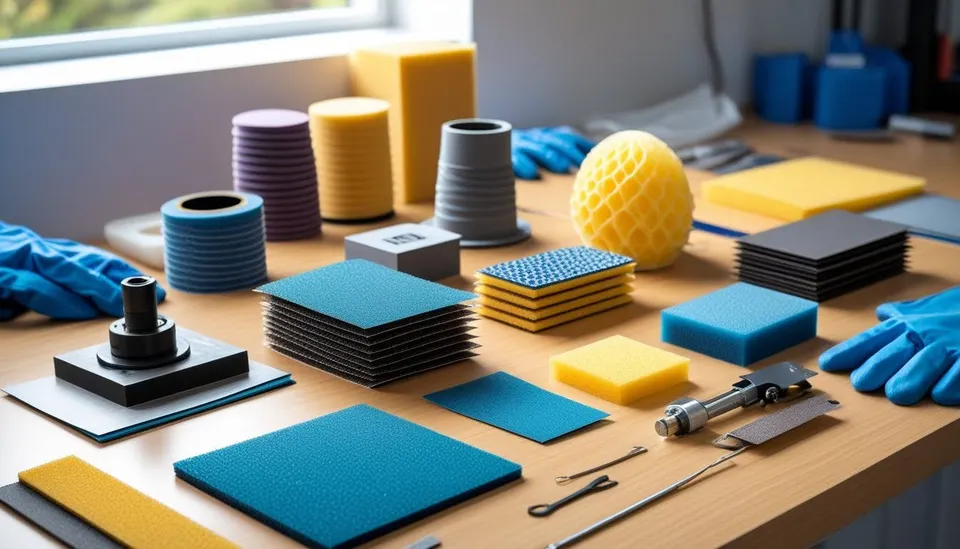
Il kit di base per la maggior parte delle stampe FDM è semplice: un taglierino affilato o un bisturi, lime ad ago, carte abrasive con grane indicativamente 120, 180, 240, 400, 600 e 1000, una spugna abrasiva, colla cianoacrilica, resina epossidica bicomponente, primer riempitivo spray, stucco fine per modellismo, fondo, vernice finale ed eventualmente vernice trasparente. Sono inoltre utili un respiratore, guanti, occhiali protettivi e una buona ventilazione.
Per i modelli più grandi conviene aggiungere un blocco abrasivo. Le dita seguono le irregolarità e creano facilmente ondulazioni, mentre un blocco rigido mantiene la superficie piana. Per le superfici curve è meglio una spugna abrasiva flessibile. Per i piccoli dettagli usate una lima, un bastoncino cotonato con carta abrasiva incollata o una striscia di carta abrasiva piegata attorno a uno stuzzicadenti.
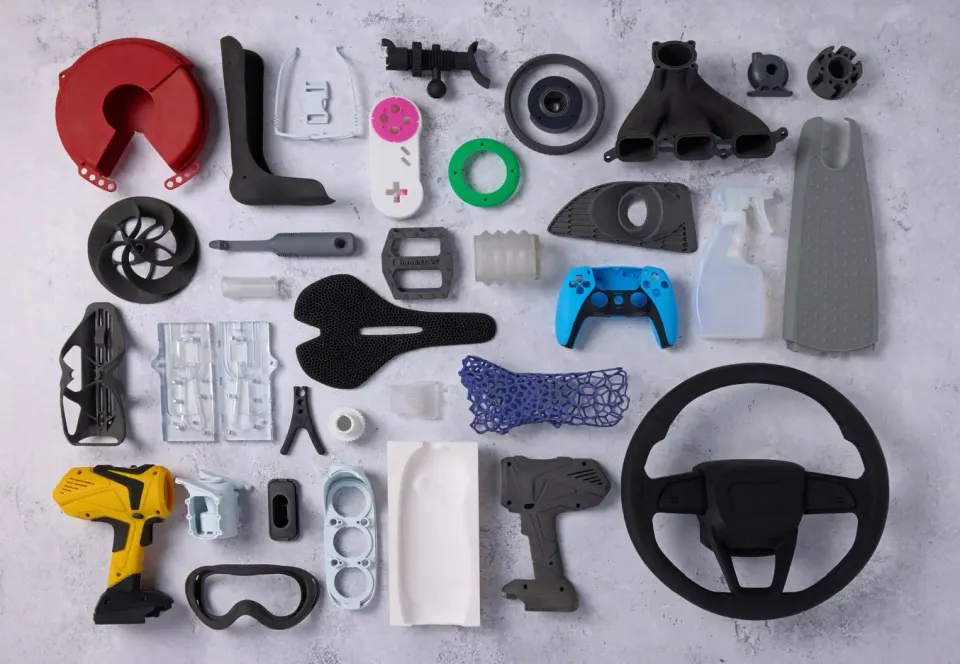
Sceglierete una procedura diversa per una statuina da mettere su uno scaffale e per un supporto sottoposto a sollecitazioni in auto. Un modello decorativo può avere gli strati nascosti sotto stucco, primer riempitivo e vernice. Un pezzo funzionale, però, non deve perdere precisione, elasticità o resistenza. Ogni strato di stucco e vernice aggiunge materiale. Per fori, filettature, chiusure a scatto e superfici combacianti, proteggete quindi le dimensioni con nastro adesivo di mascheratura oppure rifiniteli nuovamente con cautela al termine.
Per i pezzi che resteranno all'aperto o al sole, considerate anche il materiale. Il PLA si ammorbidisce con il calore e il postprocessing non lo trasforma in una plastica resistente alle alte temperature. Il PETG è più tenace, ma si carteggia più difficilmente e alcune vernici vi aderiscono meno senza un buon fondo. ASA e ABS possono essere levigati chimicamente molto bene, ma quando si lavora con i solventi richiedono procedure di sicurezza decisamente più rigorose.
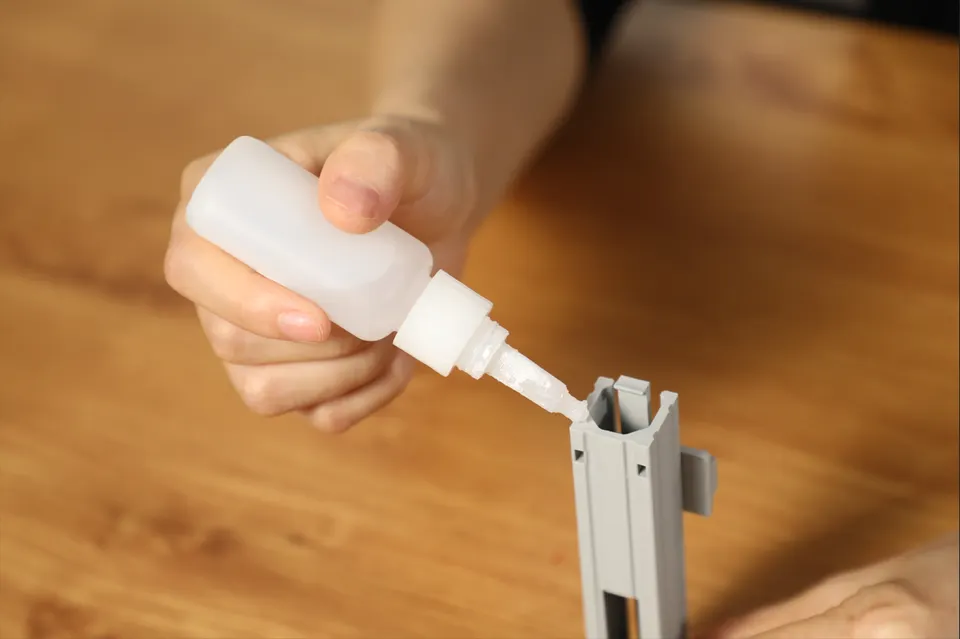
Prima di aprire la colla, assemblate le parti a secco. Rimuovete residui di supporti, filamenti, piede d'elefante e protuberanze nella zona della giunzione. Irruvidite leggermente i bordi con carta abrasiva intorno alla grana 180-240, in modo che la colla possa ancorarsi meccanicamente. Per le giunzioni lunghe preparate morsetti, elastici o nastro da imbianchino. Per i modelli complessi, fate piccoli segni sul lato interno, così le parti non ruoteranno durante l'incollaggio.
Per il PLA, la scelta più rapida è la colla cianoacrilica. La colla liquida penetra nelle giunzioni precise, mentre quella in gel riempie meglio le piccole fessure e cola meno. L'attivatore accelera l'indurimento, ma può lasciare una patina biancastra; usatelo quindi con moderazione e preferibilmente lontano dalle superfici visibili.
Il PETG è spesso più difficile da incollare. Per giunzioni decorative leggere può funzionare la colla cianoacrilica, mentre per assemblaggi più resistenti è più adatta una resina epossidica bicomponente o una colla specifica per plastiche. Sgrassate e irruvidite preventivamente la giunzione. Se la giunzione è sottoposta a sollecitazioni, non affidate tutto soltanto alla colla. Aggiungete perni, incastri, viti, fili inseriti o spine stampate.
ABS e ASA possono essere incollati anche con solventi, perché la superficie può essere parzialmente aggredita e, dopo l'evaporazione del solvente, la giunzione si comporta più come una plastica saldata. È una soluzione resistente, ma perdona meno gli errori e richiede ventilazione, guanti e cautela. Per i pezzi grandi è più pratico l'epossidico, perché lascia il tempo di posizionare con precisione.
Con i materiali flessibili, ad esempio il TPU, considerate che una giunzione rigida e fragile può staccarsi durante la flessione. Cercate una colla a contatto flessibile o poliuretanica e testatela sempre su uno scarto.
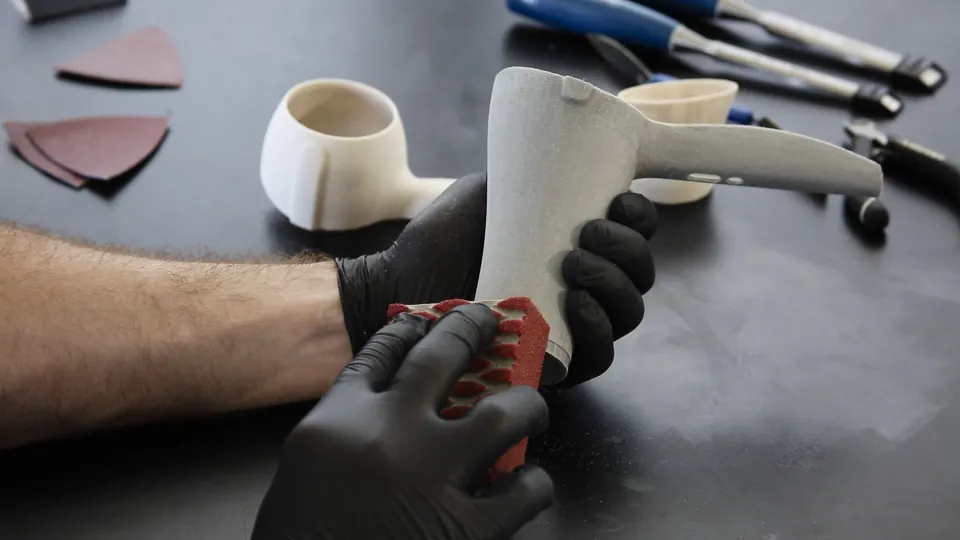
Carteggiare non significa prendere la carta più fine e aspettare a lungo. Iniziate con la grana più grossa necessaria, ma non più grossa del necessario. Se dovete livellare gli strati, i residui dei supporti o il passaggio tra due parti incollate, iniziate indicativamente con grana 120-180. Quando la forma è corretta, passate a 240, poi 400 e, per una superficie verniciata, a 600-1000. Saltare le grane fa risparmiare tempo solo in apparenza. La carta fine non riesce poi a rimuovere rapidamente i graffi lasciati dalla carteggiatura grossolana.
Carteggiate il PLA preferibilmente esercitando una pressione leggera. Durante una lunga carteggiatura a secco, la plastica si riscalda, si ammorbidisce e inizia a impastarsi. Sono utili movimenti brevi, la pulizia frequente della carta e, nei passaggi più fini, la carteggiatura a umido. Anche il PETG può impastarsi e tirare durante la carteggiatura; per questo è meglio usare una carta abrasiva affilata, meno pressione e più pazienza. ABS e ASA si carteggiano più piacevolmente, ma la polvere di carteggiatura non va inalata con nessun materiale.
Pulite il pezzo dopo ogni passaggio. La polvere nelle scanalature inganna l'occhio e, dopo l'applicazione del fondo, apparirà come macchie sporche. Per la pulizia a secco basta una spazzola morbida; alla fine usate acqua con una goccia di detergente o uno sgrassatore adatto al materiale. Prima della verniciatura il pezzo deve essere completamente asciutto.
Usate lo stucco sui difetti, non come intonaco sull'intero modello. Per piccole fessure, graffi e segni dei supporti basta uno stucco per modellismo o acrilico. Applicatelo con una spatola o una vecchia tessera, spingetelo nella fessura e rimuovete subito l'eccesso. Meno stucco rimane fuori dal difetto, meno dovrete carteggiare.
Per giunzioni più grandi e fessure profonde è adatto uno stucco poliestere o epossidico bicomponente. Aderisce meglio e si ritira meno, ma indurisce rapidamente e ha un odore forte; lavorate quindi in piccole quantità. Nei modelli incollati, la procedura migliore è spesso: incollare, rinforzare la giunzione dall'interno, stuccare la fessura, carteggiare, applicare il primer riempitivo, controllare e stuccare nuovamente localmente.
Il primer riempitivo spray è ideale per gli strati sottili dopo la stampa FDM. Non applicate uno strato spesso in una sola volta. Sono migliori due o tre strati sottili, lasciando il tempo di ventilazione. Dopo l'indurimento, carteggiate la superficie con grana 400-600. Il primer riempitivo evidenzia i difetti, quindi non spaventatevi se la prima spruzzata ne mostra più della plastica grezza. È proprio questo il suo scopo.
Per stampe decorative molto lisce potete usare anche un sottile strato di resina epossidica. Riempie gli strati e crea una superficie resistente, ma può coprire i dettagli, arrotondare gli spigoli vivi e aggiungere peso. È più adatta a cosplay, oggetti di scena e grandi forme organiche che a pezzi meccanici precisi.
La vernice finale non nasconde mai una preparazione eseguita male. Se dopo il fondo sono visibili dei graffi, saranno visibili anche dopo la vernice, solo in modo più evidente. Dopo la carteggiatura lavate il pezzo, sgrassatelo e lasciatelo asciugare. Rimuovete la polvere con un pennello fine o soffiando aria. Sulle zone che devono mantenere dimensioni precise usate nastro adesivo di mascheratura.
Per prima cosa applicate il fondo o il primer riempitivo. Su PLA e PETG è consigliabile usare un fondo adatto alle plastiche. Spruzzate dalla distanza raccomandata dal produttore dello spray e iniziate fuori dal pezzo, affinché le prime gocce non lascino macchie. Muovetevi in modo fluido e preferite aggiungere un altro strato sottile piuttosto che uno strato bagnato unico che coli.
Dopo il fondo segue una carteggiatura di controllo. La superficie opaca evidenzierà chiaramente le depressioni lucide che non sono ancora state livellate. Quando il fondo è uniforme, potete applicare la vernice. Per modelli e prototipi funzionano spray acrilici, aerografo e pennello. Lo spray è rapido sulle superfici grandi, l'aerografo offre il miglior controllo sui modelli piccoli e il pennello è adatto ai dettagli.
Scegliete la vernice trasparente in base all'utilizzo. La vernice opaca nasconde le piccole imperfezioni e dà un aspetto realistico alle statuine. La vernice lucida mette in risalto la forma, ma mostra anche ogni ondulazione. La finitura satinata è un buon compromesso per involucri, supporti e modelli tecnici. Per i pezzi sottoposti a sollecitazioni lasciate indurire la vernice più a lungo del semplice tempo di asciugatura al tatto. La superficie può essere asciutta dopo un'ora, ma diventare resistente meccanicamente solo in seguito.
La levigatura chimica è interessante perché può ammorbidire gli strati senza una lunga carteggiatura. Non è però universale. Il metodo più noto è la levigatura di ABS e ASA con acetone. I vapori aggrediscono la superficie, gli strati si fondono e il pezzo assume un aspetto liscio, fino a diventare lucido. Un'esposizione troppo lunga, tuttavia, fa perdere i dettagli affilati, arrotonda i bordi e può modificare le dimensioni.
L'acetone è infiammabile e i suoi vapori non sono adatti a un ambiente chiuso senza ventilazione. Non usate fiamme libere, non riscaldate il solvente in modo improvvisato e non lavorate vicino a fonti di scintille. Dopo la levigatura lasciate arieggiare a lungo il pezzo, perché la superficie ammorbidita è soggetta a impronte e deformazioni.
PLA e PETG normalmente non vengono levigati in modo affidabile con l'acetone. Per questi materiali sono più sicuri la carteggiatura meccanica, il primer riempitivo, lo stucco o il rivestimento epossidico. Il PVB è un materiale progettato per la levigatura con alcool, ma se stampate con PLA, PETG, ABS o ASA comuni, seguite sempre le indicazioni relative al filamento specifico e testate prima un pezzo della stampa.
| Materiale | Giunzioni incollate | Carteggiatura | Levigatura | Nota |
|---|---|---|---|---|
| PLA | Colla cianoacrilica, epossidica | Facile, attenzione al surriscaldamento | Preferibilmente stucco, primer riempitivo, epossidica | Ottimo per decorazioni e prototipi, meno adatto al calore |
| PETG | Epossidica, colle per plastiche, giunzione irruvidita | Tenace, a volte si impasta | Preferibilmente meccanica e con primer riempitivo | Eccellente per pezzi funzionali, richiede un buon fondo sotto la vernice |
| ABS | Epossidica, incollaggio con solvente | Facile da carteggiare | Levigatura con acetone | Richiede ventilazione e cautela con i solventi |
| ASA | Epossidica, incollaggio con solvente | Facile da carteggiare | Levigatura con acetone | Adatto all'esterno, ottima scelta per involucri tecnici lisci |
| TPU | Colle flessibili | Più difficile | Non adatto alla comune levigatura chimica | Testate la flessibilità della giunzione su uno scarto |
| Resina | Colla cianoacrilica, epossidica | Carteggiatura molto fine | Lucidatura, vernice | Durante la carteggiatura usate una protezione contro la polvere |
Per un pezzo funzionale rapido, rimuovete i supporti, smussate i bordi affilati con una lima, carteggiate le superfici di contatto con grana 240-400 e lasciatele senza vernice. Per i fori usate una punta a mano o a bassa velocità, così la plastica non si surriscalda.
Per un involucro liscio per dispositivi elettronici, incollate le parti con resina epossidica o colla cianoacrilica e perni, stuccate le giunzioni, carteggiate con grana 240-400, applicate il primer riempitivo, carteggiate con grana 600, applicate il fondo, la vernice e una vernice trasparente satinata. Mascherate le superfici di montaggio e le filettature.
Per un casco cosplay o un oggetto di scena, unite prima i segmenti dall'interno, rinforzateli con una striscia di plastica, tessuto in fibra di vetro o resina epossidica, stuccate le giunzioni dall'esterno e ripetete l'applicazione del primer riempitivo e la carteggiatura finché gli strati scompaiono. Solo allora iniziate con la vernice, la patinatura e la vernice trasparente.
Per una statuina o una decorazione conviene stampare già con un'altezza dello strato ridotta. Il postprocessing non dovrà quindi combattere contro gradini profondi. Usate lime fini, stucco localizzato, primer riempitivo in strati sottili e applicate la vernice gradualmente, per evitare di coprire i dettagli fini.
Il primo errore è seguire un ordine sbagliato. Se verniciate il pezzo prima di livellare le giunzioni, riparerete la vernice invece del modello. L'ordine corretto di solito è pulire, incollare, rinforzare, stuccare, carteggiare, applicare il primer riempitivo, carteggiare nuovamente, applicare il fondo, verniciare e applicare la vernice trasparente.
Il secondo errore è esercitare una pressione eccessiva durante la carteggiatura. La pressione non accelera il lavoro quanto la grana corretta della carta. Piuttosto riscalda la plastica, intasa l'abrasivo e crea irregolarità. Lasciate lavorare l'abrasivo e sostituitelo spesso.
Il terzo errore è non testare la compatibilità. Alcuni spray reagiscono con il supporto, alcune colle diventano fragili e alcuni solventi danneggiano i dettagli. Uno scarto, una stampa non riuscita o il lato interno del pezzo vi risparmieranno un modello rovinato.
Il quarto errore è avere fretta con l'indurimento. Asciutto al tatto non significa pronto per la carteggiatura, la mascheratura o il montaggio. Stucco, primer riempitivo, vernice e vernice trasparente hanno tutti bisogno di tempo. Se la carta abrasiva si incolla o la superficie forma grumi, aspettate più a lungo.
Il post-processing è un’arte. Dopo la prima stampa, forse non scomparirà ogni strato, ma scoprirete molto rapidamente quali passaggi hanno il maggiore effetto. Per la maggior parte dei modelli comuni vale una regola semplice: una buona giunzione, una carteggiatura paziente, strati sottili di stucco e fondo riempitivo, un primer di qualità e solo dopo la vernice. Se procederete in questo ordine, anche una semplice stampa FDM potrà sembrare un prodotto finito.


