Spedizione gratuita da 1 999 Kč
Spedizione rapida
Negozio verificato
Migliaia di clienti


Spedizione gratuita da 1 999 Kč
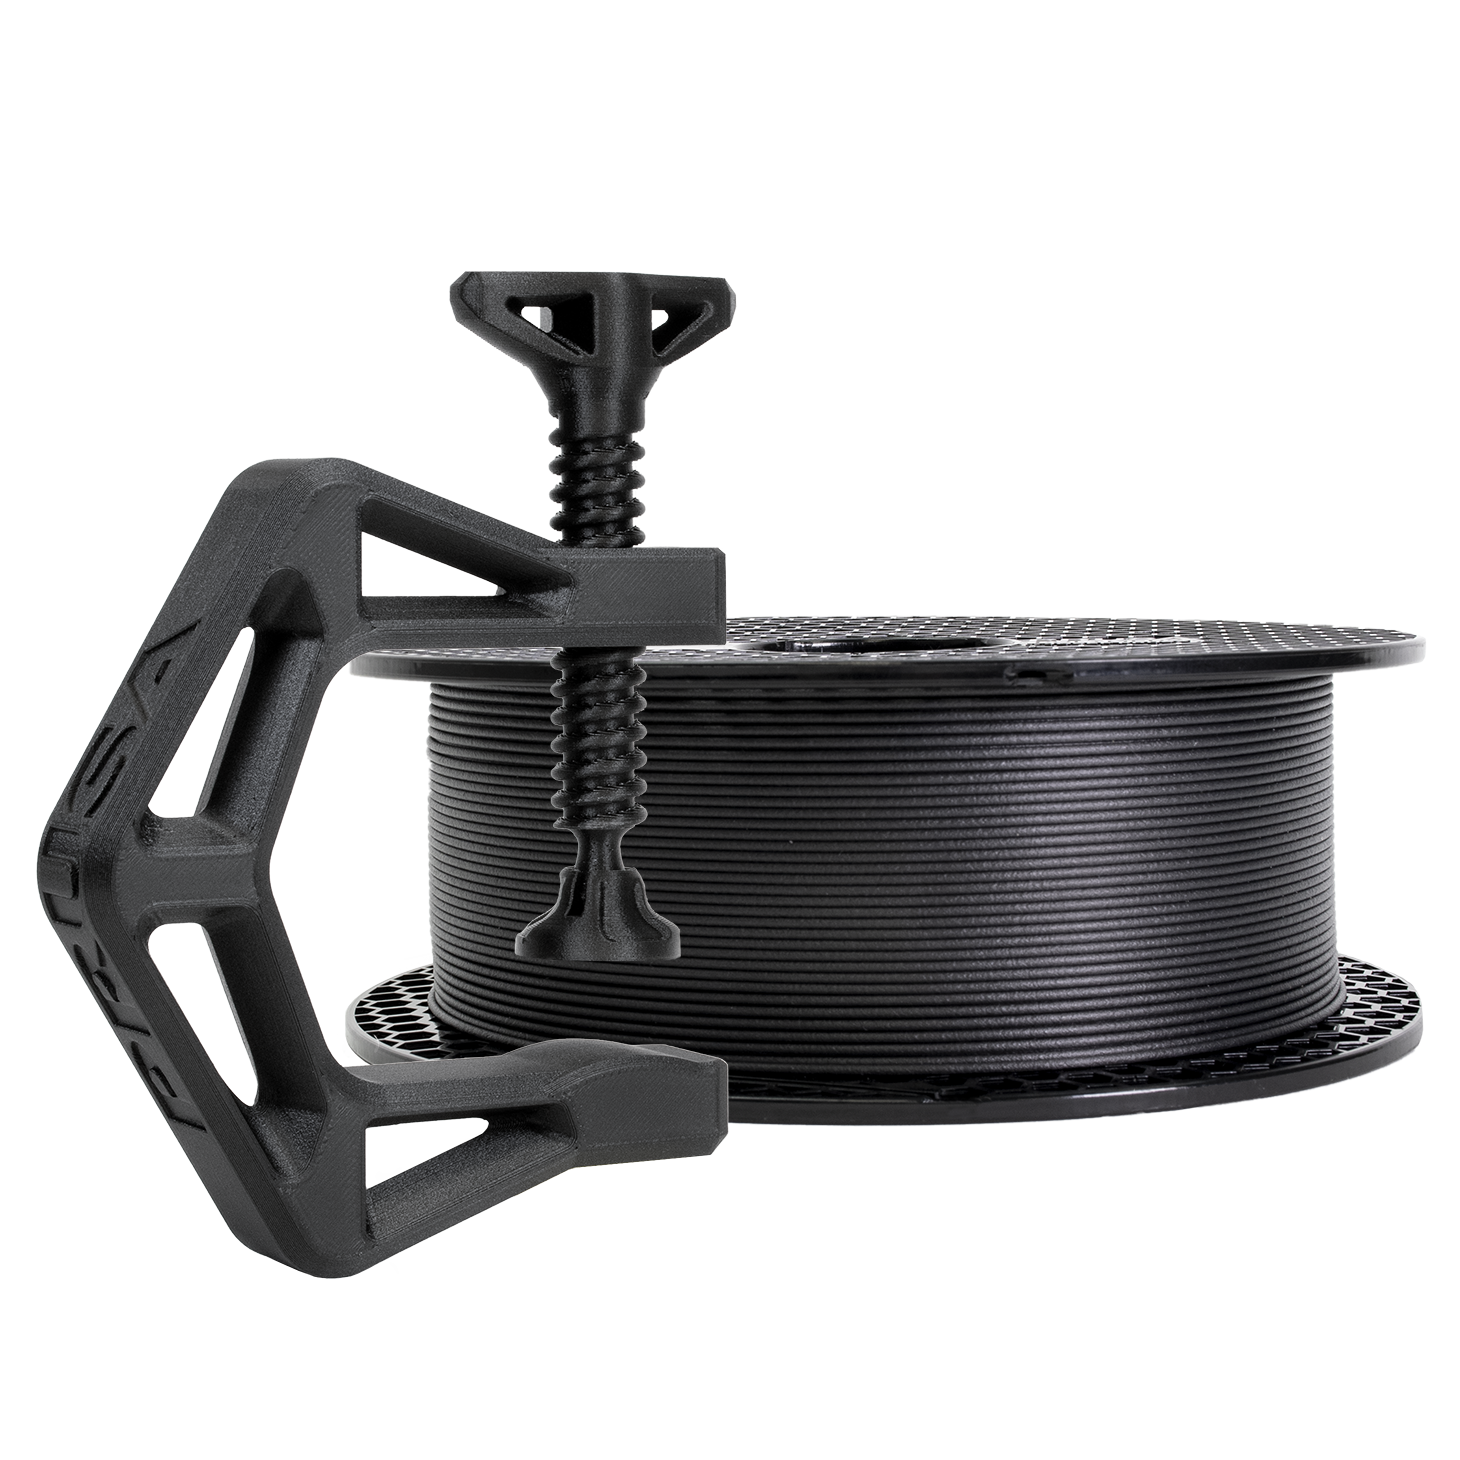
Il filamento composito con fibra di carbonio non è un sostituto automatico del normale PETG, ASA o nylon. È un materiale specializzato per parti che richiedono maggiore rigidità, minore deformazione, dimensioni più stabili e una superficie tecnica opaca. Al contrario, se servono flessibilità, elevata resistenza agli urti o un materiale economico per normali supporti, spesso il filamento standard è la scelta migliore.
Nelle sigle PETG-CF, ASA-CF, PA6-CF e PAHT-CF, CF indica l'aggiunta di corte fibre di carbonio. Queste funzionano un po' come un rinforzo nella matrice plastica. La parte è generalmente più resistente alla flessione e soprattutto più rigida, si deforma meno e viene stampata con un ritiro minore. Allo stesso tempo, il filamento è abrasivo, più sensibile a un'essiccazione corretta e solitamente più costoso.
| Materiale | Sceglilo quando ti serve | Non è adatto quando |
|---|---|---|
| PETG-CF | una parte rigida e facile da stampare, supporti, maschere, carter, un piacevole aspetto opaco | la parte sarà esposta a lungo a calore, luce solare diretta o sollecitazioni meccaniche estreme |
| ASA-CF | parti per esterni, resistenza ai raggi UV, carter e componenti di montaggio più resistenti al calore | non hai una stampante chiusa o non vuoi gestire i vapori e il ritiro dell'ASA |
| PA6-CF | parti tecniche resistenti in ambiente asciutto, morsetti, leve, maschere, componenti dentati e soggetti ad attrito | la parte lavorerà in condizioni umide senza trattamento o non disponi di un'essiccazione affidabile del filamento |
| PAHT-CF | parti esposte a temperature elevate, sostanze chimiche e sollecitazioni prolungate | ti serve un materiale economico o stampi su una stampante hobbistica aperta senza un hotend adatto |
La differenza maggiore si nota nella rigidità. A parità di geometria, una parte composita si flette meno rispetto a una parte in plastica pura. È un vantaggio per bracci di sensori, supporti per guide lineari, maschere di montaggio, carter per l'elettronica o dime che devono mantenere dimensioni precise.
Il secondo vantaggio è la stabilità durante la stampa. Le fibre di carbonio riducono il ritiro e aiutano a mantenere gli spigoli netti. Per questo i materiali CF spesso vengono stampati più pulitamente rispetto alle plastiche di base. La superficie opaca nasconde inoltre i layer e le piccole irregolarità.
Lo svantaggio è l'usura dell'ugello. Un ugello in ottone si consuma rapidamente con il filamento CF, il foro si allarga e la qualità di stampa peggiora. È quindi necessario utilizzare acciaio temprato, un ugello temprato, oppure una variante in rubino o altro materiale resistente all'abrasione. Con i compositi in nylon e ad alta temperatura, un ugello da 0,6 mm è una scelta sensata, perché riduce il rischio di intasamento e lascia passare meglio le fibre.
PETG-CF è una buona prima scelta se vuoi una parte più rigida e dall'aspetto migliore rispetto al PETG standard, ma non vuoi affrontare subito il nylon. È relativamente facile da stampare, tende a deformarsi meno del PETG puro e la superficie è generalmente opaca e tecnica.
Usalo per supporti per fotocamere, adattatori di montaggio, semplici maschere da officina, carter per l'elettronica, distanziali o prototipi funzionali. Rispetto al PETG standard, otterrai una minore elasticità e una migliore stabilità dimensionale. Questo si nota, ad esempio, nel supporto di un finecorsa, che non deve flettersi quando si stringe la vite.
Non aspettarti però miracoli in termini di resistenza alla temperatura. PETG-CF deriva comunque dal PETG, quindi non è ideale per parti vicino a un motore, in un'auto esposta al sole attraverso i vetri o in un quadro elettrico chiuso con temperatura elevata. Inoltre, potrebbe non essere la scelta migliore per parti che devono flettersi o resistere a forti urti.
Impostazioni pratiche: usa un ugello temprato da 0,4 o 0,6 mm, stampa a una velocità preferibilmente più bassa rispetto al PLA e asciuga il filamento prima della stampa. Se compaiono fili, scoppiettii nell'ugello o una superficie ruvida, spesso il problema è l'umidità, non il profilo errato.
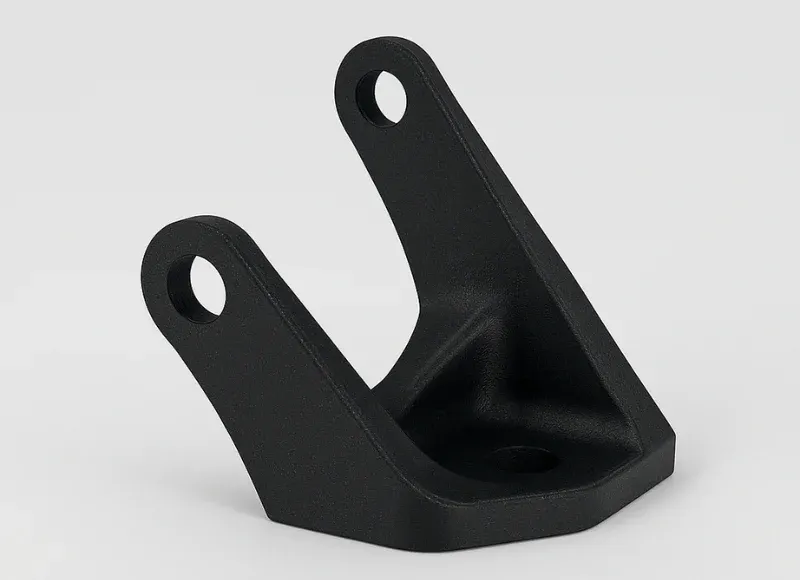
ASA-CF è la scelta per parti che saranno utilizzate all'esterno, al sole o in ambienti più caldi. L'ASA di base offre una buona resistenza ai raggi UV e agli agenti atmosferici, mentre la fibra di carbonio aggiunge rigidità, stabilità e una superficie opaca. Le applicazioni tipiche includono supporti per antenne, carter per sensori, agganci per esterni, componenti di attrezzature da giardino o carter tecnici per macchinari.
Rispetto al PETG-CF, resiste meglio all'ambiente esterno. Rispetto all'ASA puro, è generalmente più stabile dimensionalmente e si deforma meno, ma si comporta comunque come l'ASA. L'ideale è una stampante chiusa, una temperatura stabile nella camera e una buona ventilazione. Per le parti più grandi sono utili una camera riscaldata, un brim più largo e un raffreddamento più lento.
ASA-CF non è una scelta sensata per parti che stamperai in soggiorno senza filtrazione e ventilazione. Durante la stampa dell'ASA è necessario prendere seriamente in considerazione i vapori. Inoltre, l'adesione al piano e le tensioni interne sono più importanti rispetto al PETG-CF.
Esempio: il carter di un sensore di temperatura per esterni è più adatto all'ASA-CF che al PETG-CF, perché rimarrà esposto al sole a lungo. Al contrario, un semplice supporto all'interno della stampante, dove la resistenza ai raggi UV non è importante, può essere realizzato in modo più economico e semplice con PETG-CF.
PA6-CF è un materiale decisamente più tecnico. La base è costituita da nylon PA6, che offre buona tenacità, resistenza chimica e durata meccanica. La fibra di carbonio aggiunge rigidità e riduce le deformazioni durante la stampa. Il risultato sono parti adatte a maschere, ganasce, morsetti, leve, componenti di trasmissione, elementi di guida o parti di macchinari.
Il punto di forza del PA6-CF è l'uso meccanico in ambiente asciutto. Se una parte deve mantenere la forma sotto carico e allo stesso tempo non deve essere fragile come alcune plastiche rigide, PA6-CF è spesso una scelta migliore rispetto a PETG-CF o ASA-CF. È particolarmente adatto agli strumenti da officina che vengono frequentemente serrati, premuti o sottoposti a carichi dinamici.
Il punto debole è l'umidità. Il nylon assorbe facilmente l'acqua presente nell'aria. Il filamento umido scoppietta, forma bolle, peggiora la superficie e può indebolire significativamente la parte. Anche la parte finita può modificare le proprie dimensioni e proprietà meccaniche in un ambiente umido. Per questo PA6-CF va conservato in una dry box e inserito nell'essiccatore prima delle stampe importanti.
Con PA6-CF non chiederti più se siano sufficienti un hotend standard e un ugello in ottone. Servono un ugello resistente all'abrasione, una temperatura dell'hotend sufficientemente elevata, una stampante chiusa e un'essiccazione affidabile. Per le parti più grandi sono utili anche una stampa più lenta e un raffreddamento limitato.
PAHT-CF indica un poliammide ad alta temperatura con fibra di carbonio. Tuttavia, questo nome può comprendere diversi tipi di poliammidi a seconda del produttore. Non basarti quindi soltanto sul nome riportato sulla bobina e controlla sempre la scheda tecnica del filamento specifico.
Scegli PAHT-CF quando PETG-CF non è più sufficiente dal punto di vista termico, ASA-CF non offre prestazioni meccaniche sufficienti e PA6-CF è troppo sensibile all'umidità o alla stabilità dimensionale durante l'uso. Le applicazioni tipiche includono carter termici, supporti vicino ai motori, maschere di produzione, parti funzionali di macchinari, adattatori robusti e componenti che devono rimanere rigidi anche in ambienti più impegnativi.
Rispetto al PA6-CF, il vantaggio può essere una migliore stabilità alle temperature elevate e, in alcune formulazioni, un minore assorbimento d'acqua. Lo svantaggio è il prezzo, la stampa più impegnativa e i requisiti maggiori per l'attrezzatura. PAHT-CF spesso richiede un ugello da 0,6 mm, una temperatura più elevata, una camera chiusa e materiale perfettamente asciutto. Se la stampante non riesce a mantenere condizioni stabili, il risultato può essere peggiore rispetto a quello ottenuto con un materiale più economico.
Esempio: una maschera utilizzata su una macchina riscaldata, che deve mantenere ripetutamente una posizione precisa, è una candidata per PAHT-CF. Il carter di una telecamera per interni sarebbe inutilmente costoso in PAHT-CF; PETG-CF è più che sufficiente.
Inizia dall'ambiente. La parte sarà all'esterno? Scegli ASA-CF. Sarà esposta al calore o si troverà vicino a un macchinario? Valuta PAHT-CF. Sarà in un'officina asciutta e dovrà sopportare carichi meccanici? PA6-CF. Si tratta soprattutto di una parte rigida, bella e facile da stampare? PETG-CF.
Poi considera il tipo di sollecitazione. I compositi con fibra di carbonio corta eccellono in rigidità, ma non sono ugualmente resistenti in tutte le direzioni. L'orientamento dei layer rimane fondamentale. Un gancio o un supporto sottoposto a un carico perpendicolare ai layer può rompersi anche se realizzato con un materiale costoso. Se la parte deve sostenere un carico, orienta i layer in modo che la trazione principale non agisca tra gli strati, aggiungi raggi più ampi e non sottovalutare il numero di perimetri.
Infine, verifica che il materiale sia compatibile con la stampante. Una stampante aperta con ugello in ottone è adatta al massimo a prove poco impegnative con PETG-CF dopo la sostituzione dell'ugello. Per ASA-CF e i compositi in nylon, una stampante chiusa è praticamente indispensabile. Per PAHT-CF, considera che profilo, essiccazione e adesione al piano saranno determinanti per il risultato.
Con i filamenti CF, progetta le parti come componenti tecnici stampati, non come decorazioni. Sostituisci gli spigoli interni vivi con raggi, aggiungi materiale sufficiente intorno alle viti ed evita pareti sottili che devono flettersi. Il composito è rigido, ma una sezione sottile può rompersi prima di una plastica più flessibile.
Per le parti funzionali, spesso 4-6 perimetri funzionano meglio di un riempimento estremo. I perimetri sopportano il carico principale e migliorano la resistenza di fori, nervature e bordi. Imposta il riempimento in base all'uso, ad esempio dal 25 al 40 percento per le maschere comuni e una percentuale maggiore per i blocchi sottoposti a sollecitazioni localizzate. Per i collegamenti avvitati, valuta l'uso di inserti filettati metallici.
Se la parte deve mantenere dimensioni precise, stampa prima un breve test: un foro per vite, un perno, un fermo o una superficie di appoggio. I materiali CF possono avere tolleranze diverse rispetto alle varianti non rinforzate e la superficie più dura è più difficile da modificare successivamente.
Il primo errore è stampare da una bobina umida. Con PETG-CF peggiora l'aspetto, mentre con i nylon può compromettere le proprietà meccaniche. Il secondo errore è usare un ugello in ottone. Anche se la prima parte piccola viene bene, l'ugello si usura gradualmente e le stampe successive peggiorano. Il terzo errore è avere aspettative eccessive sulla resistenza. Il filamento CF non può compensare layer orientati male, una parete troppo sottile o uno spigolo vivo in un punto soggetto a tensione.
Il quarto errore è scegliere il materiale più costoso senza motivo. PAHT-CF è eccellente quando servono davvero le sue proprietà. Per un supporto su una scrivania, però, comporterà soprattutto un costo maggiore e una stampa più impegnativa. Con i compositi conviene scegliere partendo dai requisiti della parte, non da ciò che sembra più professionale.
Considera PETG-CF come un'introduzione pratica ai compositi. Usa ASA-CF all'esterno e al sole. Scegli PA6-CF per parti sottoposte a sollecitazioni meccaniche in ambiente asciutto. Utilizza PAHT-CF solo quando ti servono una maggiore resistenza alla temperatura, stabilità e prestazioni tecniche professionali.
L'accessorio più importante non è soltanto una bobina costosa. Sono una dry box, un essiccatore per filamenti, un ugello resistente all'abrasione, un orientamento corretto della parte e un test reale nelle condizioni in cui la parte dovrà lavorare.


