Spedizione gratuita da 1 999 Kč
Spedizione rapida
Negozio verificato
Migliaia di clienti


Spedizione gratuita da 1 999 Kč
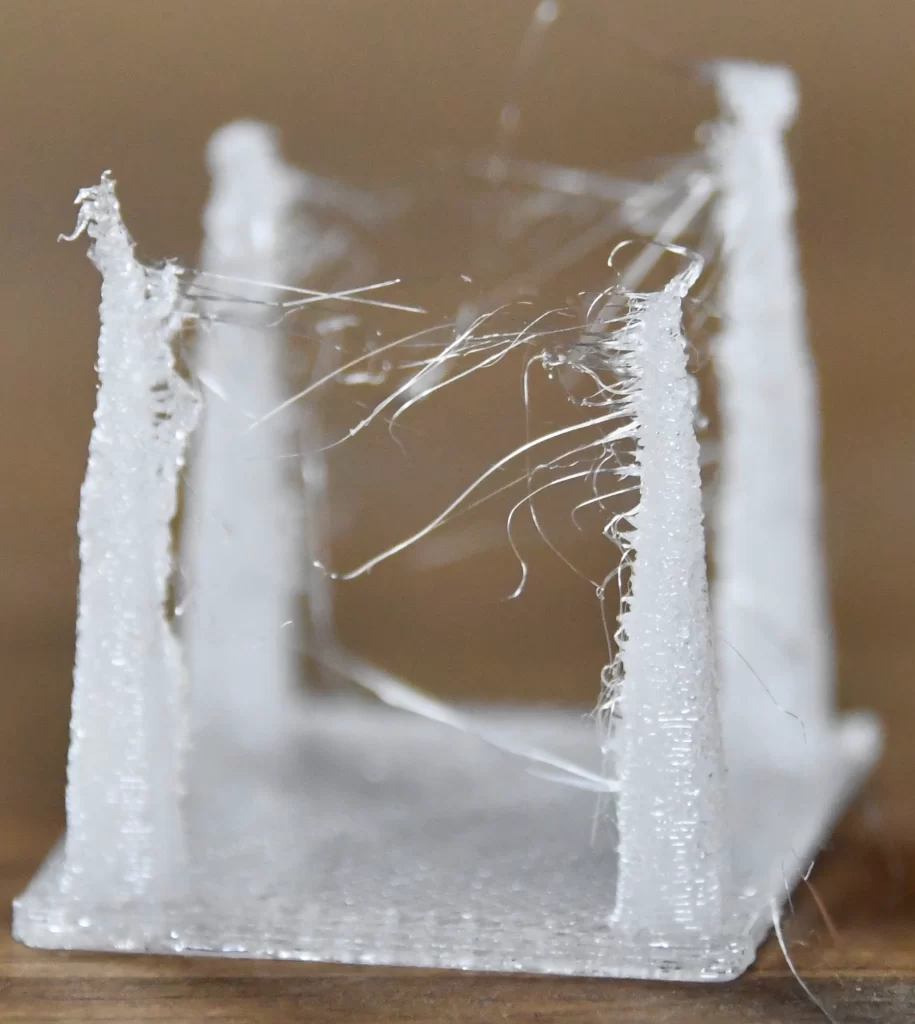
In estate nella stampa 3D compaiono spesso problemi che in inverno quasi non dovete affrontare: più stringing, una superficie più opaca o ruvida, piccole bolle nelle pareti, crepitii dall’ugello e talvolta inceppamenti durante il cambio di materiale. La causa non deve essere necessariamente un profilo errato nello slicer. Spesso basta che la bobina sia rimasta per alcuni giorni o settimane in un ambiente con umidità elevata.
Questo però non significa dover asciugare ogni bobina prima di ogni stampa. Nel caso del PLA, l’umidità è generalmente un problema principale meno frequente rispetto a nylon, TPU o materiali di supporto. Il PETG si trova a metà: può essere stampato anche senza un’asciugatura perfetta, ma quando assorbe umidità inizia a comportarsi molto peggio. L’obiettivo è capire quando l’asciugatura può davvero aiutare e quando è meglio cercare prima un errore nella temperatura, nelle retrazioni, nel raffreddamento o nel flusso.
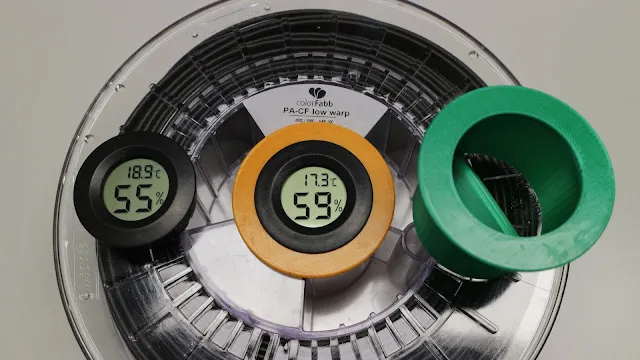
I filamenti sono igroscopici in varia misura, cioè assorbono l’acqua dall’aria. In estate in Repubblica Ceca si alternano caldo, finestre aperte, temporali e umidità relativa elevata. Una bobina lasciata sul supporto accanto alla stampante può quindi stampare diversamente dopo pochi giorni rispetto a un materiale appena aperto.
Il problema si manifesta soprattutto quando il materiale viene riscaldato nell’hotend. L’acqua intrappolata nella plastica inizia a trasformarsi in vapore, interrompe l’estrusione uniforme e peggiora l’adesione tra gli strati. A volte lo si sente come un leggero crepitio o sibilo. Altre volte non si percepisce alcun suono, ma la stampa è più pelosa, meno resistente o presenta piccoli crateri sulla superficie.
Il fenomeno è più evidente sulle stampanti con cambi automatici del materiale, più strumenti o percorsi di alimentazione lunghi. Durante i cambi, il materiale viene riscaldato, raffreddato, ritirato e reinserito ripetutamente. Il filamento umido tende quindi a creare più facilmente stringing nell’hotend, forma fili sottili e può causare problemi durante l’inserimento del colore o del materiale successivo.
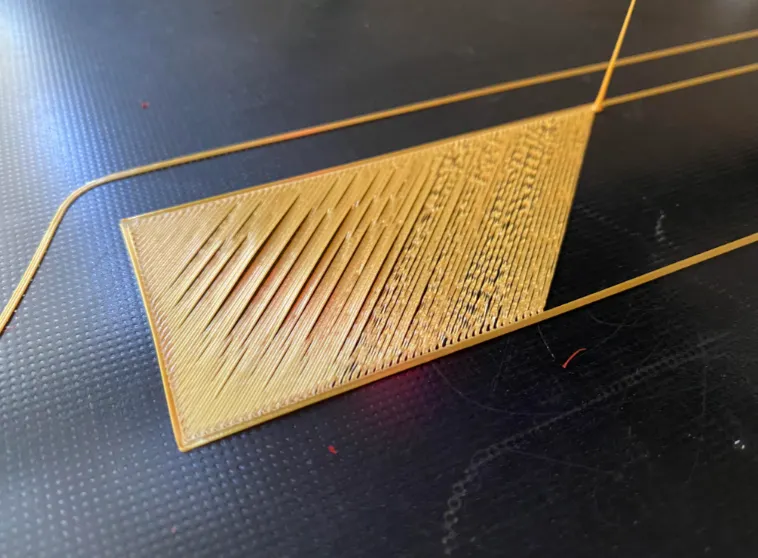
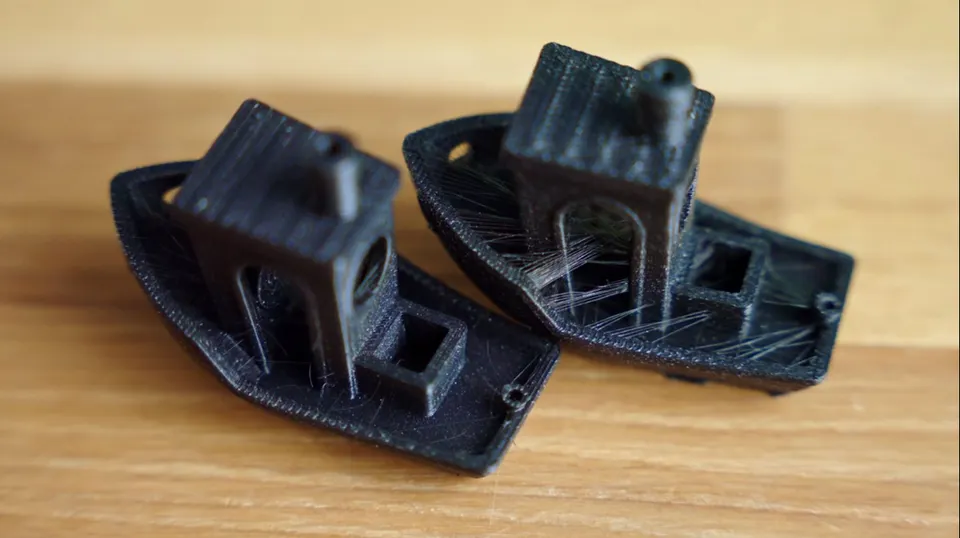
Il metodo più affidabile consiste nel considerare una combinazione di più sintomi contemporaneamente. Un singolo filo sul modello non dimostra ancora che la bobina sia umida.
Con PETG e TPU bisogna considerare che una certa quantità di stringing è normale anche con materiale asciutto. Tuttavia, se lo stesso profilo prima stampava in modo pulito e dopo alcuni giorni umidi improvvisamente produce ragnatele, l’asciugatura è un primo passo molto sensato.
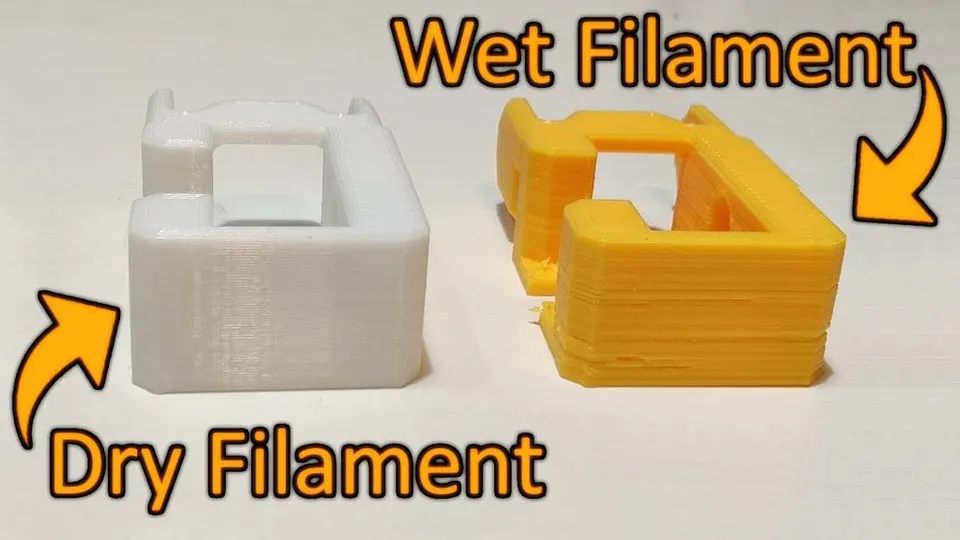
Prima di mettere la bobina nell’essiccatore per diverse ore, eseguite un breve controllo. Risparmierete tempo ed eviterete di cercare nell’asciugatura la soluzione a un errore di impostazione.
Regola pratica: se sentite crepitii dall’ugello e contemporaneamente vedete bolle o una superficie irregolare, l’asciugatura ha un’alta probabilità di aiutare. Se vedete solo stringing senza altri sintomi, verificate prima la temperatura e le retrazioni.
Il PLA è il materiale più comune ed è anche quello per cui l’umidità viene spesso sopravvalutata. Una normale bobina di PLA lasciata aperta per alcuni giorni in un appartamento normale di solito non richiede un’asciugatura immediata. Se stampa in modo pulito, gli strati aderiscono bene e non crea più stringing del solito, lasciatela così.
L’asciugatura del PLA è utile soprattutto nelle seguenti situazioni:
Per il PLA mantenete temperature basse. In genere sono sufficienti 45 až 50 °C per 4 až 6 ore. Non surriscaldatelo in forno senza controllare la temperatura. Il PLA si ammorbidisce relativamente presto e un forno impreciso può deformare o far incollare la bobina e il filamento.
Il PETG tollera l’umidità peggio del PLA e tende naturalmente a fuoriuscire dall’ugello. Per questo a volte è difficile capire se il problema dipenda dal materiale o dal profilo. Se il PETG inizia improvvisamente a creare molto più stringing, lascia piccoli rigonfiamenti sulla superficie, scoppietta dall’ugello o presenta un aspetto schiumoso, è consigliabile asciugarlo.
Per il PETG considerate circa 55 až 65 °C per 4 až 8 ore, a seconda di quanto tempo la bobina è rimasta aperta. Nei PETG trasparenti e lucidi l’umidità è spesso visibile più rapidamente, perché bolle e opacità compromettono l’aspetto ottico. Nei pezzi tecnici sono più importanti la resistenza degli strati e un’estrusione costante.
Dopo aver asciugato il PETG, non lasciatelo nuovamente per diversi giorni su un supporto aperto. L’ideale è stampare direttamente da un dry box oppure riporre la bobina dopo la stampa in un contenitore chiuso con gel di silice.
Considerate il nylon, cioè PA, come un materiale da asciugare preventivamente. In questo caso la domanda non è se assorbirà umidità, ma quanto velocemente. Una bobina di nylon aperta può peggiorare molto rapidamente la qualità di stampa durante l’estate umida; per le stampe più lunghe conviene alimentare il materiale direttamente da un box asciutto o riscaldato.
I sintomi tipici del nylon umido sono crepitii dall’ugello, bolle, superficie pelosa, strati più deboli e peggiore stabilità dimensionale. Per i nylon caricati, ad esempio con carbonio, seguite sempre le indicazioni del produttore per quello specifico filamento. In generale, il nylon viene spesso asciugato a circa 70 až 80 °C per 6 až 12 ore. Alcuni materiali richiedono una procedura più precisa e una stabilità termica maggiore di quella offerta da un normale forno domestico.
Con il nylon non basta asciugare la bobina una volta e poi lasciarla sulla tavola per una settimana. Asciugare, stampare da un box asciutto e richiudere dopo la stampa: è la procedura più sensata per il PA.
Verificate sempre i valori specifici presso il produttore del filamento. Le miscele differiscono e le bobine potrebbero non sopportare la stessa temperatura del materiale in sé.
| Materiale | Quando asciugare | Temperatura indicativa | Durata indicativa |
|---|---|---|---|
| PLA | In presenza di sintomi, dopo una conservazione prolungata all’aperto, prima di una stampa multicolore impegnativa | 45 až 50 °C | 4 až 6 h |
| PETG | In caso di stringing aggiuntivo, bolle, crepitii o superficie peggiore | 55 až 65 °C | 4 až 8 h |
| Nylon / PA | Preventivamente prima della stampa, idealmente stampando da un box asciutto | 70 až 80 °C | 6 až 12 h |
| TPU | In caso di stringing, bolle ed estrusione morbida e irregolare | 50 až 60 °C | 4 až 8 h |
| PVA / BVOH | Proteggere quasi sempre dall’aria, asciugare secondo le indicazioni del produttore | secondo il produttore | secondo il produttore |
Se utilizzate bobine in cartone o bobine con il centro incollato, controllate anche la resistenza della bobina stessa. Il materiale potrebbe tollerare una temperatura più alta, ma la bobina potrebbe deformarsi, scollarsi o sfregare nell’alimentatore.
La soluzione migliore è un essiccatore dedicato per filamenti, con ventola e temperatura regolabile. Per i materiali comuni è sufficiente un modello che mantenga stabilmente la temperatura e consenta di espellere l’aria umida. Alcuni essiccatori permettono di stampare direttamente dal box, un vantaggio soprattutto per PETG, TPU e nylon.
Funziona bene anche un essiccatore per alimenti, se può contenere la bobina e mantenere temperature basse. Il vantaggio è la circolazione dell’aria. Lo svantaggio è generalmente una maggiore rumorosità e la necessità di modificare i ripiani o il coperchio.
Il forno è una soluzione d’emergenza. I forni domestici spesso oscillano più di quanto indicato dal display e un breve picco di temperatura può danneggiare il PLA o deformare la bobina. Se utilizzate il forno, inserite un termometro separato, aspettate che la temperatura si stabilizzi e non usate una modalità che provochi un forte surriscaldamento localizzato.
Non utilizzate il microonde. Né il filamento né la bobina sono alimenti e il risultato è difficile da controllare.
Il gel di silice è ottimo per mantenere bassa l’umidità in uno spazio chiuso, ma non consideratelo un sostituto rapido dell’essiccatore. Se la bobina è già molto umida, asciugatela prima con il calore e solo dopo chiudetela in un box con essiccante.
Per l’uso quotidiano è efficace un sistema semplice:
Nei sistemi multi-materiale chiusi è utile aggiungere essiccante e monitorare l’umidità interna. I sistemi aperti senza copertura, però, non sono dry box. Se le bobine sono libere nell’ambiente, consideratele filamento conservato all’aperto.
In estate non è necessario trasformare ogni bobina in un progetto di laboratorio. Bastano alcune abitudini.
Lasciate le bobine nuove nel sacchetto finché non vi servono davvero. Dopo la stampa, riponete il materiale aperto nel box. Asciugate il PLA solo in presenza di sintomi o prima di una stampa importante. Asciugate il PETG più spesso, soprattutto quando la superficie deve essere pulita. Asciugate il nylon prima dell’uso e stampatelo da un box asciutto.
Quando compaiono problemi, non tirate a indovinare. Ascoltate l’ugello, osservate la superficie, confrontate il risultato con un’altra bobina e solo dopo modificate il profilo. Un filamento correttamente asciugato e conservato vi farà risparmiare tempo, materiale e regolazioni inutili dello slicer.


