Spedizione gratuita da 1 999 Kč
Spedizione rapida
Negozio verificato
Migliaia di clienti


Spedizione gratuita da 1 999 Kč
Il nylon è uno dei materiali che si scelgono quando PLA o PETG non sono più sufficienti. Non per l'aspetto, ma per la funzionalità. I componenti in nylon possono essere tenaci, resistenti all'usura, sopportare attrito, urti e spesso anche ambienti chimicamente più impegnativi. Gli utilizzi tipici sono ingranaggi, boccole, supporti da officina, dime, coperture, cerniere, fermi o ricambi meccanici.
C'è però un inconveniente: il nylon non è un filamento che si disimballa, si inserisce nella stampante e si stampa come il PLA. È igroscopico, quindi assorbe rapidamente l'umidità dall'aria. Il filamento umido scoppietta nell'ugello, crea bolle, filamenti, strati più deboli e una superficie opaca o ruvida. Con il nylon, quindi, non conta solo il profilo nello slicer, ma soprattutto l'essiccazione, la conservazione e la scelta corretta del tipo specifico.
PA è l'abbreviazione di poliammide, comunemente chiamata nylon. Il numero dopo PA indica il tipo di poliammide. Nella stampa FDM si incontrano più spesso PA6, PA12 e le varianti rinforzate con fibre di carbonio, ovvero PA-CF.
PA6 è un nylon tenace e resistente, con proprietà meccaniche molto buone, ma generalmente più difficile da stampare. Assorbe più umidità, si deforma maggiormente durante il raffreddamento e spesso richiede una camera di stampa chiusa. È adatto quando ha senso sacrificare la facilità di stampa in cambio della resistenza meccanica.
PA12 è generalmente una variante di nylon più facile da gestire. Assorbe meno umidità, si deforma meno e mantiene meglio le dimensioni. Spesso è più adatto a una normale officina, dove si desidera un componente funzionale senza dover effettuare regolazioni troppo lunghe. Per molti utenti, PA12 è un nylon migliore come primo approccio rispetto a PA6.
PA-CF significa poliammide con fibre di carbonio. La base può essere PA6, PA12, PA11, PA612 o un altro copolimero di nylon. Le fibre di carbonio aumentano la rigidità, migliorano la stabilità dimensionale e spesso riducono la deformazione. Al tempo stesso, però, il materiale usura maggiormente l'ugello, quindi richiede un ugello temprato, in rubino o un altro ugello resistente all'abrasione.
Scegliete il nylon quando il componente deve lavorare meccanicamente. Buoni esempi sono i componenti sottoposti a urti, flessione, attrito o sollecitazioni ripetute. In officina può trattarsi di un supporto per utensili, un fermo, una guida, un elemento scorrevole, una leva, una serratura, una clip o una copertura che deve resistere a una caduta a terra.
Il nylon è interessante anche per i componenti che entrano in contatto con il metallo o scorrono l'uno sull'altro. Ha un basso coefficiente di attrito e una buona resistenza all'usura, quindi viene utilizzato per boccole, trasmissioni, distanziatori e dime tecniche. In questi casi spesso prevale sul PLA, che è duro ma più fragile, e sul PETG, che sotto carico può deformarsi maggiormente.
Il nylon, invece, non è la scelta migliore per modelli decorativi, prototipi semplici o componenti per i quali è sufficiente una resistenza normale. Se stampate un cappuccio, un supporto da scaffale o un semplice organizer, PETG, ASA o un PLA di qualità possono essere una scelta più economica, rapida e affidabile.
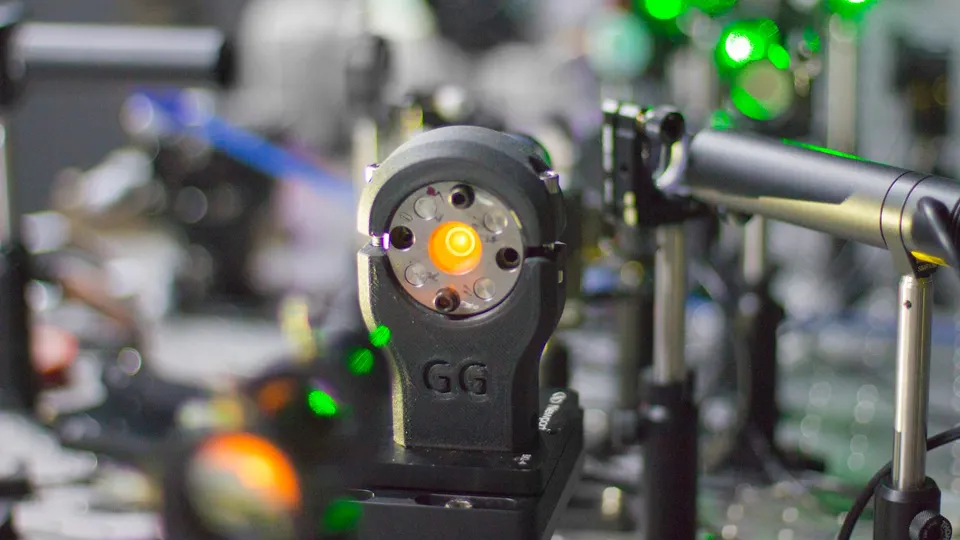
PA6 è un materiale per componenti tecnici in cui contano tenacità e resistenza meccanica. Allo stato asciutto può offrire proprietà molto buone, ma l'umidità può ridurne notevolmente le prestazioni. Per questo PA6 è sensibile non solo durante la stampa, ma anche nella conservazione e nell'utilizzo.
Con PA6 prevedete un'essiccazione accurata prima della stampa. In pratica, spesso si utilizzano circa 70-90 °C per diverse ore, in base alle raccomandazioni del produttore del filamento specifico. Per una bobina molto umida può essere necessario essiccare più a lungo. L'ideale è stampare direttamente da un contenitore asciutto, perché PA6 può assorbire rapidamente l'umidità anche durante una stampa lunga.
PA6 apprezza anche una stampante chiusa. I componenti più grandi, senza una temperatura ambiente stabile, possono deformarsi, staccarsi dal piano o rompersi tra gli strati. Su una stampante aperta è possibile stampare componenti piccoli, ma per i componenti tecnici più grandi una camera chiusa è praticamente indispensabile.
Scegliete PA6 per componenti funzionali sottoposti a sollecitazioni, quando servono tenacità, margine di resistenza meccanica e resistenza all'usura. Non è il primo filamento tecnico ideale, ma se sapete già gestire PETG, ASA e l'essiccazione dei materiali, ha molto senso.
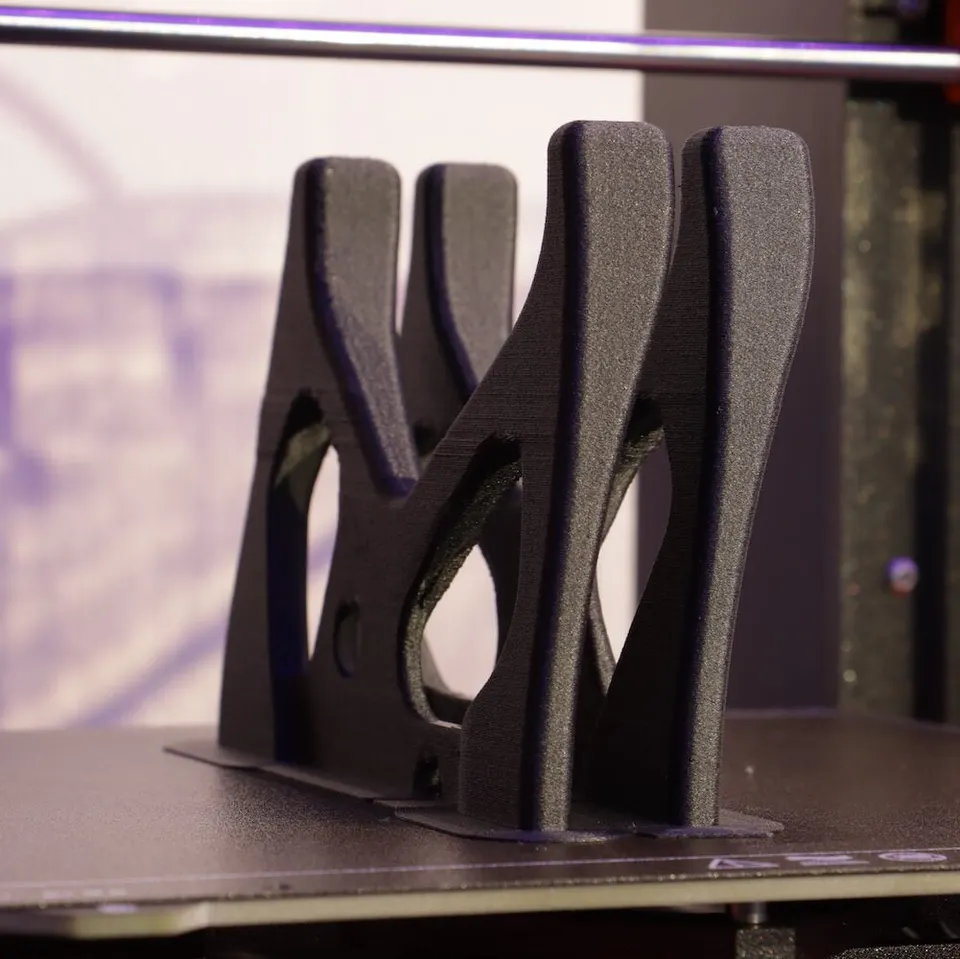
PA12 è generalmente più facile da gestire nella stampa FDM. È comunque nylon, quindi l'essiccazione è necessaria, ma solitamente si comporta in modo più stabile rispetto a PA6. Si deforma meno, mantiene meglio le dimensioni ed è meno soggetto a un rapido assorbimento di umidità. Per questo è adatto agli utenti che desiderano le proprietà del nylon, ma non vogliono trasformare ogni stampa in un processo da laboratorio.
PA12 è una buona scelta per fermi, coperture, supporti, componenti leggermente elastici, dime e parti meccaniche in cui sono importanti resistenza e stabilità dimensionale. Se il componente deve funzionare in una normale officina, in un'auto al di fuori di temperature estreme o in una macchina come componente ausiliario discreto, PA12 offre spesso un ottimo rapporto tra prestazioni e difficoltà.
Lo svantaggio può essere il prezzo più elevato e, per alcune miscele, una rigidità inferiore rispetto a PA-CF. Se avete bisogno che il componente sia il meno elastico possibile, il PA12 puro potrebbe non essere l'ideale. In tal caso conviene valutare PA12-CF.
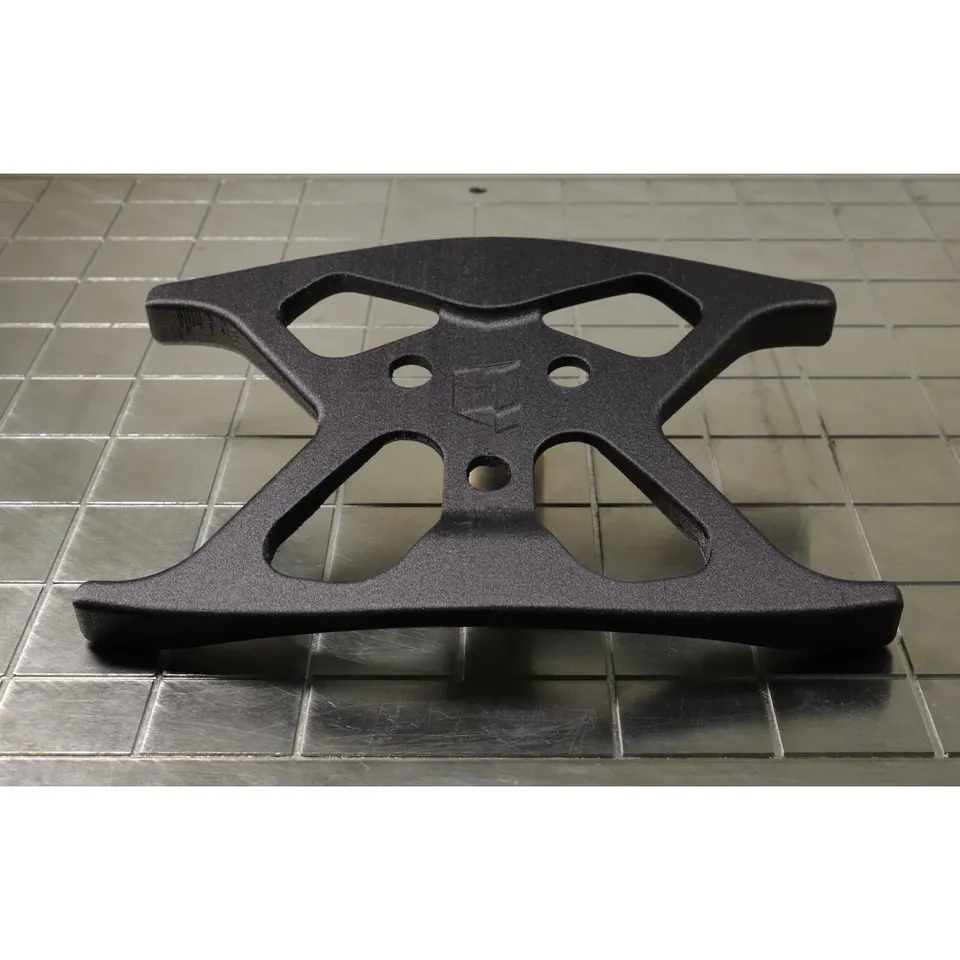
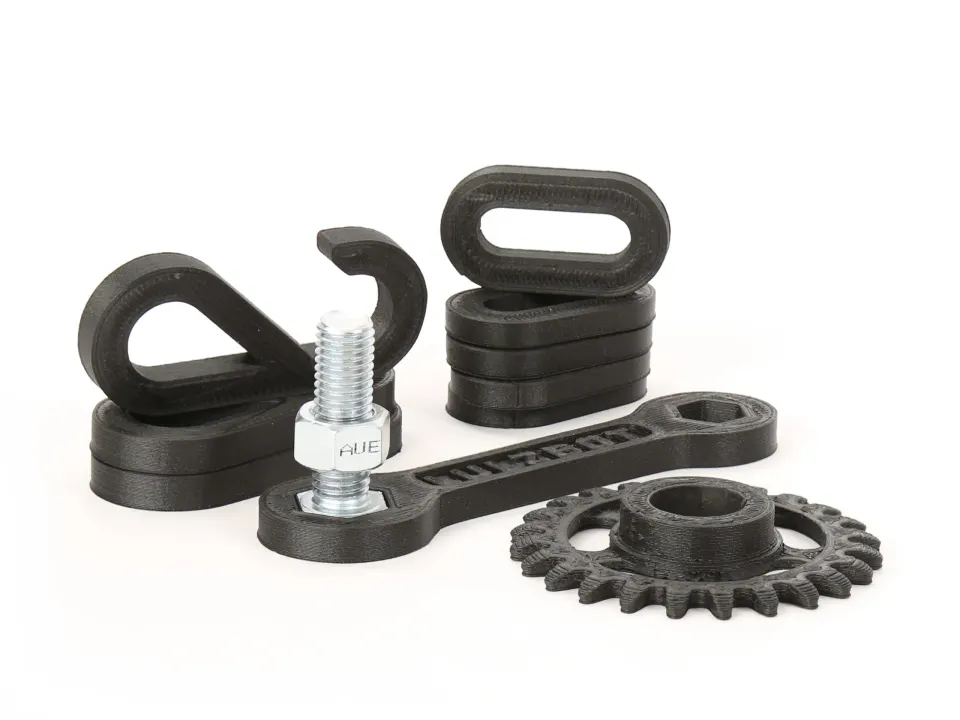
PA-CF è spesso il nylon più interessante per gli utenti di moderne stampanti chiuse. Le fibre di carbonio irrigidiscono il materiale, ne aumentano la rigidità e contribuiscono a limitare la deformazione. I componenti risultanti hanno generalmente una bella superficie tecnica opaca, mantengono bene la forma e hanno un aspetto molto professionale.
PA-CF è adatto a supporti rigidi, bracci, dime, elementi di serraggio, coperture per l'elettronica, componenti strutturali e parti che devono essere rigide. Se il nylon puro fosse troppo elastico, le fibre di carbonio aiuterebbero. Non aspettatevi però che PA-CF sia automaticamente il migliore per tutto. Le fibre aumentano la rigidità soprattutto nella direzione di stampa, mentre tra gli strati contano ancora la qualità della stratificazione, l'essiccazione e l'orientamento del componente.
È importante utilizzare l'ugello corretto. PA-CF è abrasivo e può allargare gradualmente un normale ugello in ottone. Di conseguenza peggiorano la precisione del dosaggio, la superficie e le dimensioni. Per PA-CF utilizzate acciaio temprato, bimetallo, rubino o un altro ugello progettato per materiali abrasivi.
L'errore più comune con il nylon è stampare da una bobina umida. Si manifesta con scoppiettii nell'hotend, bolle nelle pareti, filamenti, superficie irregolare, resistenza inferiore e talvolta anche un flusso instabile. In un componente tecnico è un problema, perché un aspetto scadente spesso significa anche proprietà meccaniche peggiori.
Asciugate la bobina prima della stampa seguendo le raccomandazioni del produttore. Indicativamente, per i nylon si utilizzano spesso 70-90 °C per 6-12 ore, ma rispettate sempre il materiale specifico e il tipo di bobina. Alcune bobine in plastica non resistono alle alte temperature, quindi è meglio verificare anche la resistenza termica della bobina.
Dopo l'essiccazione, conservate il filamento in un contenitore chiuso con gel di silice. Per le stampe più lunghe, stampate direttamente da un contenitore asciutto. Con il nylon non basta asciugare la bobina una volta e lasciarla per una settimana sul tavolo. Se l'aria nell'ambiente è umida, il materiale tornerà gradualmente in condizioni non ottimali.
Il nylon generalmente richiede una temperatura dell'ugello più elevata rispetto a PLA o PETG. Spesso si lavora indicativamente tra 250-300 °C, e per alcune miscele anche a temperature superiori. Il piano, a seconda del materiale, è generalmente a circa 40-110 °C. Le differenze tra PA12, PA6 e PA-CF sono notevoli, quindi considerate il profilo del produttore come un punto di partenza, non come un dettaglio superfluo.
Per i componenti più grandi è utile una camera chiusa. Non conta solo la temperatura massima, ma anche la stabilità dell'ambiente. Correnti d'aria e raffreddamento rapido aumentano il rischio di deformazione. Utilizzate con cautela la ventola di raffreddamento del layer. Un raffreddamento eccessivo può peggiorare l'adesione tra gli strati, mentre un raffreddamento insufficiente può peggiorare gli sbalzi. Nei componenti funzionali è preferibile uno sbalzo leggermente peggiore rispetto a strati deboli.
Anche il piano è importante. Il nylon non si comporta come il PLA. Spesso sono utili una colla specifica per nylon, uno strato separatore, una piastra di stampa adatta o un prodotto adesivo consigliato. Non date per scontato che la stessa superficie che aderisce perfettamente al PETG funzioni automaticamente anche per PA.
Se state iniziando con il nylon, scegliete PA12 o PA12-CF. Perdona più errori, si deforma meno ed è più facile da ottimizzare. Per i normali componenti funzionali è spesso la strada più rapida per ottenere un risultato utilizzabile.
Se avete bisogno di una maggiore tenacità e siete pronti a gestire essiccazione, camera chiusa e un processo più preciso, valutate PA6. Ha senso per componenti sottoposti a sollecitazioni meccaniche, per i quali vale la pena affrontare una maggiore difficoltà.
Se avete bisogno soprattutto di rigidità, precisione e stabilità, scegliete PA-CF. Verificate però con quale nylon è realizzata la miscela. PA6-CF sarà generalmente più sensibile all'umidità, mentre PA12-CF sarà spesso più facile da stampare e conservare.
Per un piccolo fermo che deve flettersi ripetutamente, può essere adatto il PA12 puro. Mantiene una certa elasticità e sopporta le sollecitazioni meccaniche meglio dei materiali più fragili.
Per un supporto rigido per fotocamera, sensori o componenti elettronici, PA-CF è spesso la scelta migliore. Il componente sarà meno elastico, più stabile dimensionalmente e la superficie avrà un aspetto tecnicamente pulito.
Per una boccola, una guida o un ingranaggio, il nylon è una scelta sensata grazie alla resistenza all'usura e al basso attrito. Per questi componenti sono però fondamentali il corretto orientamento degli strati, un numero sufficiente di perimetri e un filamento molto asciutto.
Per una copertura grande su una stampante aperta, PA6 non è il primo tentativo ideale. Se non avete una camera chiusa e un essiccatore, sarà più ragionevole scegliere PA12, PA-CF a bassa deformazione o eventualmente un materiale completamente diverso, in base alla temperatura e all'utilizzo.
Il primo errore è sottovalutare l'umidità. Se il nylon scoppietta, forma filamenti o presenta una superficie ruvida, non cercate subito la retrazione magica. Iniziate dall'essiccazione.
Il secondo errore è usare un ugello in ottone per PA-CF. Può funzionare per un po', ma l'ugello si usurerà e la qualità di stampa peggiorerà. Con le miscele abrasive, considerate un ugello resistente come dotazione obbligatoria.
Il terzo errore è un orientamento errato del componente. Per i componenti funzionali, progettate la stampa in modo che le forze principali non separino gli strati. Con PA-CF è particolarmente importante, perché le fibre di carbonio non trasformano magicamente l'asse Z.
Il quarto errore è credere troppo in una singola temperatura universale. I filamenti di nylon variano in base al produttore, al riempitivo e al polimero di base. Considerate il profilo come un punto di partenza e regolate temperatura, flusso, velocità e raffreddamento sulla stampante specifica.
Il nylon è un materiale eccellente per la stampa 3D funzionale, ma richiede disciplina. PA6 offre prestazioni elevate, ma penalizza l'umidità e condizioni di stampa inadeguate. PA12 è più pratico e spesso una scelta migliore per iniziare. PA-CF aggiunge rigidità, stabilità e un aspetto tecnico, ma richiede un ugello resistente all'usura e un filamento sempre asciutto.
Se volete ottenere buoni componenti in nylon, iniziate scegliendo il materiale giusto, asciugatelo prima della stampa, conservatelo in ambiente asciutto e stampate tenendo conto dell'orientamento degli strati. In questo modo il nylon diventerà uno dei filamenti più utili per realizzare veri componenti meccanici, non solo un altro elemento nell'elenco dei materiali.


