Spedizione gratuita da 1 999 Kč
Spedizione rapida
Negozio verificato
Migliaia di clienti


Spedizione gratuita da 1 999 Kč
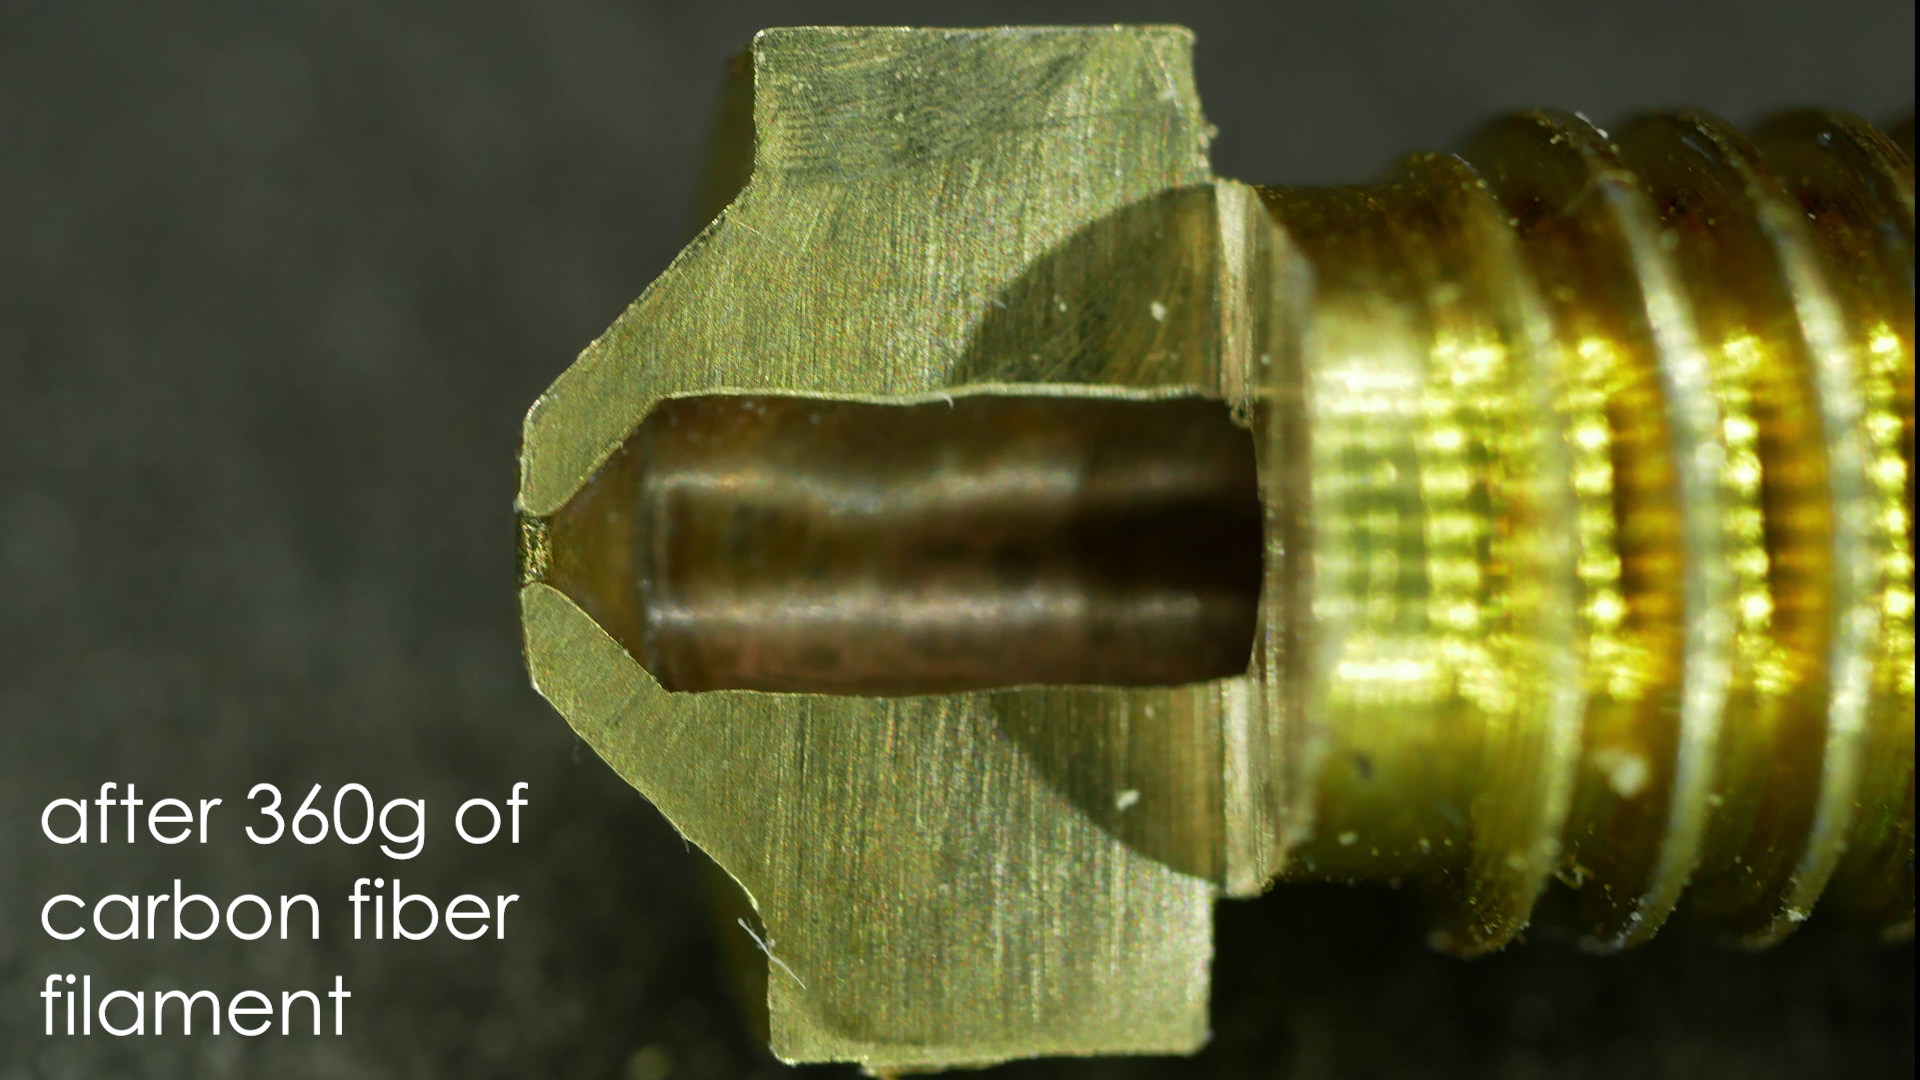
I filamenti al carbonio sono allettanti: superficie tecnica opaca, parti più rigide, minore deformazione e la sensazione che la stampante riesca improvvisamente a realizzare veri componenti funzionali. Tuttavia, PLA-CF, PETG-CF, PA-CF e anche i filamenti fluorescenti o in legno non sono materiali comuni di un altro colore. Contengono particelle o fibre dure che, attraversando l'hotend, consumano l'ugello.
Con il PLA comune, un ugello in ottone dura a lungo. Con i filamenti abrasivi, però, il foro dell'ugello può allargarsi già dopo poche centinaia di grammi di materiale. Il risultato è spesso impercettibile: le parti iniziano a essere dimensionalmente imprecise, gli strati superiori sono più ruvidi, la stampante fa fuoriuscire troppo materiale e il profilo che funzionava la settimana scorsa improvvisamente non ha più senso.
Questo articolo spiega quando l'ottone è ancora sufficiente, quando è meglio un ugello in acciaio temprato, perché spesso si consiglia un ugello da 0,6 mm e come modificare lo slicer per stampare il filamento al carbonio in modo affidabile.
Un filamento abrasivo è un materiale che contiene un additivo in grado di usurare meccanicamente l'ugello o parti dell'alimentatore. Non si tratta solo del carbonio.
Tra i materiali abrasivi tipici troviamo:
La plastica di base rimane comunque importante. PLA-CF si stampa e si comporta in modo diverso da PA-CF. L'additivo di carbonio generalmente aumenta la rigidità, migliora la stabilità dimensionale e crea una bella superficie opaca, ma da solo non trasforma il PLA in nylon né il PETG in un laminato industriale. Scegliete sempre il materiale in base al polimero di base e solo successivamente in base alla carica.
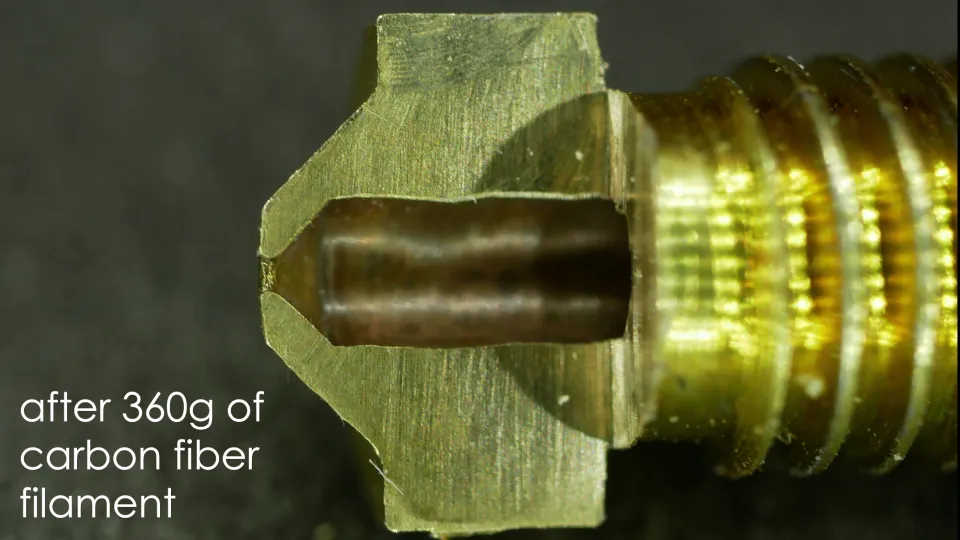
L'ottone è popolare nelle stampanti FDM per una buona ragione. Conduce bene il calore, è economico, facile da produrre e funziona egregiamente con PLA, PETG, ABS o ASA. Il problema è la durezza. Le fibre di carbonio o di vetro e i pigmenti duri si comportano durante l'estrusione come un abrasivo molto fine.
L'ugello non si usura fino a smettere improvvisamente di stampare. Nella maggior parte dei casi, il foro si allarga lentamente. Un ugello da 0,4 mm può diventare col tempo da 0,45 mm, 0,5 mm o più. Lo slicer, però, continua a calcolare usando il diametro originale. Di conseguenza, la stampante estrude più materiale di quanto previsto dal profilo.
Sintomi tipici di un ugello in ottone usurato:
Se stampate un solo piccolo componente in PLA-CF con un ugello in ottone, probabilmente la stampante non si danneggerà subito. Tuttavia, se prevedete di stampare un'intera bobina di materiale al carbonio o fluorescente, l'ottone è un falso risparmio. Il prezzo di un nuovo ugello in ottone è basso, ma i componenti imprecisi, il tempo perso e la ripetuta regolazione del profilo costano di più.
Utilizzate l'ottone per i materiali comuni non caricati:
L'ottone può avere senso anche quando stampate esclusivamente modelli dettagliati in PLA comune e desiderate la migliore conducibilità termica possibile. Con diametri piccoli, ad esempio 0,25 mm o 0,2 mm, l'ottone rimane una scelta pratica per i materiali non abrasivi.
Non appena nel filamento sono presenti carbonio, vetro, pigmento luminescente, polvere metallica, legno o pietra, considerate l'ottone una soluzione di emergenza e di consumo. Per la stampa regolare è meglio passare a un ugello più resistente.
L'ugello in acciaio temprato è l'upgrade più comune per i filamenti abrasivi. In pratica offre soprattutto un foro più resistente, che non viene consumato dal carbonio o dal pigmento glow rapidamente quanto quello in ottone.
Vantaggi dell'acciaio temprato:
Svantaggi dell'acciaio temprato:
Dopo aver sostituito l'ugello in ottone con uno temprato, non aspettatevi che il vecchio profilo sia sempre perfetto. Spesso è sufficiente aumentare la temperatura di 5–15 °C, ridurre il flusso volumetrico massimo e calibrare nuovamente il flusso. Con le stampanti veloci, il limite di flusso è più importante della velocità in mm/s.
L'ugello da 0,4 mm è lo standard universale, ma non è sempre la scelta migliore per i filamenti caricati. Un foro più grande riduce il rischio di intasamento e lascia passare meglio le fibre corte o le particelle dure. Per questo, per i filamenti al carbonio e caricati con vetro si consiglia spesso un ugello da 0,6 mm.
L'ugello da 0,6 mm è indicato quando:
Rispetto a 0,4 mm perderete parte dei dettagli, ma per i componenti tecnici spesso non è un problema. Otterrete invece linee più robuste, una stampa più rapida dei componenti grandi e un passaggio del materiale più regolare. Per molti componenti di servizio e funzionali, un ugello in acciaio temprato da 0,6 mm è più pratico che cercare di spingere ogni composito attraverso 0,4 mm.
Un ugello da 0,8 mm ha senso soprattutto per componenti grandi, prototipi rapidi e parti meccaniche più grezze. Per i componenti piccoli e precisi può essere inutilmente grande.
L'acciaio temprato è un buon punto di partenza, ma non è l'unica opzione. Se stampate spesso materiali abrasivi, vale la pena prendere in considerazione un ugello migliore.
Gli ugelli in rubino hanno una punta molto resistente e gestiscono bene i materiali abrasivi. Sono più costosi e bisogna maneggiarli con attenzione, perché la punta è un componente di precisione, non uno strumento per fare leva meccanicamente.
Gli ugelli in carburo di tungsteno o in materiali altrettanto resistenti combinano un'elevata resistenza con una migliore conducibilità termica rispetto al comune acciaio temprato. Sono eccellenti per la stampa frequente di carbonio, vetro o compositi tecnici, ma costano di più.
Gli ugelli bimetallici e rivestiti cercano di combinare i vantaggi di più materiali: buon trasferimento del calore, punta resistente e minore adesione del materiale. Per questi ugelli conviene scegliere in base alla stampante specifica e ai profili disponibili.
Regola pratica:
L'ugello non è l'unica parte soggetta a usura. Con il tempo, un filamento abrasivo può consumare anche gli ingranaggi di alimentazione, le guide e, in alcuni sistemi, i componenti dell'alimentazione automatica del materiale. Questo riguarda soprattutto i filamenti con vetro, carbonio e pigmenti duri.
Nelle stampanti dotate di ingranaggi di alimentazione temprati opzionali, è consigliabile utilizzarli per la stampa regolare di compositi. Se stampate tramite un sistema di alimentazione multicolore o automatico, verificate che il produttore raccomandi il filamento in questione. Alcuni materiali fragili o abrasivi possono rompersi, sbriciolarsi o usurare più rapidamente i componenti di alimentazione nei percorsi lunghi.
Quando passate a un filamento al carbonio o ad altro filamento abrasivo, non partite alla cieca dal profilo del PLA comune. Utilizzate il profilo dello stesso polimero di base e modificatelo secondo le raccomandazioni del produttore del filamento.
Il PLA al carbonio viene spesso stampato a una temperatura leggermente più alta rispetto al PLA comune. PETG-CF deriva dal PETG e PA-CF dal nylon, quindi richiede temperature, essiccazione e condizioni completamente diverse. Inoltre, l'acciaio temprato trasferisce il calore peggio dell'ottone, quindi potrebbe essere necessario aggiungere alcuni gradi.
Iniziate così:
Stampate sempre una torre di temperatura o almeno un piccolo componente di prova. Cercate una combinazione di buona resistenza tra gli strati, superficie pulita e flusso stabile.
I compositi possono scorrere in modo diverso dalla plastica pura. Dopo aver sostituito l'ugello o il materiale, calibrate il flusso. Con le stampanti veloci, riducete il flusso volumetrico massimo finché la sottoestrusione non scompare nei tratti lunghi e diritti.
Se la stampa ha un buon aspetto a bassa velocità, ma durante il riempimento rapido diventa debole o presenta buchi, il problema non è necessariamente la temperatura. Spesso si tratta proprio del limite di flusso.
Per i primi test non puntate alla velocità massima. Con PLA-CF e PETG-CF iniziate tranquillamente più lentamente rispetto al materiale comune. Con PA-CF, una temperatura stabile, il materiale asciutto e una buona adesione tra gli strati sono più importanti del tempo di stampa record.
Un buon punto di partenza per i componenti funzionali è una velocità media, più perimetri e un'accelerazione conservativa. Il filamento al carbonio spesso ha un bell'aspetto anche con un'altezza dello strato inferiore, perché la superficie opaca nasconde gli strati meglio del PLA lucido.
Con un ugello da 0,6 mm, l'intervallo pratico è generalmente di circa 0,2–0,32 mm. Per componenti robusti e puliti, iniziate intorno a 0,24 mm. Utilizzate strati più fini per l'aspetto, strati più alti per la velocità e per componenti di servizio robusti.
In generale, rimanete al di sotto di circa l'80% del diametro dell'ugello. Con un ugello da 0,6 mm, quindi, non ha senso impostare un'altezza dello strato troppo elevata solo perché lo slicer lo consente.
Il raffreddamento dipende soprattutto dal polimero di base. Il PLA-CF generalmente tollera più raffreddamento, il PETG-CF meno e il PA-CF spesso richiede un approccio più prudente. L'additivo di carbonio, da solo, non significa che si possano ignorare le regole del nylon, del PETG o del PLA.
Il nylon al carbonio è igroscopico, cioè assorbe l'umidità. Il PA-CF umido scoppietta, produce una superficie ruvida, riduce la resistenza degli strati e può intasare l'ugello. Anche il PETG-CF trae beneficio dall'essiccazione. Il PLA-CF è generalmente più tollerante, ma anche in questo caso l'umidità può peggiorare la superficie.
Se il componente deve essere funzionale, asciugate il filamento secondo le raccomandazioni del produttore e conservate la bobina in una scatola richiudibile con gel di silice. Con il PA-CF, l'ideale è stampare direttamente da una scatola di essiccazione.
Per la maggior parte degli utenti, questo kit è una scelta sensata:
Se stampate solo occasionalmente PLA glow decorativo, iniziate con un ugello temprato. Se volete realizzare supporti, dime o componenti in PA-CF, prevedete un investimento maggiore: ugello resistente, essiccazione, stampante chiusa e profilo regolato con cura.
PLA-CF è un buon primo filamento al carbonio. Ha una bella superficie opaca, è facile da stampare ed è adatto per coperture, dime, prototipi tecnici e componenti che devono essere rigidi. Utilizzate un ugello temprato, idealmente da 0,6 mm per una maggiore affidabilità.
PETG-CF è più pratico per i componenti che devono resistere a temperature leggermente più alte e a un utilizzo più impegnativo rispetto al PLA-CF. Prevedete un ugello temprato, l'essiccazione e una regolazione accurata del bridging.
PA-CF è un materiale tecnico per componenti funzionali, ma richiede la massima disciplina. Ha bisogno di essiccazione, di una stampante adatta, del piano corretto e di temperature stabili. Un ugello temprato o premium resistente è indispensabile.
Filamento glow non sembra un composito tecnico, ma il pigmento luminescente può consumare un ugello in ottone sorprendentemente in fretta. Per una stampa più grande o per un'intera bobina, utilizzate un ugello temprato.
Woodfill e metalfill vanno trattati come gli altri materiali caricati. Spesso sono utili un diametro dell'ugello maggiore, una velocità inferiore e un profilo regolato in base al marchio specifico.
L'ugello in ottone è eccellente per i materiali comuni, ma non è adatto alla stampa regolare di filamenti al carbonio e di altri filamenti abrasivi. Quando stampate PLA-CF, PETG-CF, PA-CF, glow, woodfill o materiali caricati con vetro, passate almeno a un ugello temprato.
Per la maggior parte delle stampanti domestiche e da laboratorio, la combinazione più pratica è un ugello temprato da 0,6 mm, una velocità conservativa, un flusso impostato correttamente e un filamento asciutto. Per la stampa frequente di compositi tecnici conviene utilizzare un ugello migliore, un alimentatore più resistente e un profilo dedicato per ogni materiale.
Il consiglio più importante è semplice: non scegliete il carbonio solo in base al nome. Prima valutate la plastica di base, poi l'abrasività, quindi l'ugello e solo alla fine la velocità. In questo modo otterrete pezzi che non solo hanno un bell'aspetto, ma mantengono anche le dimensioni e vengono stampati in modo ripetibile.