Spedizione gratuita da 1 999 Kč
Spedizione rapida
Negozio verificato
Migliaia di clienti


Spedizione gratuita da 1 999 Kč
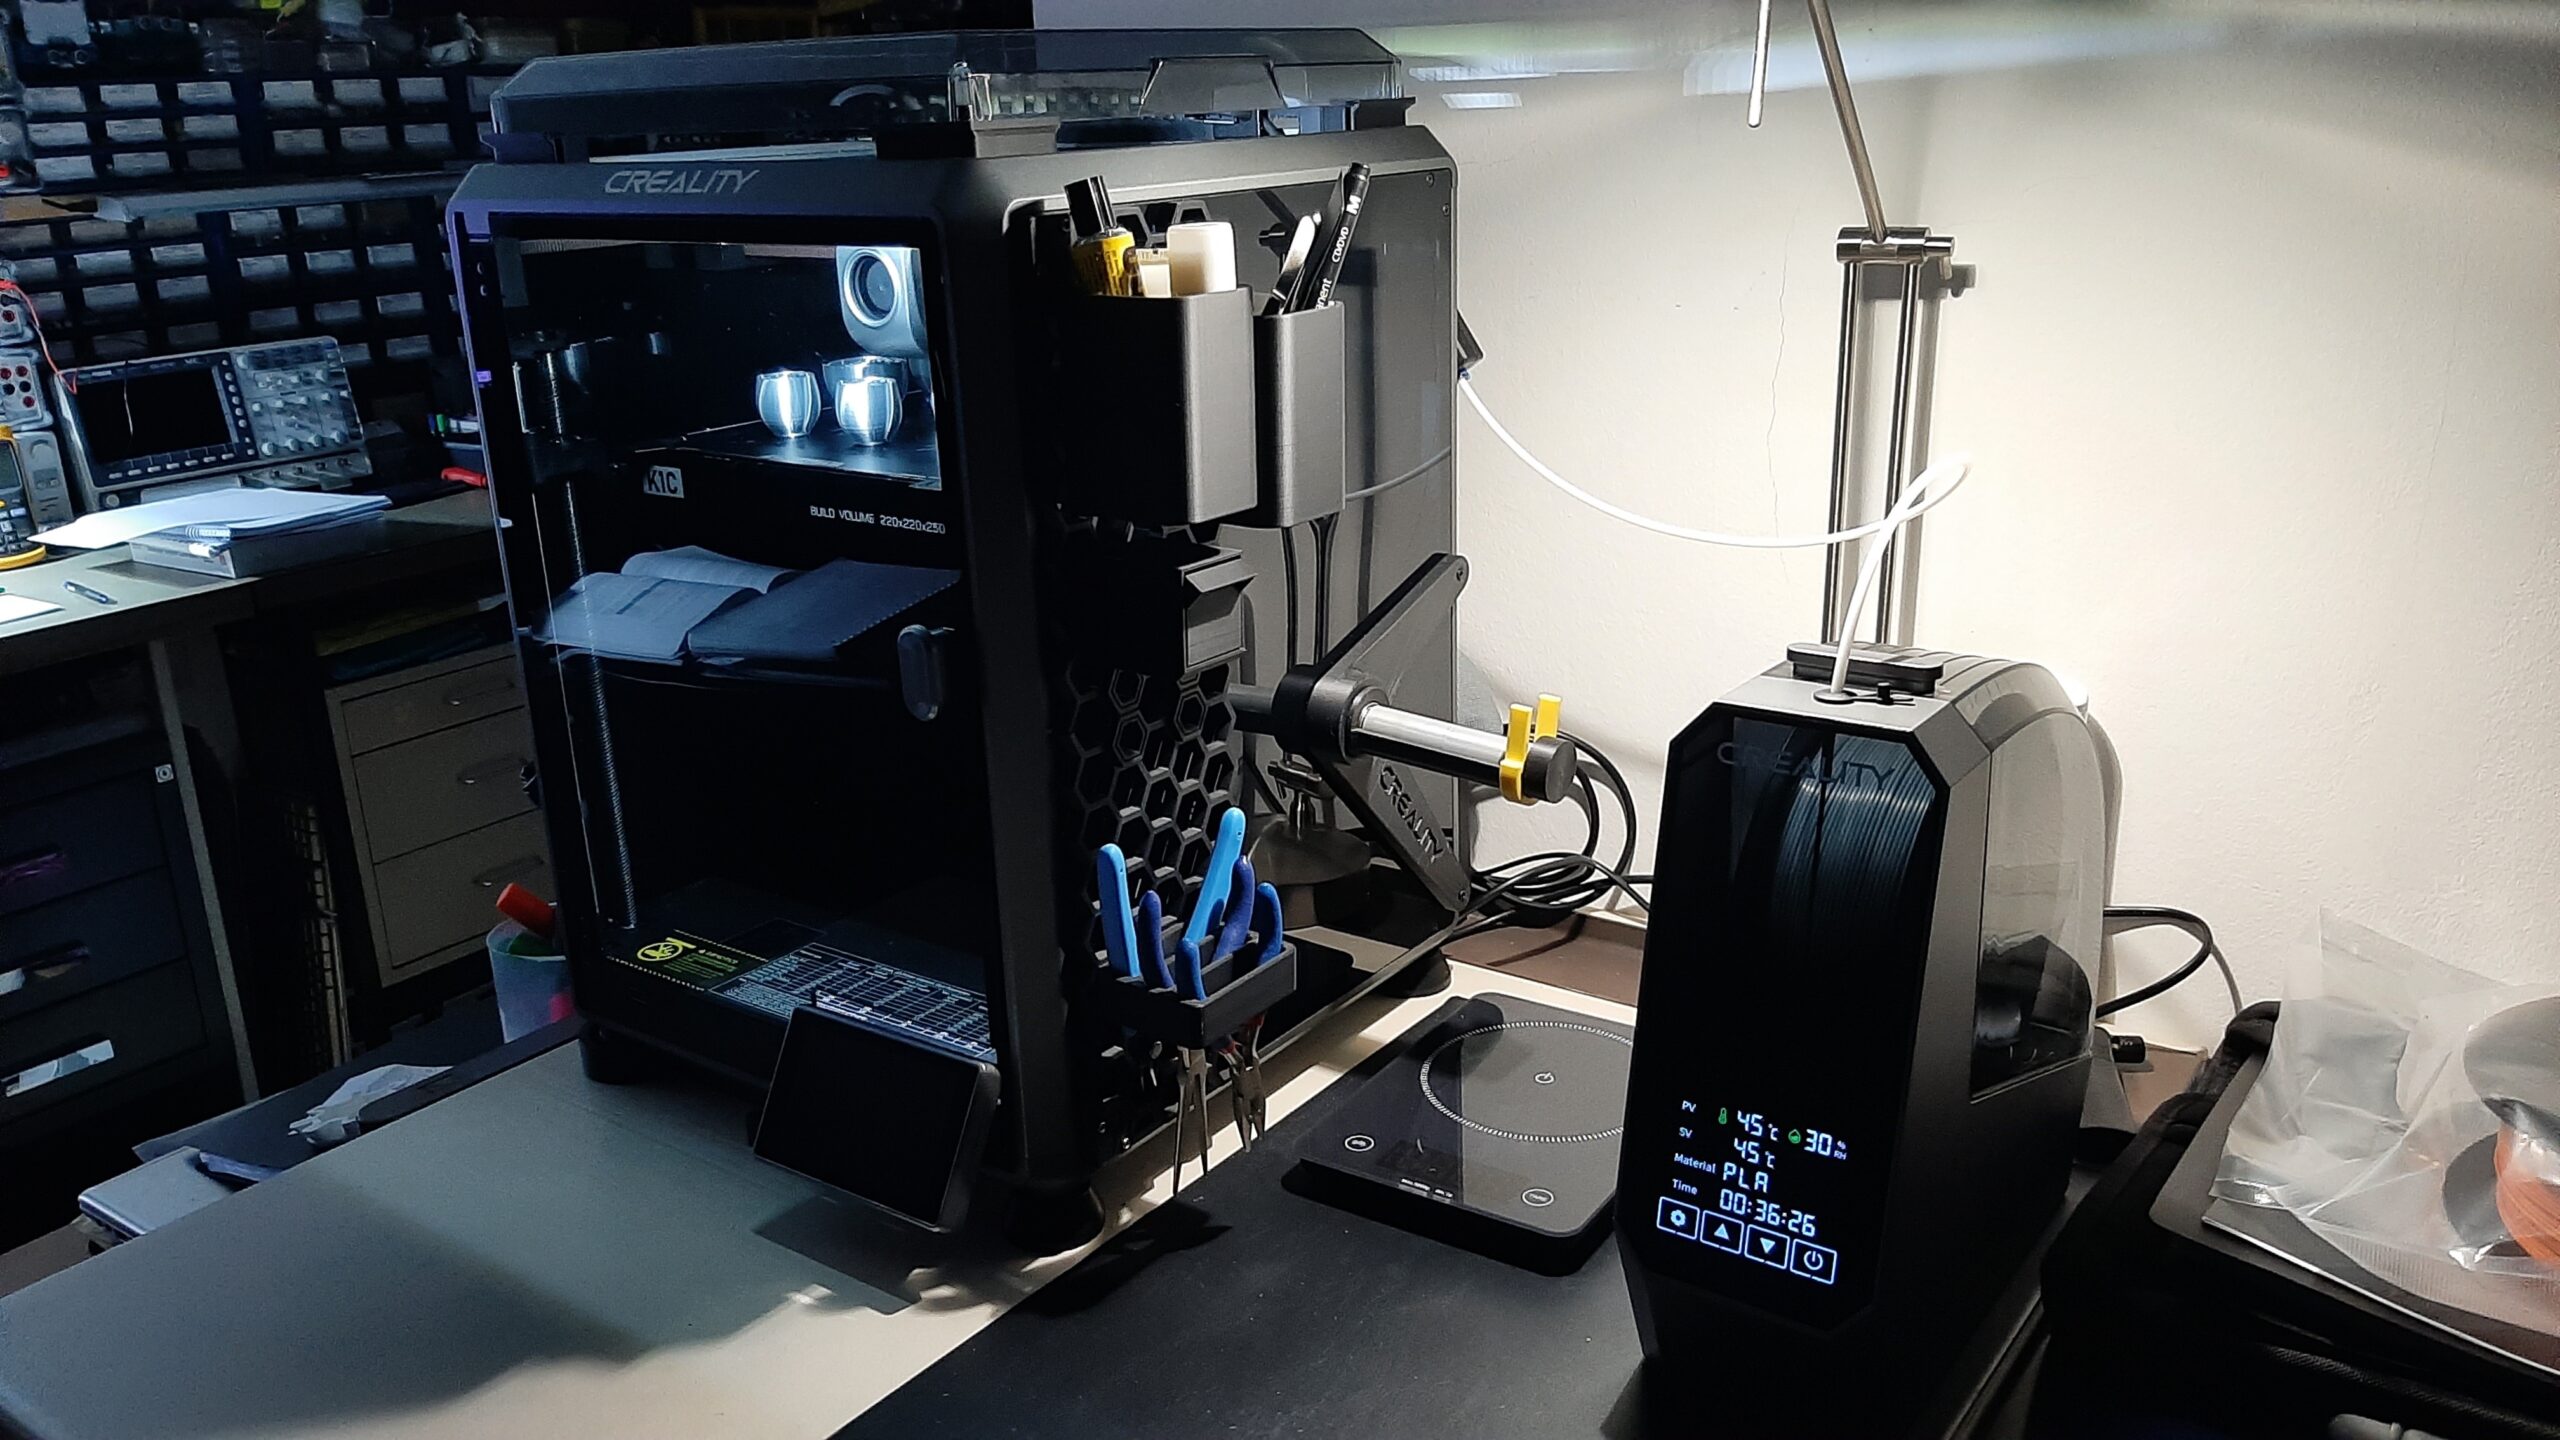
Il filamento umido non è una novità. Oggi però si manifesta più rapidamente e in modo più evidente. Le stampanti sono diventate più veloci, i profili comuni utilizzano portate maggiori e molti laboratori hobbistici non stampano più soltanto in PLA. PETG, TPU, nylon, materiali di supporto e compositi reagiscono all'umidità molto più sensibilmente del PLA comune, quindi un problema che in passato sembrava un semplice stringing oggi spesso significa una stampa a più parti rovinata durante la notte.
La buona notizia è che la soluzione non deve essere costosa. Alcuni utenti hanno bisogno soltanto di una conservazione adeguata: box richiudibili, sacchetti e gel di silice rigenerabile. Un essiccatore attivo ha senso quando si stampano materiali igroscopici, si lasciano le bobine aperte per periodi prolungati o si ha bisogno di un risultato affidabile su commissione.
La regola più importante è semplice: il drybox non è la stessa cosa di un essiccatore. Il drybox mantiene il filamento asciutto in buone condizioni. L'essiccatore attivo è in grado di rimuovere nuovamente l'umidità dal filamento che l'ha già assorbita.
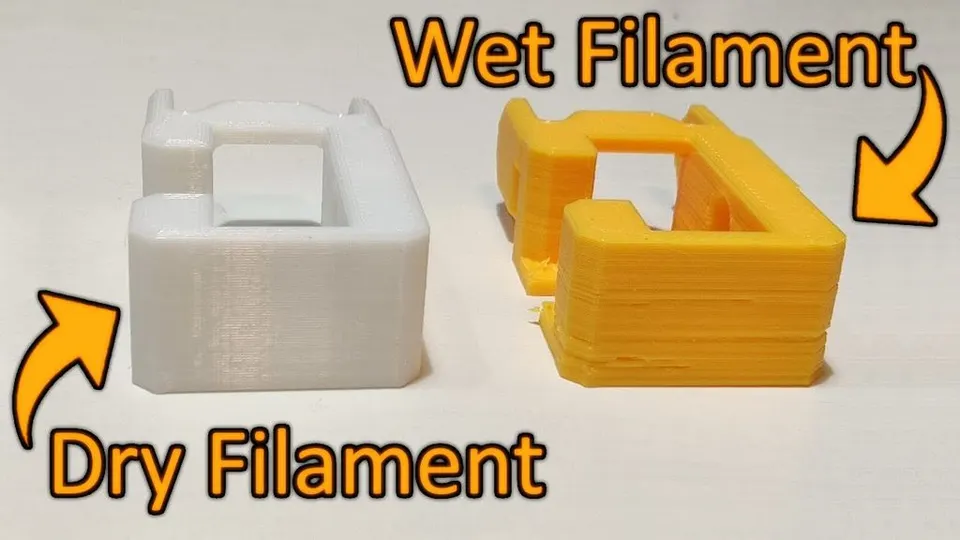
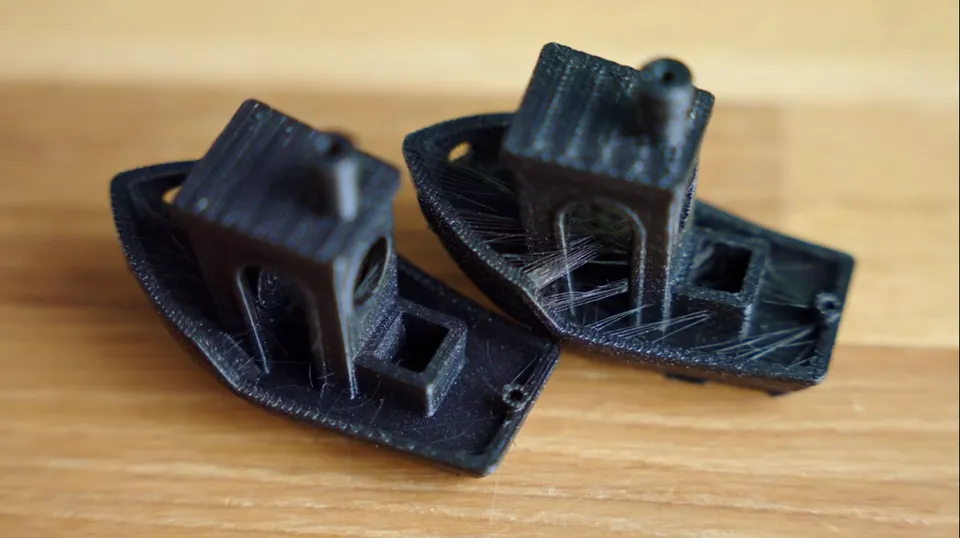
L'umidità nell'hotend si trasforma in vapore. Questo disturba il flusso della plastica fusa, crea piccole bolle e altera la pressione nell'ugello. Il risultato viene spesso confuso con una retrazione impostata male, una temperatura elevata o un raffreddamento insufficiente.
I segnali tipici sono:
Il test pratico è semplice: se lo stesso g-code stampava senza problemi il mese scorso e oggi, con la stessa bobina, improvvisamente produce fili, asciugate prima il filamento. Solo dopo regolate retrazione, temperatura e velocità.
Il PLA assorbe l'umidità più lentamente del PETG, del TPU o del nylon. Una bobina di PLA appena aperta di solito non necessita di un'essiccazione preventiva, se è stata conservata in un sacchetto con gel di silice e non si stampa in un ambiente estremamente umido.
Asciugate il PLA soprattutto quando la bobina è rimasta per settimane su uno scaffale aperto, ha iniziato a crepitare nell'estrusore o la stampa ha improvvisamente assunto una superficie ruvida. Un intervallo di lavoro sicuro è generalmente di circa 45-50 °C per 4-7 ore. Con il PLA non aumentate la temperatura solo per finire più rapidamente. Una temperatura eccessiva può ammorbidire il filamento sulla bobina, facendo incollare tra loro le singole spire e spostando il problema dalla qualità di stampa agli inceppamenti dell'alimentatore.
Per il PLA domestico comune, quindi, spesso è sufficiente: dopo la stampa, rimettere la bobina in un sacchetto richiudibile, aggiungere gel di silice essiccato e non lasciarla per tutta l'estate vicino a una finestra, in garage o in cantina.
Il PETG è un materiale in cui l'umidità si manifesta molto spesso. Lo scenario tipico è il seguente: stampate un supporto o una scatola e improvvisamente il modello è ricoperto di sottili fili, mentre aumentare la retrazione non serve. Se la bobina di PETG è rimasta aperta per più giorni o settimane, l'essiccazione è un primo passo più sensato rispetto a continuare a regolare il profilo.
Per il PETG, nella pratica, si utilizzano circa 55-65 °C per 6-8 ore. Per una stampa critica, per parti trasparenti o con un profilo veloce, conviene asciugare preventivamente. Il PETG asciutto offre un'estrusione più stabile, meno bolle e una migliore adesione degli strati.
Conservate il PETG in un box chiuso o in un sacchetto sottovuoto con gel di silice. Se stampate spesso in PETG, è comodo tenere una bobina attiva nel drybox con un passaggio per il tubo in PTFE e conservare separatamente le altre bobine.
Il TPU e gli altri materiali flessibili sono sensibili sia all'umidità sia alla meccanica di alimentazione. Quando il TPU è umido, non produce soltanto stringing. Spesso fa schiuma, perde l'aspetto uniforme, peggiora l'adesione tra gli strati e, con i materiali morbidi, la stampa può diventare complessivamente instabile.
Con il TPU prevedete un'essiccazione più frequente rispetto al PLA. L'intervallo tipico è circa 50-60 °C per 6-8 ore, a seconda della durezza specifica e delle raccomandazioni del produttore. Con i TPU morbidi non affrettatevi ad aumentare la temperatura, perché sia il filamento sia la bobina possono deformarsi.
Per le parti flessibili lunghe, l'ideale è stampare direttamente da un drybox o da un essiccatore con uscita per il filamento. In questo modo limitate la situazione in cui la prima ora va bene, ma alla fine della stampa il filamento ha già assorbito umidità dall'ambiente.
Il nylon è un'altra categoria. Assorbe rapidamente l'umidità e, nella pratica, può perdere qualità di stampa anche dopo un solo giorno in un ambiente aperto. Per parti funzionali, ingranaggi, supporti, attrezzature o prototipi tecnici, l'essiccazione del nylon è praticamente obbligatoria.
I valori comuni si aggirano intorno a 70-90 °C per 8-16 ore; per alcuni nylon possono essere anche più elevati, secondo la scheda tecnica del materiale. In questo caso non basta un normale box di plastica con gel di silice. Serve un essiccatore attivo che mantenga realmente la temperatura richiesta, disponga di circolazione dell'aria e supporti un funzionamento prolungato in sicurezza.
Dopo l'essiccazione, non stampate il nylon da una bobina aperta. L'ideale è stampare direttamente dall'essiccatore o da un drybox chiuso. Se dopo l'essiccazione appoggiate semplicemente la bobina su un supporto accanto alla stampante, perderete parte del lavoro prima ancora di terminare una stampa lunga.
Il drybox è un contenitore chiuso con guarnizione, gel di silice e, idealmente, un igrometro. È eccellente per conservare e stampare da una bobina già asciutta. È adatto a PLA, PETG e TPU, se il filamento non è già molto umido. Una soluzione economica può essere un robusto box di plastica con guarnizione, supporto per bobina, passaggio per PTFE e un sacchetto di gel di silice rigenerato.
L'essiccatore attivo aggiunge riscaldamento e circolazione dell'aria controllati. Questa è la differenza decisiva per PETG, TPU, nylon e materiali di supporto. Un buon essiccatore dispone di temperatura regolabile, timer, spazio per le comuni bobine da 1 kg e possibilità di stampare direttamente da esso. Per i materiali tecnici, controllate soprattutto la temperatura massima. Un essiccatore che si ferma a 55 o 60 °C può essere sufficiente per PLA e parte del PETG, ma non sarà ideale per il nylon.
Un AMS con essiccazione attiva combina l'alimentazione automatica di più materiali, la conservazione chiusa e l'essiccazione controllata. Nei sistemi moderni come AMS 2 Pro è importante considerare un limite pratico: una temperatura massima di essiccazione intorno a 65 °C è molto utile per PLA, PETG e alcuni materiali comuni, ma non è sufficiente per asciugare completamente tutti i filamenti tecnici. Per nylon, alcuni PA-CF, PC o materiali di supporto altamente esigenti può essere necessaria un'unità di essiccazione più potente.
Prima dell'acquisto verificate anche che la vostra specifica stampante, il firmware e l'alimentazione supportino lo scenario che desiderate utilizzare. Con alcune combinazioni potrebbe non essere possibile asciugare attivamente la stessa unità dalla quale state stampando. Questo non significa che il sistema sia inutile, ma che è necessario pianificare: una bobina può asciugarsi mentre la stampa procede da un'altra unità o da un supporto esterno.
Vi basta un drybox se stampate soprattutto in PLA, consumate rapidamente le bobine e dopo la stampa le riponete in un sacchetto o box chiuso. Il drybox è anche un buon primo passo per il PETG, se non realizzate stampe su commissione e potete eventualmente asciugare la bobina altrove prima di una stampa critica.
Valutate un essiccatore attivo se:
Per un piccolo laboratorio è sensata una combinazione: uno o due essiccatori attivi per preparare il materiale e diversi drybox passivi per conservare le bobine già aperte. È più economico e pratico che acquistare un sistema di essiccazione attiva per ogni bobina.
In inverno l'aria degli ambienti interni è spesso più secca, ma prestate attenzione a cantine, garage e magazzini non riscaldati. In estate e con il clima piovoso, i problemi con PETG, TPU e nylon si presentano più spesso. Per questo conviene adottare una semplice routine.
Con il PLA controllate soprattutto fragilità e superficie. Se la bobina è rimasta aperta per più di un mese, sottoponetela a una breve essiccazione prima di una stampa importante. Con il PETG asciugate prima di una stampa lunga o estetica, se la bobina è rimasta aperta per più di una settimana. Asciugate il TPU prima di ogni sessione di stampa importante. Asciugate sempre il nylon e stampate direttamente da un ambiente chiuso.
Rigenerate regolarmente il gel di silice. Il gel di silice con indicatore è pratico perché permette di vedere quando è saturo. Considerate l'igrometro nel box come uno strumento indicativo, non come un dispositivo da laboratorio. Se il box mostra un'umidità elevata per periodi prolungati, sostituite la guarnizione, aggiungete gel di silice fresco o riducete il volume del box.
| Materiale | Quando asciugare | Essiccazione indicativa | Conservazione consigliata |
|---|---|---|---|
| PLA | In caso di crepitii, fragilità o superficie peggiorata | 45-50 °C, 4-7 h | Sacchetto o box con gel di silice |
| PETG | In caso di stringing, dopo una lunga apertura, prima di una stampa critica | 55-65 °C, 6-8 h | Drybox o sacchetto sottovuoto |
| TPU | Prima di una stampa lunga, in caso di formazione di schiuma e filamenti | 50-60 °C, 6-8 h | Drybox con stampa attraverso un passaggio per PTFE |
| Nylon | Praticamente sempre prima della stampa | 70-90 °C, 8-16 h | Stampa direttamente dall'essiccatore o da un box chiuso |
Se prendete questi valori come punto di partenza e non come una regola assoluta, eviterete la maggior parte dei problemi. Un filamento specifico può avere limiti diversi in base alla miscela, al colore, agli additivi e al tipo di bobina. Per i materiali tecnici più costosi, attenetevi sempre alle indicazioni del produttore.
Il primo errore è asciugare a una temperatura eccessiva. Una temperatura più alta non significa necessariamente un risultato migliore. Con il PLA può rovinare l'intera bobina, con il TPU causare deformazioni e, nel caso delle bobine di plastica, creare problemi prima ancora che al materiale stesso.
Il secondo errore è credere che il gel di silice asciughi il filamento bagnato. Il gel di silice riduce l'umidità dell'aria nel box, ma senza calore e tempo non rimuove in modo affidabile l'umidità contenuta nel materiale.
Il terzo errore è regolare lo slicer prima dell'essiccazione. Se il filamento è umido, aumentare la retrazione maschera soltanto la causa. Con il PETG è facile così ritrovarsi con un profilo che funziona solo per caso e che la volta successiva sarà nuovamente errato.
Il quarto errore è conservare il filamento all'aperto dopo l'essiccazione. Se asciugate la bobina e la lasciate per una settimana sul supporto, dovrete ricominciare da capo. Essiccazione e conservazione devono funzionare come un unico processo.
Se stampate soprattutto in PLA e occasionalmente in PETG, acquistate prima dei buoni box richiudibili, del gel di silice e un igrometro. Se stampate spesso in PETG, aggiungete un essiccatore attivo con la possibilità di stampare dal box. Se utilizzate TPU o nylon, l'essiccatore attivo non è più una comodità, ma parte integrante della preparazione del materiale.
Un AMS con essiccazione attiva è più utile agli utenti che vogliono combinare più colori o materiali e, allo stesso tempo, tenere le bobine in un ambiente più controllato. Non consideratelo però un sostituto universale di un essiccatore potente per tutti i materiali tecnici. È un sistema molto pratico per la stampa quotidiana, mentre nylon e compositi più esigenti meritano ancora un'attenzione specifica.


