Doprava zdarma od 1 999 Kč
Rychlá expedice
Ověřený obchod
Tisíce zákazníků


Doprava zdarma od 1 999 Kč
La scelta del filamento non riguarda solo il colore e il prezzo. Lo stesso modello realizzato in PLA, PETG e ASA può comportarsi in modo completamente diverso: uno avrà dettagli splendidamente definiti, il secondo sopravvivrà a una caduta dal tavolo e il terzo resisterà all'estate sul balcone. La regola più rapida è: scegliete il PLA per una stampa facile e bella, il PETG per le parti funzionali di uso comune e l'ASA per i componenti da esterno o sottoposti al calore.
Di seguito trovate un confronto pratico senza teoria superflua. Considerate i valori come indicativi, perché la marca specifica, gli additivi, il colore del filamento e le impostazioni della stampante possono modificare il risultato. Tuttavia, vi aiuteranno a scegliere il materiale prima di perdere diverse ore stampando il pezzo sbagliato.
| Necessità | Scelta migliore | Perché |
|---|---|---|
| Prime stampe, decorazioni, statuette, prototipi | PLA | È il più facile da stampare, mantiene la forma e presenta deformazioni minime. |
| Supporti, coperture, componenti da officina, parti sottoposte a urti | PETG | È più tenace del PLA, aderisce meglio tra gli strati e sopporta temperature più elevate. |
| Supporti da esterno, componenti per auto lontani da temperature estreme, coperture esposte al sole | ASA | Offre un'elevata resistenza ai raggi UV, agli agenti atmosferici e al calore. |
| Dettagli fini e bordi netti | PLA | Di solito cola meno e produce meno stringing rispetto al PETG. |
| Grande componente tecnico senza stampante chiusa | PETG | L'ASA tende a deformarsi nei pezzi più grandi senza camera chiusa. |
| Componente esposto direttamente al sole estivo | ASA | Il PLA si ammorbidisce troppo presto, il PETG è migliore, ma l'ASA è più sicuro. |
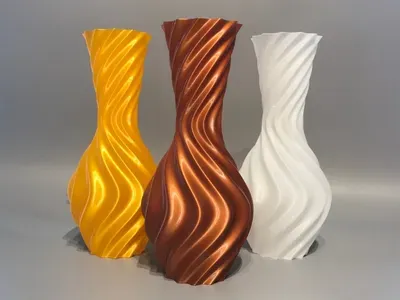
Il PLA è il materiale che consiglierei a ogni principiante come prima bobina. Si stampa a temperature più basse, ha un ritiro ridotto e, su un piano preparato correttamente, di solito aderisce senza problemi. Per questo è adatto a decorazioni, statuette, vasi, sagome, prototipi, contenitori organizzatori, supporti da tavolo o parti per le quali l'aspetto è più importante della resistenza meccanica a lungo termine.
Le impostazioni tipiche sono circa 190-230 °C sull'ugello e 50-60 °C sul piano. Nelle stampanti moderne spesso è sufficiente un profilo nello slicer e un controllo di base del primo strato. Il PLA è inoltre ottimo per verificare rapidamente le dimensioni: stampate un prototipo, provate il montaggio, modificate il modello e solo dopo stampate il pezzo finale con un materiale più resistente.
Il punto debole del PLA sono il calore e la fragilità. In auto, dietro una finestra o su una superficie nera esposta al sole, il pezzo può iniziare a deformarsi già a temperature che non sono affatto estreme per una persona. Il PLA spesso si rompe in modo netto invece di piegarsi. Questo non è un problema per una decorazione, ma lo è per un fermo, una cerniera o un supporto soggetto a urti.
Esempio pratico: una copertura per l'elettronica in ambienti interni, un supporto per cavi vicino al computer o un elegante piedistallo per una statuetta sono progetti ideali per il PLA. Un supporto per fotocamera da bicicletta, una clip per auto o una staffa da esterno non sono invece adatti.
Il PETG è un buon compromesso tra facilità di stampa e resistenza. Rispetto al PLA, è generalmente più tenace, meno fragile e sopporta meglio gli urti. Offre inoltre una migliore resistenza all'umidità e alle sostanze chimiche presenti negli ambienti comuni. Per questo è apprezzato per supporti, coperture, scatole, utensili da officina, distanziatori, supporti per sensori, dime di montaggio o componenti in plastica sostitutivi per la casa.
Le impostazioni tipiche si aggirano spesso intorno a 220-250 °C sull'ugello e 70-90 °C sul piano. Alcune marche e alcuni profili ad alta velocità possono richiedere temperature più elevate. Il PETG preferisce una superficie di stampa pulita e scelta correttamente. Su PEI liscio può aderire fin troppo saldamente, perciò spesso si utilizza uno strato separatore secondo le raccomandazioni del produttore del piano. Sulle piastre testurizzate il lavoro è generalmente più semplice, ma il primo strato rimane decisivo.
Il PETG può produrre stringing. Se sulla stampa sono presenti sottili fili tra le parti del modello, controllate soprattutto l'asciugatura del filamento, la temperatura dell'ugello, la retrazione e la velocità degli spostamenti. Il PETG umido si riconosce dal crepitio durante la stampa, dalla superficie peggiore, dalle bolle e dalla maggiore quantità di filamenti. Conviene conservare la bobina in un sacchetto o in una scatola con gel di silice e, per i pezzi più impegnativi, asciugarla prima della stampa.
A differenza del PLA, il PETG è più adatto ai pezzi che devono flettersi leggermente. Proprio questa moderata elasticità è un vantaggio per le coperture a scatto e i supporti. Non è però ideale per dettagli molto fini e spigoli netti, perché la superficie può essere più lucida e i bordi meno definiti rispetto al PLA.
Esempio pratico: un supporto per utensili in officina, una copertura per un sensore dell'acquario, un distanziatore, una scatola per l'elettronica o una dima di montaggio più robusta sono progetti tipici per il PETG. Se il pezzo deve rimanere all'esterno per molti mesi al sole, prendete piuttosto in considerazione l'ASA.
L'ASA è un materiale tecnico simile all'ABS, ma con una migliore resistenza ai raggi UV. È indicato quando il PLA si ammorbidirebbe e il PETG soffrirebbe nel tempo a causa del sole. È adatto a supporti da esterno, coperture, componenti per il giardino, parti per impianti fotovoltaici, coperture per tetti, elementi per modelli utilizzati all'aperto o componenti tecnici che devono sopportare meglio il calore.
Le impostazioni tipiche sono circa 250-270 °C sull'ugello e 90-110 °C sul piano. Con l'ASA è fondamentale un ambiente caldo e stabile. I pezzi piccoli a volte riescono anche su una stampante aperta, ma i componenti più grandi senza camera spesso si crepano, si staccano agli angoli o si deformano. Una stampante chiusa, il brim, una superficie di stampa adatta e un raffreddamento più lento aumentano notevolmente le probabilità di successo.
Durante la stampa, l'ASA rilascia fumi, quindi non è adatto a un piccolo ambiente non ventilato. L'ideale è una stampante chiusa con filtrazione oppure una buona ventilazione dopo il completamento della stampa. Allo stesso tempo, è necessario evitare correnti d'aria direttamente sul modello, perché aumentano il rischio di deformazioni. Questa è una differenza frequente rispetto al PLA: con l'ASA non si controlla solo la temperatura dell'ugello, ma l'intero regime termico intorno alla stampa.
Un ulteriore vantaggio dell'ASA è la possibilità di rifinitura della superficie. Può essere levigato, incollato e lisciato con acetone, se sapete cosa state facendo e lavorate in sicurezza. Per una scelta ordinaria in un e-commerce, però, la domanda più importante è semplice: il pezzo resterà a lungo all'aperto o vicino a una fonte di calore? Se sì, l'ASA è spesso la risposta corretta.
Esempio pratico: è meglio stampare in ASA un supporto per sensore su una facciata, una copertura per telecamera da esterno, un adattatore per attrezzature da giardino o una copertura destinata a un luogo soleggiato, anziché in PLA. Per una copertura ampia e piatta, tuttavia, mettete in conto una camera chiusa e un test di adesione.
Il PLA è il più semplice. Il PETG è comunque gestibile, ma richiede un controllo migliore del primo strato, dell'umidità e dello stringing. L'ASA è il più impegnativo, soprattutto a causa del ritiro, della deformazione e della necessità di un calore stabile.
Ordine per un principiante: PLA, PETG, ASA.
Il PLA è il più debole. Per i pezzi in ambienti interni caldi può ancora essere sufficiente, ma in auto o al sole si rischia la deformazione. Il PETG è nettamente migliore e sufficiente per molti componenti pratici. L'ASA offre prestazioni ancora superiori e mantiene meglio la forma in ambienti in cui il PLA si sarebbe già ammorbidito.
Ordine per il calore: ASA, PETG, PLA.
Per un utilizzo esterno a breve termine il PETG può funzionare, ma per un'esposizione prolungata al sole è preferibile l'ASA. Utilizzate il PLA all'esterno solo per oggetti in cui non siano un problema un invecchiamento più rapido, la deformazione o la sostituzione del pezzo.
Ordine per l'esterno: ASA, PETG, PLA.
Il PLA è rigido e mantiene bene le dimensioni, ma è più fragile. Il PETG è più tenace e spesso migliore per i componenti che devono flettersi leggermente o assorbire un urto. L'ASA è adatto ai componenti tecnici, soprattutto se alle sollecitazioni meccaniche si aggiungono il calore o un ambiente esterno.
Per i carichi puramente meccanici, però, non dimenticate l'orientamento degli strati, il numero di perimetri, il riempimento e la struttura del modello. Un pezzo in ASA progettato male può rompersi prima di un pezzo in PETG progettato bene.
Scegliete il PLA. Risparmierete tempo, la stampa sarà più tranquilla e la superficie generalmente più bella. Se desiderate una variante più resistente, prendete in considerazione il PLA+ o il PLA tenace, ma non utilizzatelo comunque come materiale per temperature elevate.
Iniziate con il PETG. È più pratico del PLA quando il pezzo può occasionalmente ricevere un urto, sostenere un carico o entrare in contatto con l'umidità. Il PLA ha senso solo se desiderate una stampa il più semplice possibile e sapete che il pezzo non sarà sottoposto a sollecitazioni.
Prestate attenzione. L'abitacolo dell'auto può riscaldarsi moltissimo al sole. Il PLA non è adatto. Il PETG può essere sufficiente per componenti meno critici e lontani dal calore diretto, ma per una maggiore riserva termica scegliete l'ASA. Per i componenti che potrebbero influire sulla sicurezza, è meglio non utilizzare la stampa 3D senza progettazione e test professionali.
Scegliete l'ASA, se disponete di una stampante in grado di stamparlo in modo affidabile. In caso contrario, il PETG può essere una soluzione temporanea o meno impegnativa, ma considerate una riserva inferiore al sole e ai raggi UV.
Il PETG è generalmente un punto di partenza migliore del PLA, perché si rompe meno facilmente. Con l'ASA dipende dalla forma, dalla direzione degli strati e dall'ambiente di utilizzo. Se avete bisogno di una vera flessibilità, cercate piuttosto il TPU, non PLA, PETG o ASA.
Il primo errore è stampare tutto in PLA solo perché è piacevole da stampare. Sul tavolo il PLA è eccellente, ma all'esterno e in auto raggiunge rapidamente i suoi limiti.
Il secondo errore è passare direttamente all'ASA senza una stampante preparata. L'ASA non è semplicemente un PLA più resistente. Richiede calore, adesione, ventilazione e pazienza. Se avete una stampante aperta e dovete stampare un pezzo grande e piatto, il PETG può essere una scelta più realistica.
Il terzo errore è ignorare l'umidità. Sia il PETG sia l'ASA possono assorbire umidità e poi stampare peggio. Quando un nuovo profilo inizia improvvisamente a produrre bolle, filamenti e una superficie ruvida, non cercate il problema solo nello slicer.
Il quarto errore è affidarsi al materiale invece che al progetto. Per un pezzo resistente spesso aiutano più perimetri, angoli arrotondati, una superficie di appoggio maggiore, il corretto orientamento degli strati e rinforzi locali. Il materiale è solo una parte del risultato.
Iniziate chiedendovi dove verrà utilizzato il pezzo. Interni e aspetto estetico significano PLA. Funzione ordinaria, umidità e urti significano PETG. Sole, esterni e temperature elevate significano ASA.
Poi stampate un piccolo test. Per i componenti tecnici conviene stampare solo la parte critica: la clip, il foro, la filettatura, il fermo o l'angolo di una copertura grande. Verificherete le dimensioni e il comportamento del materiale in poche decine di minuti, invece che dopo una stampa di otto ore.
Infine, perfezionate il profilo in base al materiale. Con il PLA controllate il raffreddamento e il primo strato. Con il PETG gestite l'umidità, lo stringing e il distacco dal piano. Con l'ASA occupatevi della camera, del brim, dell'assenza di correnti d'aria e di una ventilazione sicura.
Il PLA è la scelta migliore quando desiderate una stampa facile, una bella superficie e un risultato rapido. Il PETG è un materiale universale per le parti funzionali che devono durare più di una decorazione. Scegliete l'ASA quando il pezzo sarà esposto all'ambiente esterno, ai raggi UV o a temperature elevate.
Se non siete sicuri, utilizzate il PLA per il prototipo, il PETG per la prima versione funzionale e l'ASA per il componente finale da esterno. In questo modo ridurrete il rischio di una stampa fallita e non utilizzerete inutilmente un materiale più impegnativo dove non vi servono i suoi vantaggi.


