Spedizione gratuita da 1 999 Kč
Spedizione rapida
Negozio verificato
Migliaia di clienti


Spedizione gratuita da 1 999 Kč
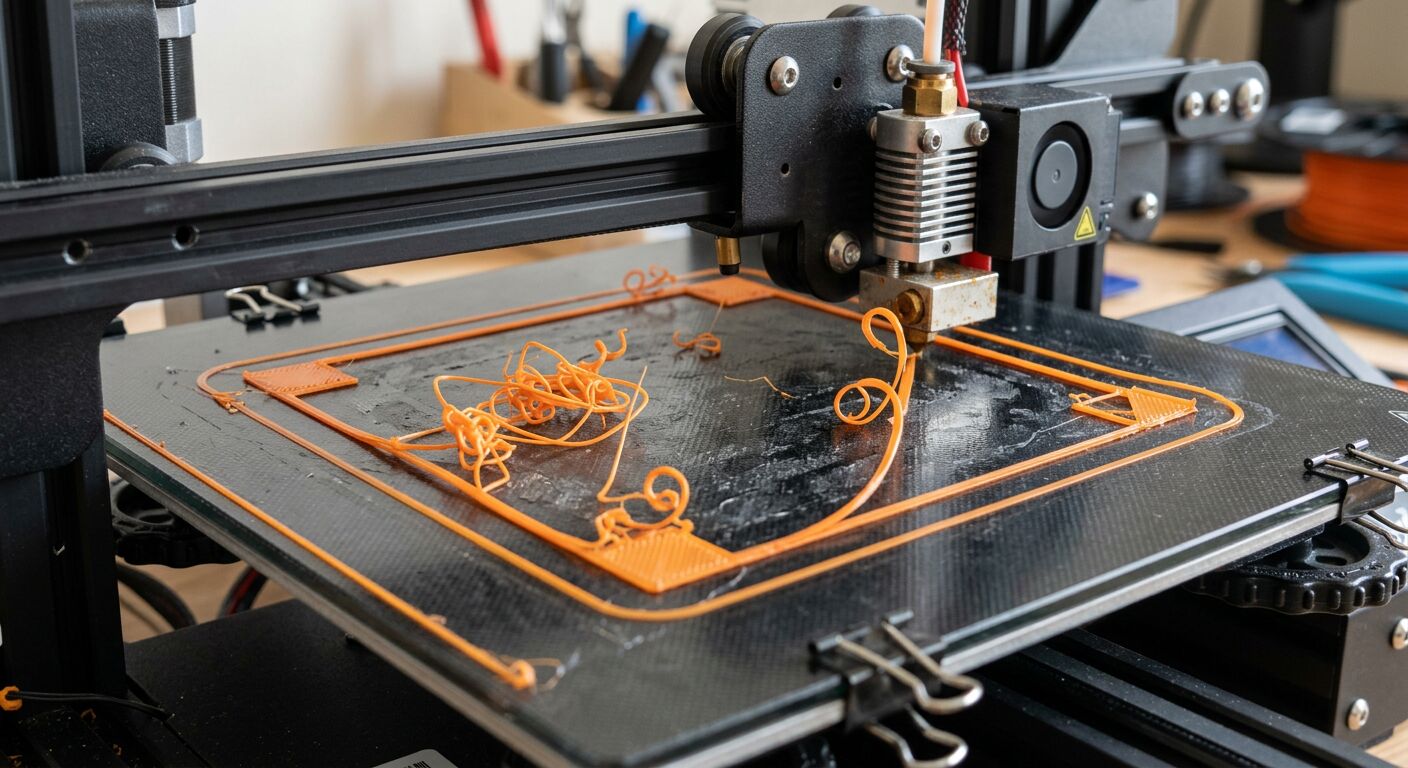
Chiunque stampi con una stampante 3D FDM prima o poi si trova davanti allo stesso scenario: il modello appare perfetto nello slicer, la stampante parte senza protestare, ma il risultato presenta angoli sollevati, filamenti tra le parti, layer spostati o pareti fragili. La buona notizia è che la maggior parte degli errori di stampa 3D ha cause piuttosto chiare e può essere risolta in modo sistematico.
La regola più importante è: non cambiate cinque cose contemporaneamente. Modificate un solo valore, stampate un breve test e annotate il risultato. Altrimenti non capirete cosa ha davvero aiutato.
Prima di iniziare a ottimizzare il profilo, rispondete a tre domande:
Se l'errore inizia sul primo layer, controllate innanzitutto il piano, la calibrazione Z e l'adesione. Se compare solo dopo un po' di tempo, i principali sospettati sono la temperatura, le correnti d'aria, la meccanica, l'ostruzione dell'ugello o la qualità del filamento.
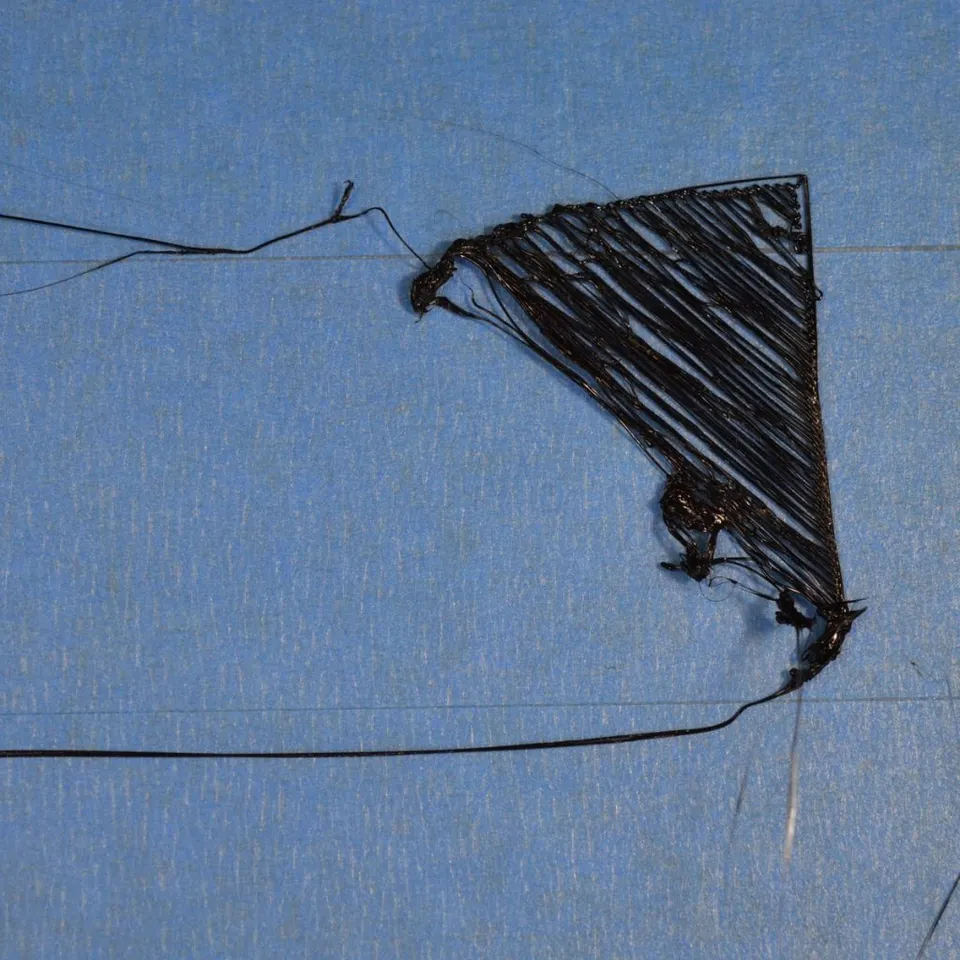
Un primo layer difettoso è la causa più comune di una stampa non riuscita. Si manifesta quando le linee non aderiscono al piano, vengono trascinate dall'ugello, si formano degli spazi vuoti o il pezzo si stacca dopo pochi minuti.
Per prima cosa pulite il piano di stampa. Il grasso delle dita è sufficiente per far aderire molto peggio PLA o PETG. Con i comuni piani in PEI sono utili acqua calda con una goccia di detergente per piatti, un risciacquo accurato e l'asciugatura con un panno pulito. Usate l'alcol isopropilico in base al tipo di superficie e alle indicazioni del produttore. Non utilizzate sostanze chimiche aggressive senza verificare: potreste danneggiare alcune superfici speciali.
Controllate poi l'altezza del primo layer. Se l'ugello è troppo alto, le linee sono rotonde e tra loro rimangono degli spazi. Se è troppo basso, il materiale viene spinto ai lati, la superficie è ruvida e l'estrusore può fare clic. Un primo layer corretto è leggermente schiacciato: le singole linee si uniscono, ma non vengono solcate dall'ugello.
È utile anche rallentare il primo layer. Per i pezzi problematici impostate il primo layer a circa 15-30 mm/s, aggiungete un brim e verificate la temperatura corretta del piano per il materiale utilizzato.
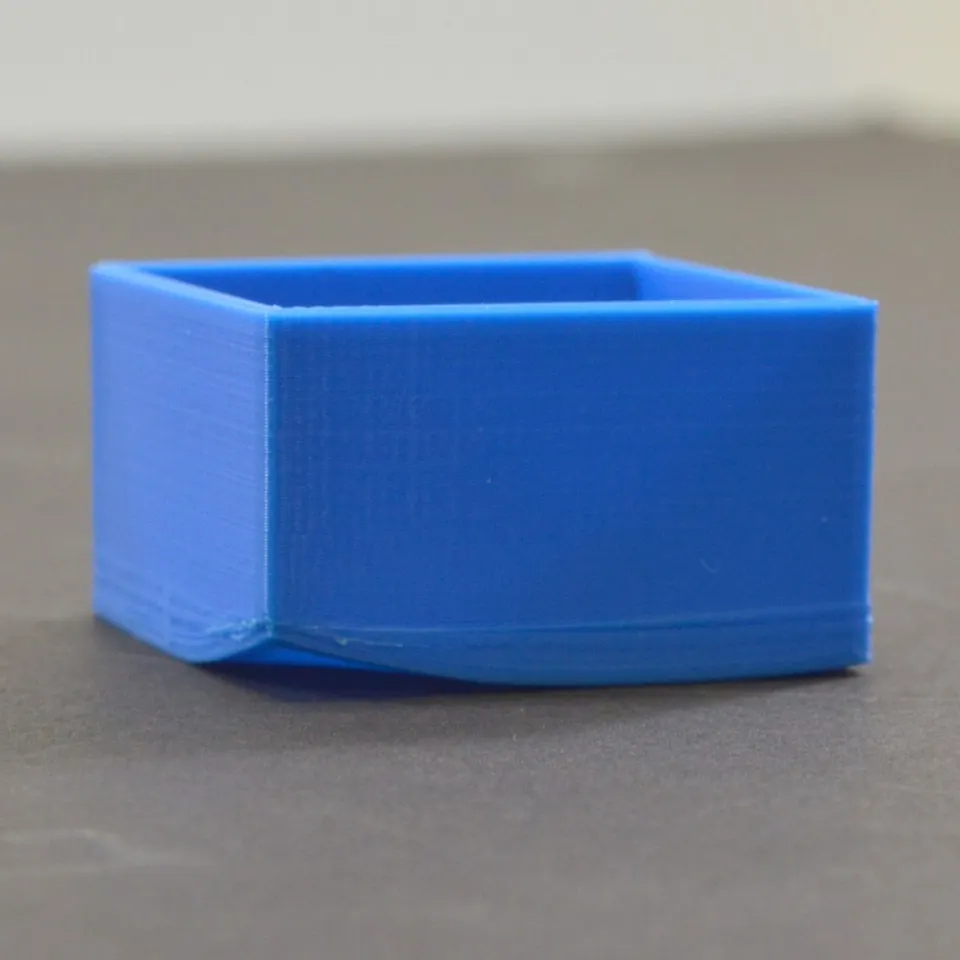
Il warping si verifica perché il materiale si contrae durante il raffreddamento. In genere si sollevano gli angoli delle superfici grandi, il pezzo si deforma e, nei casi peggiori, si stacca completamente. È particolarmente comune con ABS, ASA, nylon e pezzi PETG di grandi dimensioni, ma può comparire anche con PLA se il piano è sporco o il modello aderisce solo con una superficie ridotta.
Iniziate dall'adesione: piano pulito, primo layer corretto, temperatura adeguata del piano e brim. Per i pezzi grandi è utile un brim più largo, da 5 a 10 mm. Se stampate un materiale sensibile al ritiro, limitate le correnti d'aria e il raffreddamento intenso. Una finestra aperta, l'aria condizionata o un ventilatore vicino alla stampante possono rovinare anche una stampa altrimenti configurata correttamente.
Con ABS e ASA è spesso necessario un ambiente chiuso con una temperatura ambiente più alta e stabile. Con PLA, invece, un ambiente chiuso troppo caldo può causare l'ammorbidimento del filamento nell'estrusore, quindi è importante distinguere tra i diversi materiali. Se il pezzo si deforma ripetutamente, provate a cambiare l'orientamento del modello, a dividerlo in parti più piccole o a scegliere un materiale con un ritiro minore.
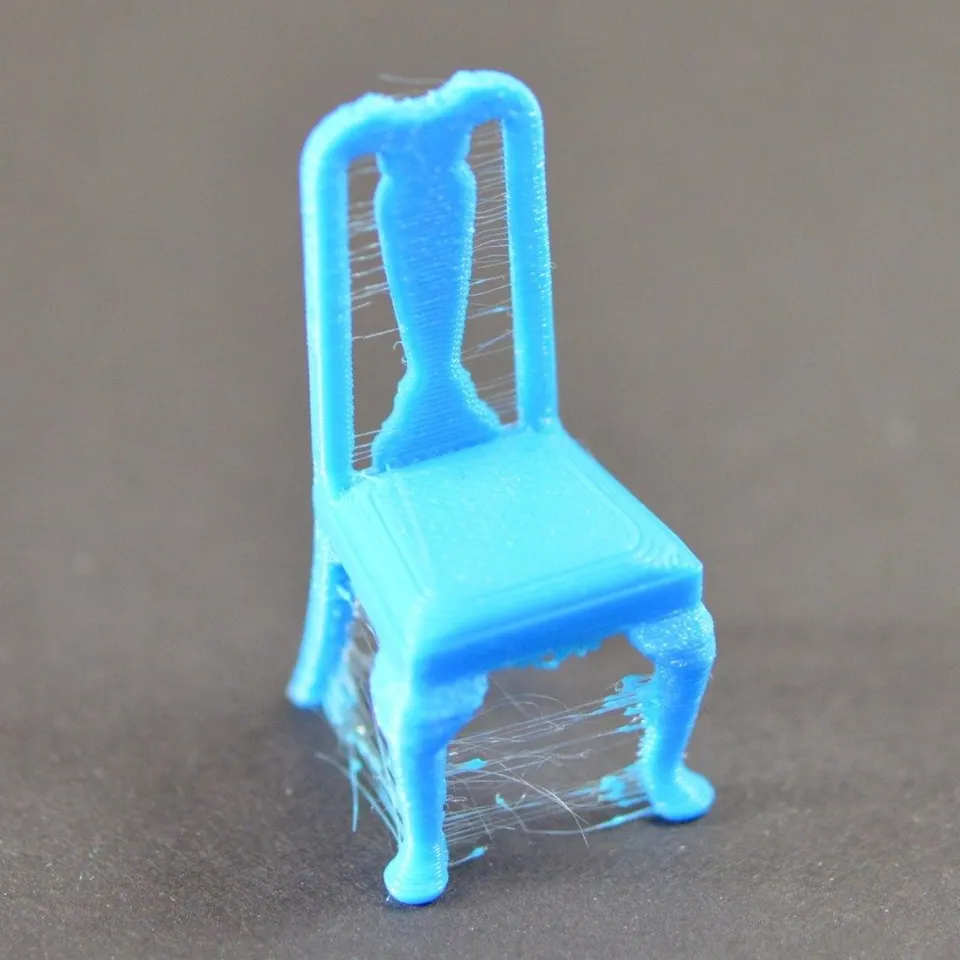
Lo stringing appare come sottili fili tra torrette, bordi o parti separate della stampa. Si verifica quando il materiale continua a fuoriuscire dall'ugello durante gli spostamenti.
Per prima cosa riducete la temperatura a piccoli incrementi, ad esempio di 5 °C. Una temperatura troppo alta migliora il flusso del materiale, ma aumenta anche la fuoriuscita dall'ugello. Poi regolate la retrazione. Con un estrusore direct drive le retrazioni sono generalmente più brevi, mentre con un sistema Bowden sono più lunghe. Non esagerate: una retrazione troppo lunga o troppo veloce può causare la limatura del filamento, ostruzioni o un'estrusione irregolare.
Il filamento umido ha una grande influenza. PETG, TPU e nylon possono assorbire l'umidità più rapidamente di quanto si pensi. Se la stampa scoppietta, sibila, la superficie è ruvida e allo stesso tempo c'è molto stringing, asciugate il filamento. Conservarlo in una scatola chiusa con gel di silice è una prevenzione economica.
Nello slicer è inoltre utile impostare gli spostamenti in modo che l'ugello non attraversi inutilmente i contorni visibili, attivare la pulizia durante la retrazione e verificare che l'ugello non sia ricoperto esternamente di vecchio materiale.
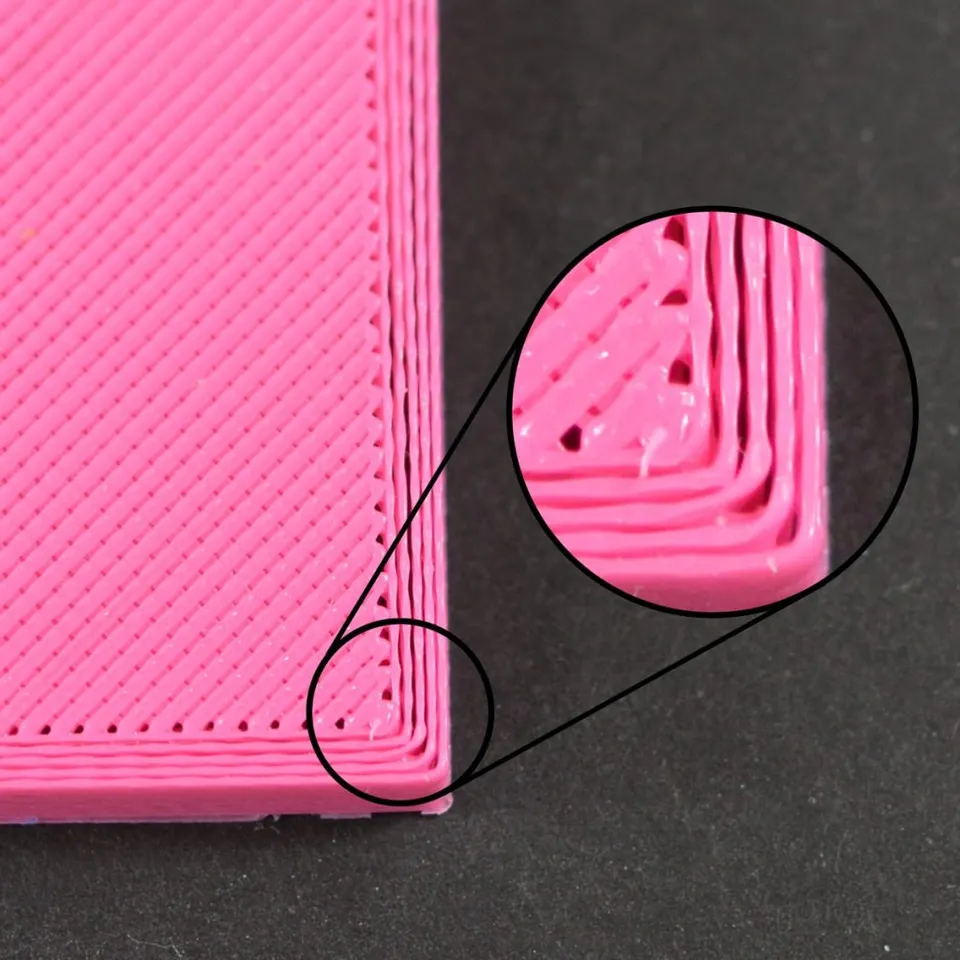
La sottoestrusione significa che la stampante estrude meno plastica del necessario. Si riconosce dagli spazi tra i perimetri, dal top layer rado, dalle linee interrotte, dalle pareti fragili o dai clic dell'estrusore.
Procedete dalle verifiche più semplici a quelle più complesse. Controllate che la bobina si svolga liberamente e che il filamento non sia incrociato. Osservate la ruota di trascinamento dell'estrusore per verificare che non sia ostruita dalla polvere del filamento. Verificate che il filamento passi senza resistenza attraverso la guida e che il tubo PTFE non sia danneggiato.
Un'altra parte sospetta è l'ugello. Un ugello parzialmente ostruito può stampare normalmente per un po' e poi produrre linee sottili o interrotte. Sono utili la pulizia, il cold pull o la sostituzione dell'ugello. Se stampate materiali abrasivi, come filamenti con fibra di carbonio o effetto glow, un comune ugello in ottone può usurarsi rapidamente.
Controllate anche lo slicer. Una temperatura troppo bassa, una velocità troppo alta, un'altezza layer eccessiva o un flusso irrealistico per il determinato hotend fanno sì che la stampante non riesca a fondere il materiale abbastanza velocemente. Con un ugello comune da 0,4 mm mantenete la larghezza di estrusione e l'altezza layer entro limiti ragionevoli. Se volete stampare più velocemente, aumentate la temperatura con cautela e osservate la qualità della superficie.
La sovraestrusione è il problema opposto: c'è troppo materiale. La superficie è ruvida, gli angoli sono gonfi, i top layer presentano solchi e il primo layer può allargarsi ai lati. Una manifestazione tipica è il piede d'elefante, cioè il bordo inferiore allargato del modello.
Per prima cosa verificate che il primo layer non sia schiacciato eccessivamente. Spesso si riduce lo Z per far aderire meglio la stampa, ma in questo modo si deformano le dimensioni inferiori. Controllate poi il flusso nello slicer. Con un filamento nuovo conviene stampare un semplice test del flusso e regolare il flow multiplier a piccoli incrementi.
Il piede d'elefante può essere ridotto abbassando la temperatura del piano dopo i primi layer, impostando correttamente il raffreddamento e usando la compensazione del piede d'elefante nello slicer. Per i pezzi tecnici che devono inserirsi l'uno nell'altro, non dimenticate di progettare i giochi. La stampa FDM non è lavorazione meccanica e un modello troppo stretto farà attrito anche su una stampante ben calibrata.
Lo spostamento dei layer ha un aspetto drammatico: a partire da una certa altezza, una parte del modello viene stampata lateralmente. La causa è generalmente un problema meccanico, un urto dell'ugello contro la stampa, una velocità eccessiva o cinghie non tese correttamente.
Per prima cosa individuate l'asse in cui si è verificato lo spostamento. Se il modello si è spostato a sinistra o a destra, cercate il problema sull'asse X. Se si è spostato in avanti o indietro, controllate l'asse Y. Verificate le cinghie, il serraggio delle pulegge sugli alberi, il libero movimento dell'asse e l'eventuale sfregamento dei cavi. Sia la testina di stampa sia il piano devono muoversi fluidamente lungo tutta la corsa.
Una causa frequente è anche la collisione dell'ugello con la stampa. Quando gli angoli del modello si sollevano o i supporti si deformano, l'ugello li urta durante lo spostamento e il motore perde dei passi. In questo caso non basta tendere le cinghie: è necessario risolvere il warping, il raffreddamento, lo Z-hop o i supporti.
Se stampate molto velocemente, riducete le accelerazioni e le velocità per il materiale problematico. La stampante può gestire velocità elevate con un test semplice, ma un modello complesso con bruschi cambi di direzione è più impegnativo.
Quando i layer non si uniscono correttamente, il modello è fragile e si rompe lungo linee orizzontali. Nella maggior parte dei casi la temperatura dell'ugello è troppo bassa, il raffreddamento è eccessivo oppure c'è una corrente d'aria intorno alla stampante.
Aumentate la temperatura dell'ugello a piccoli incrementi e osservate se la resistenza migliora. Con materiali come ABS, ASA o nylon riducete la ventola e utilizzate un ambiente chiuso. Con PLA, invece, il raffreddamento è necessario, ma non sempre al 100%. I pezzi piccoli e gli overhang richiedono più raffreddamento, mentre la resistenza dei pezzi tecnici grandi beneficia spesso di una temperatura leggermente più alta e di un flusso d'aria ridotto.
È importante anche l'orientamento del modello. Una stampa FDM è generalmente più debole tra i layer. Se il pezzo deve sopportare un carico, orientatelo in modo che la forza non agisca direttamente contro le giunzioni tra i layer.
Piccole protuberanze sulla superficie possono comparire all'inizio e alla fine del perimetro, a causa di filamento umido, retrazione non corretta, temperatura elevata o flusso instabile. Una seam visibile non è necessariamente un errore, ma può essere nascosta meglio.
Nello slicer impostate la posizione della seam su un angolo o sul retro del modello. Con i modelli rotondi provate una seam casuale, se è meglio distribuire piccoli segni invece di avere una sola linea evidente. Sono utili anche una retrazione impostata correttamente, il pressure advance o il linear advance, se supportati dalla stampante.
Se le protuberanze sono accompagnate da crepe e macchie opache, controllate il filamento umido. Se compaiono soprattutto dopo spostamenti più lunghi, intervenite sulla retrazione e sulla temperatura. Se il materiale fuoriesce intorno alla filettatura dell'ugello o dell'heatbreak, interrompete la stampa e controllate l'hotend, perché una perdita di plastica può danneggiare l'intera testina di stampa.
I bridge cedono quando il materiale non ha un supporto sufficiente, è troppo caldo o non si raffredda abbastanza rapidamente. Gli overhang, invece, si deformano quando l'angolo è troppo accentuato per il materiale e il raffreddamento disponibili.
Provate ad abbassare la temperatura, aumentare il raffreddamento e rallentare i bridge. Per i bridge lunghi può essere utile cambiare l'orientamento del modello o aggiungere supporti. Per gli overhang, spesso è meglio ruotare il modello già nello slicer invece di cercare di salvare una geometria impossibile con le impostazioni.
I supporti non sono una vergogna. È importante impostare una distanza ragionevole tra il supporto e il modello. Uno spazio troppo piccolo rende i supporti difficili da rimuovere. Uno spazio troppo grande peggiora la superficie inferiore del modello.
Quando la stampante continua a funzionare, ma dall'ugello non esce materiale, potrebbe trattarsi di un'ostruzione, di un problema di alimentazione o di heat creep. L'heat creep si verifica quando il calore risale troppo nella parte fredda dell'hotend e il filamento si ammorbidisce prima del previsto.
Controllate la ventola dell'hotend, la temperatura, le retrazioni e il percorso del filamento. Un numero eccessivo di retrazioni su un dettaglio piccolo può riscaldare e deformare ripetutamente il materiale. Con il PLA in un box troppo caldo il problema peggiora.
In caso di ostruzione, non cercate di spingere con forza il filamento freddo. Riscaldate l'hotend alla temperatura corretta, provate l'estrusione manuale, pulite l'ugello con un ago del diametro adatto oppure eseguite un cold pull. Se il problema si ripresenta, sostituite l'ugello e verificate di non utilizzare una temperatura inadatta o un filamento di qualità troppo bassa.
Se non sapete da dove iniziare, seguite questo ordine:
Salvate un profilo per ogni filamento. Annotate marca, materiale, colore, ugello, temperatura, piano, raffreddamento e cosa ha funzionato. Lo stesso PETG di due produttori diversi può comportarsi in modo differente e il filamento nero può essere più facile da stampare rispetto a quello trasparente.
Prima di una stampa lunga conviene fare un breve controllo:
La maggior parte dei problemi nella stampa 3D non è casuale. È il risultato della combinazione di adesione, temperatura, flusso, raffreddamento, meccanica e filamento. Procedendo attraverso le singole cause, invece di modificare casualmente le impostazioni, risparmierete materiale, tempo e nervi.


